Individuell geätzte Edelstahl-Typenschilder für Geräte tragen Nenn-, Serien-, Konformitäts- und Sicherheitsdaten, die über die gesamte Nutzungsdauer einer Maschine lesbar bleiben müssen. Dafür sind vier Punkte festzulegen: Verwenden Sie 304 im Innenbereich und 316 überall dort, wo Chloride vorkommen. Vertiefen Sie die Kennzeichnung im Metall. Verwenden Sie bei vibrierenden Geräten mechanische Befestigungen. Schreiben Sie die Abnahmeprüfungen in die Bestellung, bevor Sie das Erstmuster freigeben.
Wer spezifiziert Geräte-Typenschilder, und welchen Bedingungen müssen sie standhalten? ↑
Die Käufer dieser Schilder lesen technische Zeichnungen. Bei OEMs für Maschinen, Schaltanlagen, Marineausrüstung, Lebensmitteltechnik, Pharmazie, HLK oder Kessel legt der Konstruktions- oder Anwendungstechniker fest, welche Angaben das Schild enthalten und welcher Umgebung es standhalten muss. Einkauf und Lieferantenqualität vergleichen Anbieter dann anhand von vier Punkten: rückverfolgbarem Material, Zeichnungsgenauigkeit, Übereinstimmung zwischen Muster und Serie sowie Dokumentation. Qualitäts-, EHS- und Außendienstteams arbeiten mit dem Ergebnis. Das Schild muss auch Jahre nach der Lieferung bei einem Audit, Gewährleistungsfall oder einer Sperrung noch lesbar sein. Ein Einkaufsleitfaden[1] bezeichnet das Typenschild als „dauerhafte Schnittstelle zwischen Produkt, Endanwender, Servicetechniker und Aufsichtsbehörde“.
Typische Aufträge umfassen Leistungsschilder für neue Maschinenmodelle, Exporttypenschilder mit CE- und Elektrodaten, Serien- und Anlagenschilder für Offshore- oder Küstenausrüstung, Schilder für Reinigungszonen in Lebensmittel- und Pharmalinien sowie Ersatzschilder, wenn ein älteres Etikett vor einem Audit verblasst ist. Wartungsunternehmen sowie Ventil- und Pumpenhändler bestellen dasselbe Produkt in kleineren Losen für Bedienfelder, Schaltkästen und Ventile. Dekorative Tür- und Geschenkschilder sind ein anderer Einkaufsvorgang. Diese Seite behandelt ausschließlich die Gerätekennzeichnung.
Warum werden selbst „dauerhafte“ Edelstahlschilder unlesbar? ↑
Bei den meisten ausgefallenen Typenschildern versagt nicht der Stahl. Eine Bestellung, die nur „Edelstahl-Typenschild“ nennt, lässt dem Lieferanten die Wahl der billigsten Güte, der flachsten Kennzeichnung und der einfachsten Befestigung. Jede dieser Entscheidungen hat einen bekannten Ausfallmodus. Oberflächentinte ist das schwächste Glied. Metal Marker[2] weist darauf hin, dass ein siebbedrucktes Stahlschild „nach einigen Monaten, wenn die Tinte abgerieben ist, zu einem (sehr haltbaren) leeren Schild werden kann“.
Chloride verschärfen das Problem. Meerwasser enthält im Mittel etwa 35,000 ppm Chloride. Detroit Name Plate Etching[3] gibt für 316 eine Lochfraßbeständigkeitszahl (PREN) von etwa 23–28 und für 304 von 18–20 an. Es warnt, dass Lochfraß auf Schildern aus 304 in Sprühzonen geätzte Seriennummern verdecken kann.
Vibration greift die Rückseite des Schilds an. Bei Kompressoren und rotierenden Maschinen werden Klebeverbindungen schwächer[4] bis sich die Kanten anheben und das Schild abfällt – einschließlich Serien- und Sicherheitsdaten.
Gütesubstitution ist das dritte Risiko. HXD Nameplate[5] warnt, dass manche Lieferanten kostengünstiges 201 durch 304 ersetzen und diese Schilder im Außenbereich nach 1–2 Jahren rosten und verblassen können. Die Kosten gehen in jedem Fall weit über das Schild hinaus: verlorene Rückverfolgbarkeit, strittige Gewährleistungen, Konformitätsrisiken und Austauschaufwand vor Ort.
Die Lösung besteht darin, das Typenschild als konstruiertes Bauteil zu behandeln: eine definierte Legierung mit Werksprüfzeugnis, eine ins Metall vertiefte Kennzeichnung, eine an Vibration und Chemie angepasste Befestigung sowie Abnahmeprüfungen in der Bestellung. Der Rest dieser Seite erläutert diese Spezifikation in der Reihenfolge eines realen Projekts.
Inhaltsverzeichnis
Was ist ein individuell geätztes Edelstahl-Typenschild für Geräte? ↑
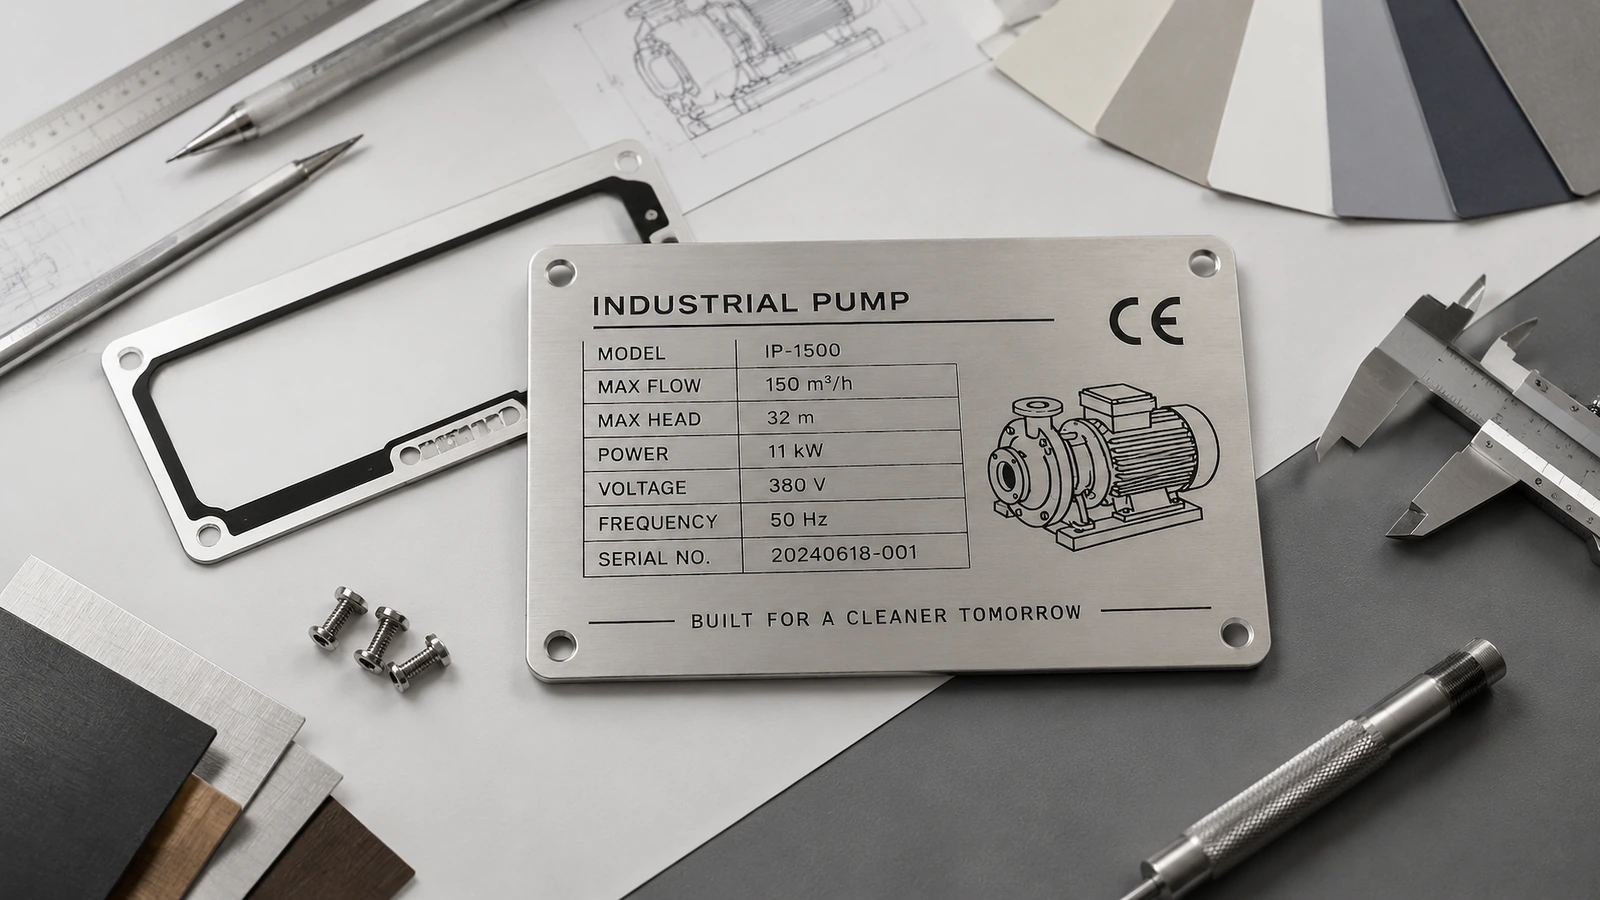
Es ist ein aus Edelstahlblech geschnittenes Schild, dessen Text, Logos und Grafiken durch fotochemisches Ätzen erzeugt werden. Ein Fotolack wird durch Ihre Vorlage belichtet, das ungeschützte Metall wird aufgelöst und die Vertiefungen werden meist zur Kontraststeigerung farbig ausgefüllt. Variable Daten wie Seriennummern oder QR- und Data-Matrix-Codes können nach dem Ätzen per Laser ergänzt werden, sodass ein geätztes Grunddesign für einen gesamten Produktionslauf dient.
Der Einkaufsleitfaden für geätzte Schilder[6] nennt eine typische Ätztiefe von etwa 0,0015–0,004 in. Er führt Lagerware aus 304 und 316 ab 0,018 to 0,125 in Dicke auf, entweder mit hellerem Finish #4 oder mattem Finish #2B.
Gütebezeichnungen sollten einer veröffentlichten Norm entsprechen, nicht einem Katalogadjektiv. Nach ASTM A240/A240M[7]enthält Typ 304 (UNS S30400) 18,0–20,0 % Chrom und 8,0–11,0 % Nickel. Typ 316 (UNS S31600) enthält zusätzlich 2,00–3,00 % Molybdän, das die Chloridbeständigkeit verbessert, und Typ 316L (UNS S31603) begrenzt den Kohlenstoff auf 0,030 %.
In der Angebotsphase sind zwei Grenzen wichtig. Erstens darf nicht angenommen werden, dass ein starres geätztes Metallschild eine UL 969-Einstufung besitzt; diese Norm betrifft hauptsächlich flexible Etikettiersysteme. Zweitens gelten militärische Spezifikationen wie MIL-DTL-15024 und MIL-STD-130 nur, wenn sie in einer Zeichnung oder einem Vertrag gefordert werden, wie Specialty Nameplate[8] erläutert.
Wie spezifizieren Sie ein Typenschild, das über die gesamte Lebensdauer des Geräts lesbar bleibt? ↑
Die folgenden sechs Schritte entsprechen dem Ablauf eines realen Projekts: Inhalt, Material, Vorlage, Produktion, Prüfung und Lieferung. Früh getroffene Entscheidungen zu Datenfeldern und Güte begrenzen spätere Optionen für Schildgröße, Verfahren und Befestigung. Schließen Sie jeden Schritt ab, bevor Sie zum nächsten übergehen.
Schritt 1: Datenfelder, Größe und Lesbarkeit festlegen
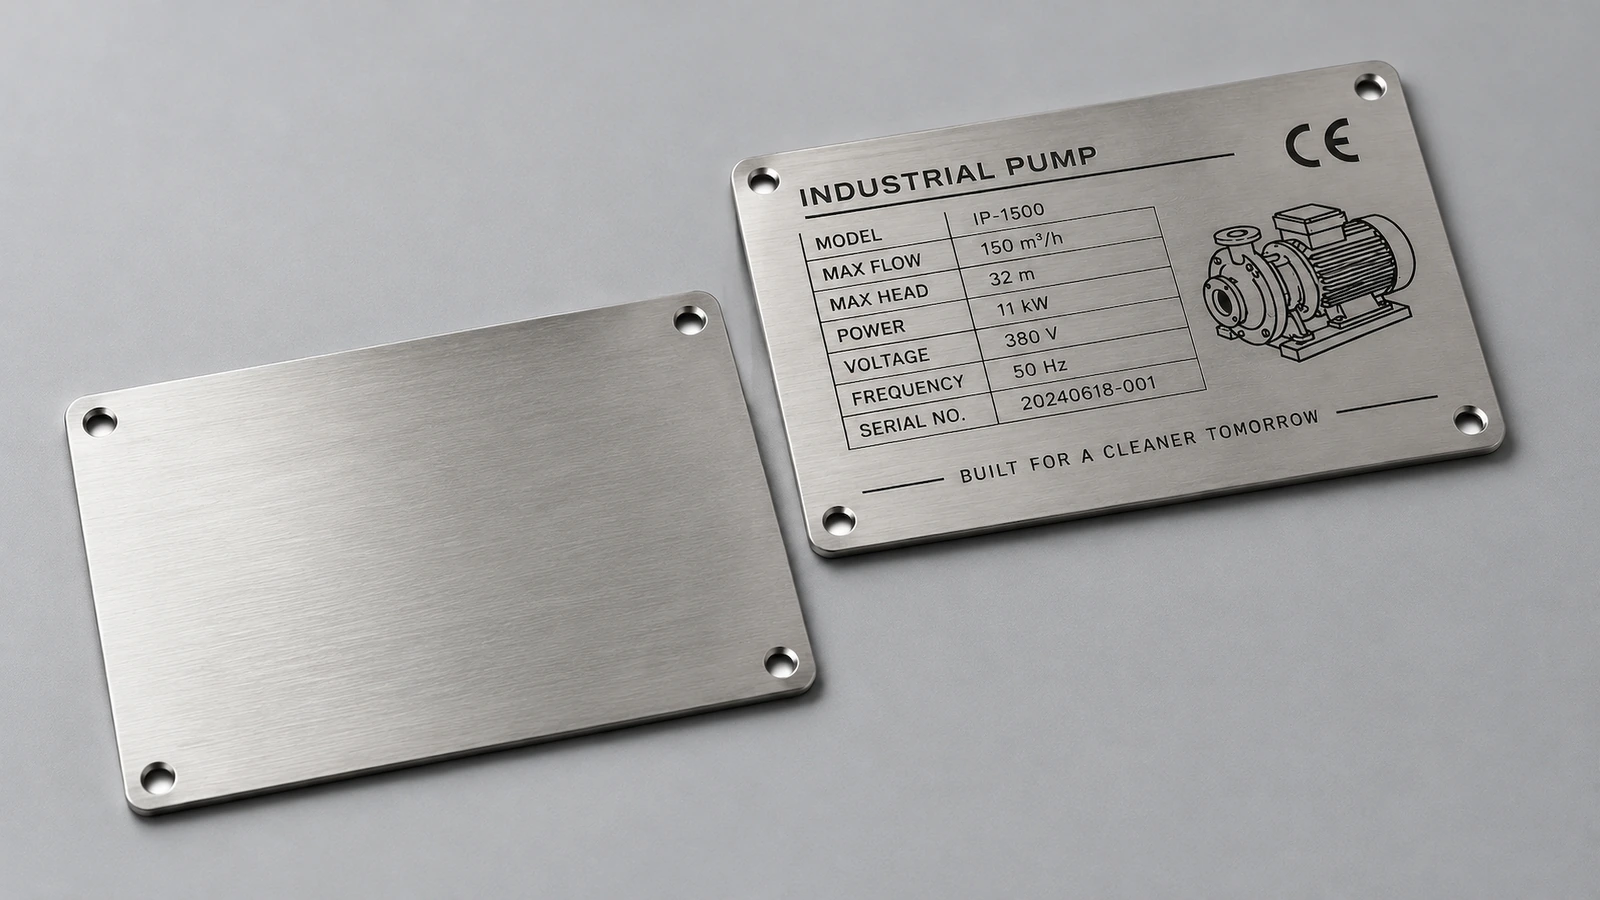
Beginnen Sie mit den Angaben, die das Schild enthalten muss. Laut Red Safety IDs[9]fordert NFPA 79, Abschnitt 16.4.1, klare, dauerhafte Kennzeichnungen auf Industriemaschinen, die nach der Installation sichtbar bleiben. NEC 670,3(A) nennt Versorgungsspannung, Phase, Frequenz, Volllaststrom und Kurzschlussstromfestigkeit (SCCR). CE-Schilder tragen üblicherweise ein mindestens 5 mm hohes CE-Zeichen sowie Hersteller, Maschinenbezeichnung, Seriennummer und Baujahr.
Sicherheitsinhalte folgen einem eigenen Format. Nach OSHA 1910,145 sollten Signalwörter aus etwa 5 Fuß lesbar sein[10]. ANSI Z535.4[11] legt die Farbcodierung und Signalworthierarchie fest; die OSHA-Gefahrenkommunikation verlangt, dass Meldungen unter allen vernünftigerweise vorhersehbaren Einsatzbedingungen lesbar bleiben.
| Anforderung | In die Zeichnung aufzunehmende Felder | Abnahmeprüfung |
|---|
| Elektrische Daten nach NEC 670,3(A) | Spannung, Phase, Frequenz, Volllaststrom, SCCR, Überstrombemessung | Feldweise Prüfung gegen die elektrische Zeichnung |
| NFPA 79 16.4.1 | Alle Kennzeichnungen von Steuerungsgeräten | An Einbauposition und Betrachtungswinkel lesbar |
| CE-Maschinenschild | CE-Zeichen ≥5 mm, Herstellername und -anschrift, Modell, Seriennummer, Jahr | Zeichenhöhe am Erstmuster messen |
| OSHA 1910,145 / ANSI Z535.4 | Signalwort, Farben, Gefahrenhinweis | Aus etwa 5 ft lesbar; Farben gemäß Norm |
| MIL-STD-130 (nur bei vertraglicher Vereinbarung) | Klartextdaten plus ein 2D-Data-Matrix-Code | Codegüte gemäß ISO/IEC 15415, wenn die Zeichnung dies verlangt |
Tragen Sie Mindestzeichenhöhe, Betrachtungsabstand und Betrachtungswinkel in die Zeichnung ein. Ein fehlender SCCR- oder Volllaststromwert ist als Freigabesperre zu behandeln, da ein unvollständiges Elektroschild gewöhnlich erst bei der Zertifizierung auffällt, wenn Nacharbeit am teuersten ist. Zeichengröße und Zeilenzahl bestimmen auch die Schildkontur; legen Sie die Größe daher erst nach Fertigstellung der Datenliste fest.
Schritt 2: Güte, Dicke, Oberfläche und Befestigung festlegen
Wählen Sie die Güte nach dem Betriebsmedium, nicht nach einer einfachen Unterscheidung zwischen Innen- und Außenbereich. Hallmark Nameplate[12] betont zwei Punkte: Das beste Typenschildmetall hängt von der Betriebsumgebung ab, und 316 enthält Molybdän für Chloridbeständigkeit.
| Entscheidungsfeld | 304 (EN EN 1,4301) | 316 / 316L / EN 1,4401 (EN 1,4401) |
|---|
| Typischer Einsatz | Innenbereich, allgemeine Industrie, mäßige Korrosion | Marine, Offshore, Chemie, Lebensmittel- und medizinische Reinigung |
| Chloridbelastung | Lochfraßrisiko durch Meerwasser, Enteisungssalz oder chlorhaltige Reiniger | Bevorzugt, kann aber bei verbleibenden Salzkrusten dennoch Flecken bilden |
| Relative Kosten | Niedriger | Höher; gerechtfertigt, wenn ein Ausfall teuer ist |
| Befestigungselemente | 304 oder besser | Beschläge aus 316, mit Isolierung unterschiedlicher Metalle |
| Dokumentation | Werksprüfzeugnis nach ASTM A240 | Werksprüfzeugnis nach ASTM A240; PMI bei kritischen Losen |
316 ist nicht korrosionsimmun, sondern bietet nur zusätzliche Reserve. Ohne Salz, Chemikalieneinwirkung oder Reinigungszonen reicht 304 meist aus; das Budget ist besser in eine tiefere Kennzeichnung oder bessere Befestigung investiert. EN 1,4301 und 1,4401 können 304 und 316 zugeordnet werden, doch ein Zertifikat eines Systems ersetzt kein im anderen System gefordertes Zertifikat.
Die Befestigung entscheidet, ob ein Schild auf vibrierenden Geräten überlebt. Klebstoff eignet sich für glatte, vibrationsarme, dünne Schilder. Bei Kompressoren und rotierenden Maschinen machen Nieten oder Schrauben durch ein starres Schild dieses zu einem konstruktiven Bauteil. Detroit Name Plate Etching nennt hierfür Edelstahl mit etwa 0,040 in Dicke.[4].
Bewerten Sie die Befestigungselemente ebenso sorgfältig wie das Schild. Gewöhnliche Schrauben können rosten und die Oberfläche verfärben[13] rund um die Löcher, selbst wenn das Schild wetterfest ist. Die Befestigung eines Schilds an einem unterschiedlichen Metall[14] kann galvanische Korrosion auslösen; bei Elektrogehäusen benötigt ein leitfähiges Metallschild Isolierung oder nichtleitende Abstandshalter.
Bei Klebemontage entnehmen Sie kompatible Untergründe wie Pulverbeschichtung, ölige Oberflächen und niedrige Temperaturen, die Anforderungen an die Oberflächenenergie und die Aushärtezeit dem Datenblatt des Klebebands. Die Bezeichnung „dauerhaft“ eines Lieferanten ist kein Ersatz dafür.
Schritt 3: Vorlage vor der Belichtung vorprüfen
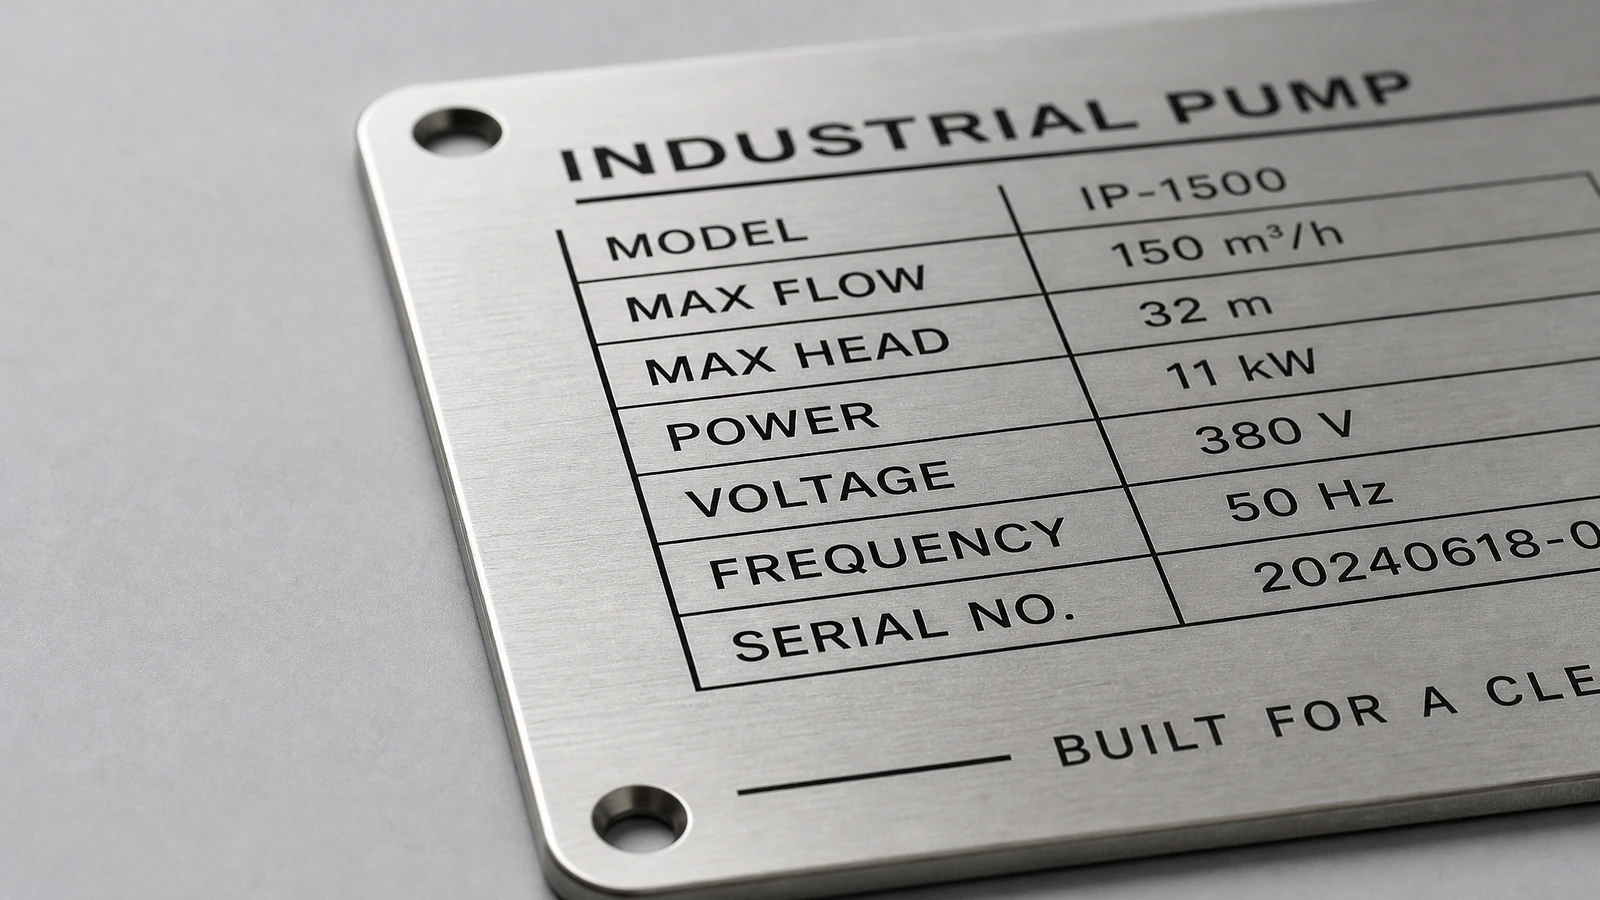
Die Produktion beginnt mit Vektordaten oder einer DXF-Datei, niemals mit einem gerenderten Mock-up. Schriftarten werden in Pfade umgewandelt. Vor der Erstellung des Fotowerkzeugs werden für das gewählte Verfahren Mindeststrichbreiten, Sicherheitsränder, Lochabstände zu Kanten und Nichtätzbereiche an Biegungen geprüft. Geätzte Seitenwände sind nicht vollkommen senkrecht; sehr feine Serifenschrift sollte daher unter Berücksichtigung dieser Verjüngung gestaltet werden.
Dateien mit variablen Daten benötigen eine eigene Prüfung: Seriennummernbereiche, Dublettenerkennung und Codeinhalt. Wenn die Zeichnung es verlangt, werden Data-Matrix-Codes nach ISO/IEC 15415 oder AS9132 bewertet[8]. Nach dem Ätzen oder Lasern des Metalls lässt sich ein Tippfehler nicht korrigieren. Daher beginnt die Lieferzeit mit der Freigabe von Vorlage und Material, nicht mit dem Datum der Anfrage.
Schritt 4: Ätztiefe, Füllung und Kanten in der Produktion beherrschen
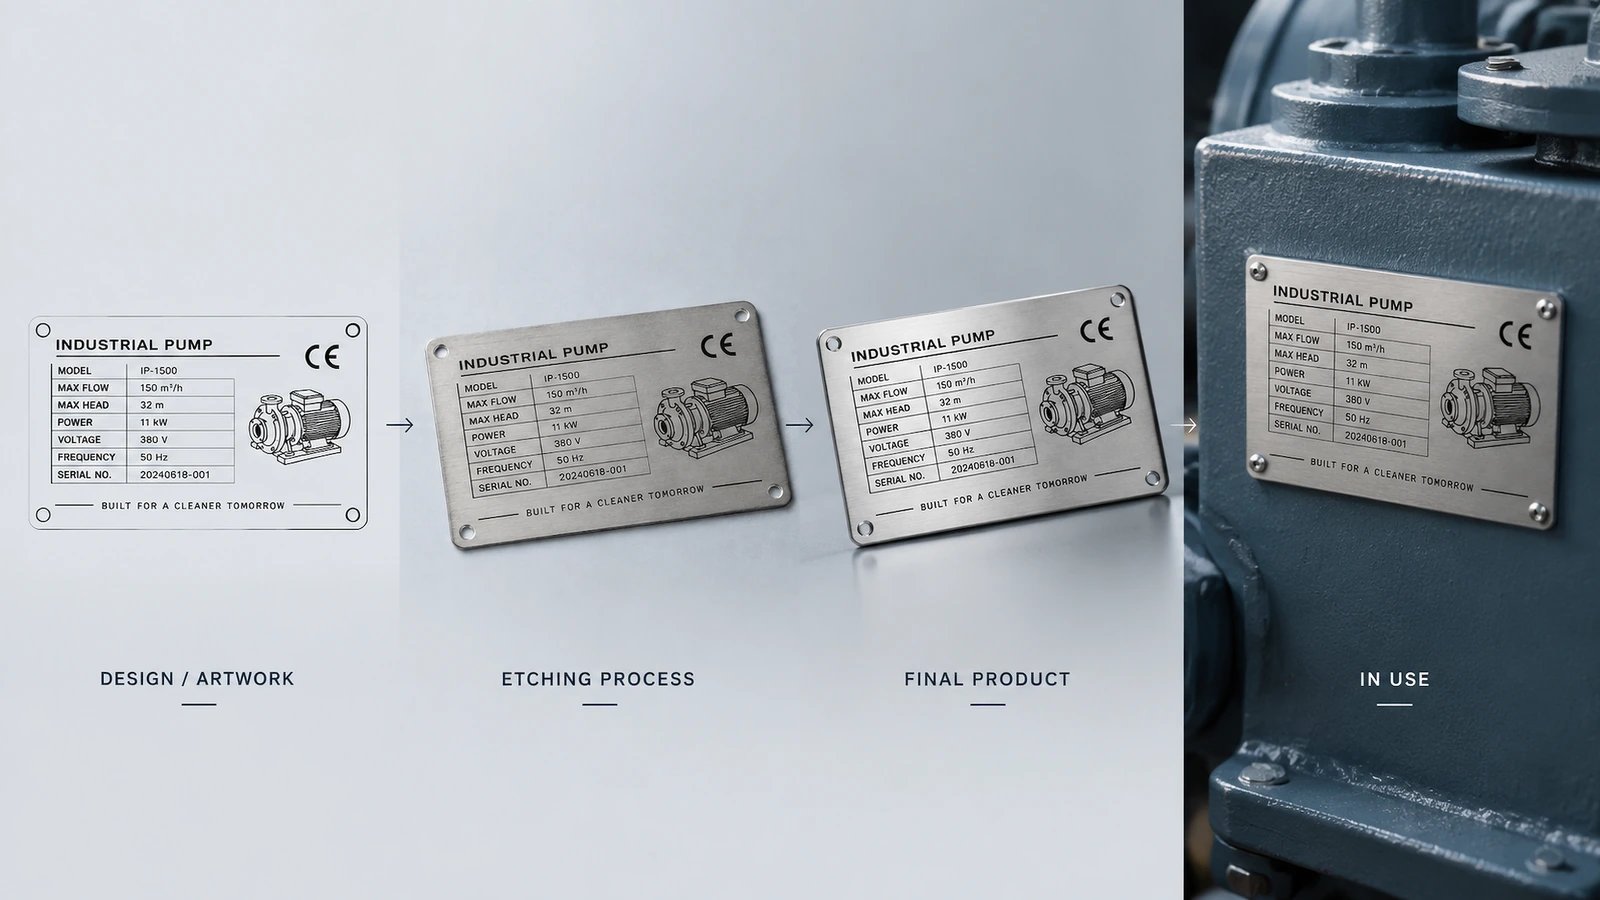
Bei der Ätztiefe weichen Muster und Serienproduktion am häufigsten voneinander ab; zwei veröffentlichte Referenzwerte zeigen die Bandbreite. SITAPRESS[15] nennt für seine eigene Produktlinie eine Mindestätztiefe von 0,05 mm, eine Tiefentoleranz von ±0,01 mm und Salzsprühprüfungen nach EN ISO 9227. Ein Leitfaden für Ätzanlagen[16] nennt bei Eisen(III)-chlorid und etwa 45°C Ätzraten von ungefähr 28–40 µm/min für 304 und 25–35 µm/min für 316; 0,05–0,10 mm tiefe Vertiefungen werden darin als bereit für Farbausfüllung bei Gerätekennzeichnungen beschrieben.
Dies sind Prozessfenster einzelner Lieferanten, keine Norm – genau deshalb gehört die Tiefe in Ihre Zeichnung. HXD beschreibt andernfalls Folgendes: Eine vereinbarte Tiefe von 0,2 mm wurde mit 0,1 mm geliefert, und der Text verschliss frühzeitig.[5].
Die Farbausfüllung sitzt in der Vertiefung; Überschüsse werden von der Oberfläche gereinigt. Sie erhöht den Kontrast, verschleißt aber schneller als das Metall, daher müssen kritische Daten allein durch die Vertiefung lesbar bleiben.
Schildkonturen werden gestanzt, CNC-geschnitten oder lasergeschnitten und anschließend entgratet. Stryker Tough[17] weist darauf hin, dass Grate Feuchtigkeit und Verunreinigungen festhalten, sodass Korrosion unter dem Schild beginnt. In einem vom Lieferanten berichteten Fall zeigten herkömmlich geschnittene Schilder aus 316 nach 18 Monaten Kantenlochfraß. Bei Außenschildern darf das Entgraten nicht bei Eilaufträgen entfallen.
Schritt 5: Vor Freigabe prüfen und verifizieren
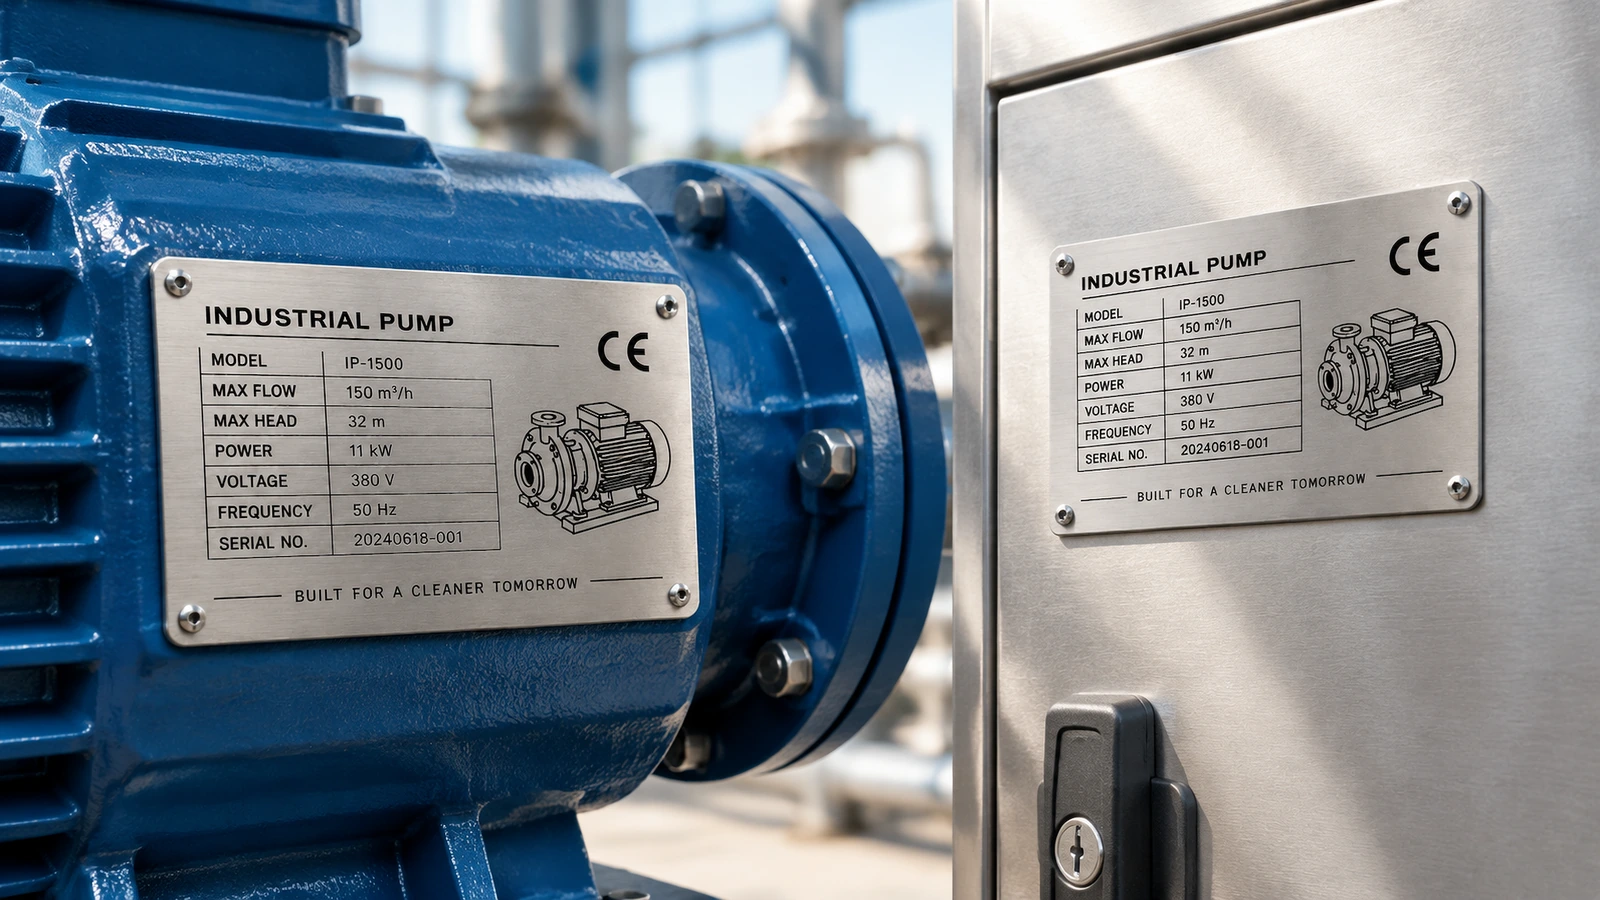
Die Mindestfreigabeprüfung umfasst Maße, per Messgerät oder Schliff gemessene Ätztiefe, zeichenweisen Abgleich mit der Zeichnung, gratfreie Kanten und Löcher, eindeutige Seriennummern sowie ein mit dem Los geliefertes Werksprüfzeugnis.
Die richtige Güte allein verhindert keinen Oberflächenrost. Eine Laborbewertung der US Navy, CARDIVNSWC-TR-62-00-05 (Juni 2005), wird von Camcode zitiert[18]. Sie stellte Rostverfärbungen auf Kennzeichnungsschildern aus 304 und 316 fest, vor allem in gravierten Bereichen, wahrscheinlich durch Eisenpartikel der Gravierwerkzeuge. Reinigung und Passivierung nach der Kennzeichnung, beispielsweise nach ASTM A967, mindern dieses Risiko.
Wenn Sie einen Umweltnachweis benötigen, nennen Sie Prüfverfahren (ASTM B117 oder EN ISO 9227), Stundenzahl und Bestehenskriterium in der Bestellung. Akzeptieren Sie nicht allein die Aussage „salzsprühgeprüft“. Beachten Sie zwei Grenzen: Beschleunigte Prüfstunden entsprechen nicht Jahren im Küsteneinsatz, und eine ISO 9001:2015-Zertifizierung deckt die Prozesse eines Lieferanten ab, belegt aber nicht die Beständigkeit eines bestimmten Schilds gegen Salznebel.
Mindestbestellmenge, Lieferzeit, Stückgewicht und Prüfplan für Ihr Teil werden hier nicht veröffentlicht. Sie werden bei Angebot und Bemusterung schriftlich bestätigt.
Schritt 6: Verpacken, montieren und ohne Abweichungen nachbestellen
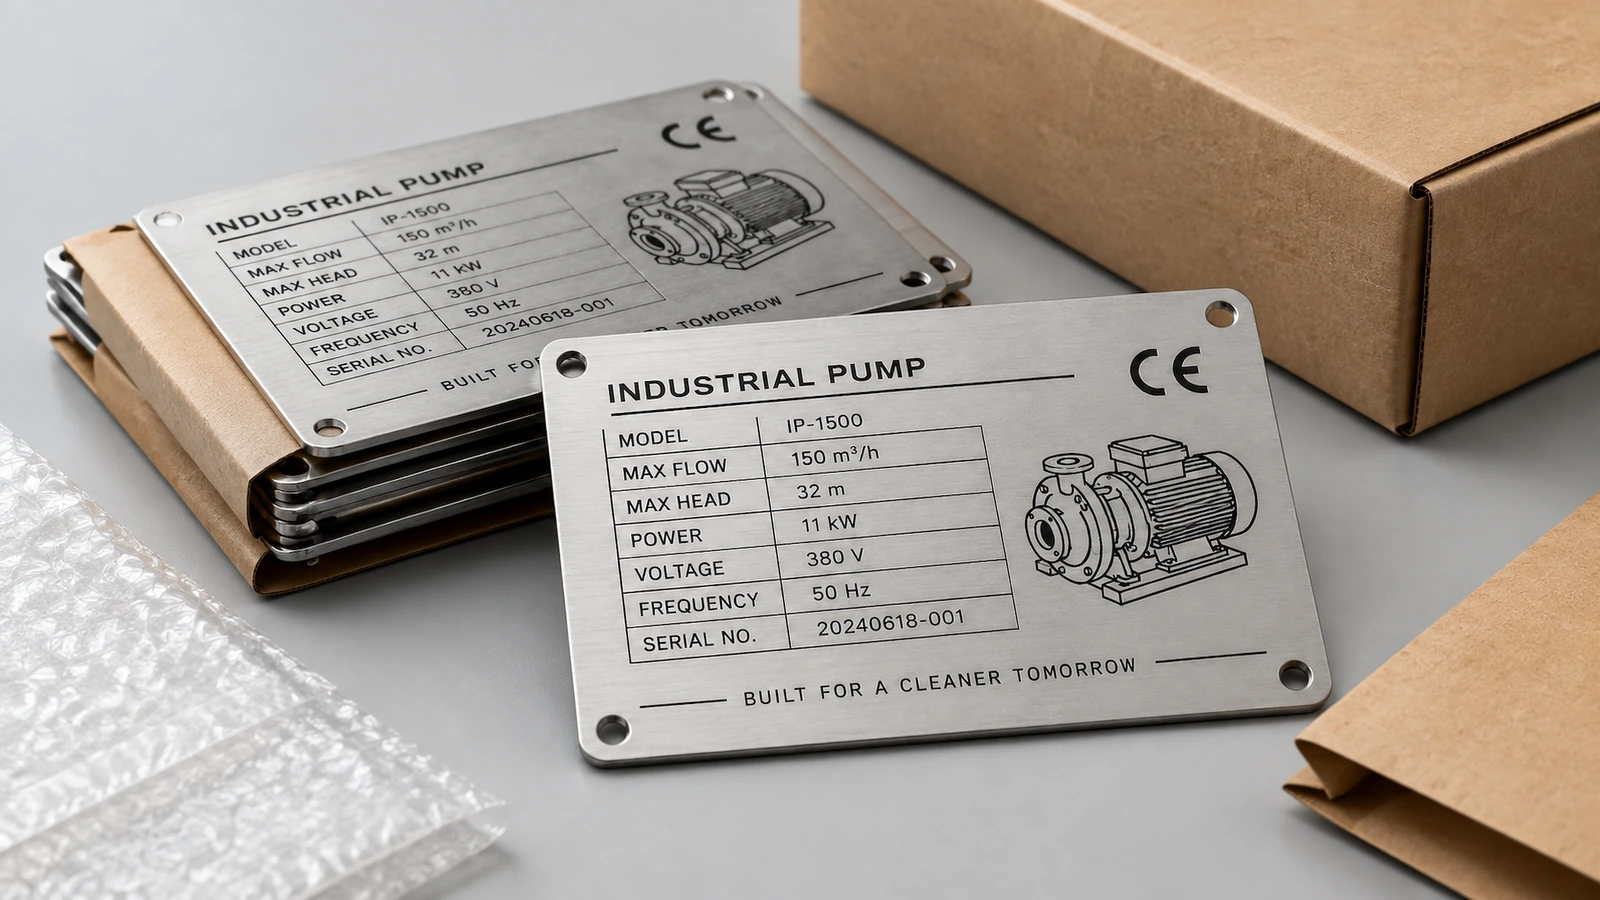
Vereinbaren Sie bereits bei der Angebotserstellung Verpackung, Oberflächenschutz und Teilenummernkennzeichnung, damit die fertigen Sichtflächen kratzfrei eintreffen und jedes Los zu seinen Prozessaufzeichnungen rückverfolgbar bleibt.
Bestätigen Sie bei der Montage das Drehmoment der Befestigungselemente oder die Aushärtung des Klebstoffs, entfernen Sie Eisenspäne von der Schildoberfläche und dokumentieren Sie die Seriennummern in der Anlagenakte. Polieren Sie Edelstahl niemals mit einer Drahtbürste aus Kohlenstoffstahl auf; eingebettetes Eisen verursacht dieselben Rostverfärbungen wie im Bereich von Gravuren.
Ersetzen Sie ein Schild, wenn sein Text im vorgegebenen Abstand unlesbar wird, Lochfraß die Befestigungslöcher erreicht, Rost von den Befestigungselementen ausgeht oder sich die Nenndaten ändern. Bewahren Sie für Nachbestellungen das freigegebene Muster und die Prozesskarte auf. Ändern Sie auf der geätzten Basis nur die lasermarkierten variablen Daten, damit die feste Vorlage nie neu werkzeugseitig erstellt werden muss.
Welches Kennzeichnungsverfahren und welche Güte passen zu Ihrer Anwendung? ↑
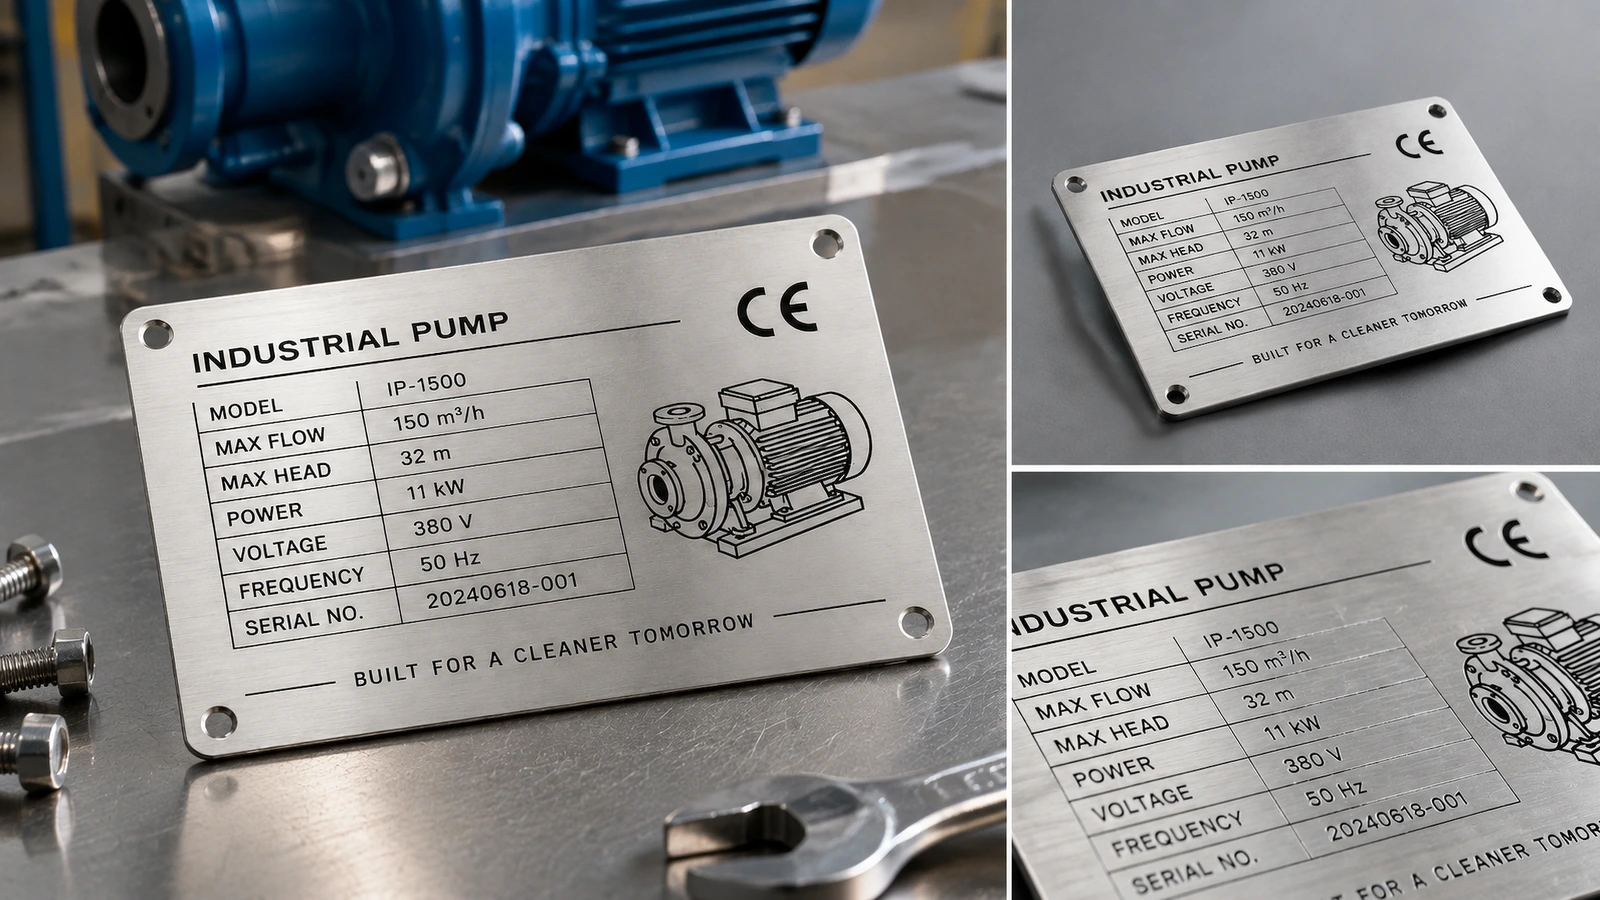
Veröffentlichte Angaben zur Nutzungsdauer variieren stark; dokumentieren Sie daher die Quellen, statt sie zu mitteln. Hallmark bewertet Gravur und Prägung im Außenbereich mit 20 Jahren und mehr und gibt an, dass chemisches Ätzen üblicherweise für 5–10 Betriebsjahre spezifiziert wird.[12]. Metal Marker[19] nennt ähnliche Werte: etwa 5–10 für geätzte Schilder und 20 Jahre und mehr für geprägten Edelstahl. Seton[20] gibt für sein Katalogschild aus 0,030 in 304 eine durchschnittliche Außenbeständigkeit von 3–6 Jahren an; die Angabe „bis 2700°F“ beschreibt das Metall, nicht die Füllung, Tinte oder den Klebstoff, die bei wesentlich niedrigeren Temperaturen ausfallen.
| Verfahren | Beste Eignung | Zu beachten |
|---|
| Fotochemisches Ätzen + Farbausfüllung | Feste Vorlage, feine Details, Markenfarbe, größere Lose | Kosten für Fotowerkzeug; Tiefe und Füllsystem spezifizieren |
| Faserlaserkennzeichnung oder -gravur | Prototypen, Seriennummern, QR- und UID-Codes | Stückkosten sinken mit dem Volumen kaum; Anlassmarkierungen sind flach |
| Rotationsgravur | Tiefere Schnitte, kleine Lose, variable Texte | Langsamer; feine Details sind durch die Fräsergröße begrenzt |
| Siebdruck | Vollfarbgrafiken im Innenbereich | Oberflächentinte; bei rauem Einsatz nicht als einzige Kennzeichnung verwenden |
| Stanzen oder Stanzen | Große Serien identischer Datenschilder | Werkzeugkosten; variable Daten sind unpraktisch |
Das Kennzeichnungsverfahren auf die Anwendung abstimmen. Marine- und Chemiestandorte verlangen 316 mit Ätzen und Füllen, dazu Seriennummern per Laser oder Punktnadelprägung. Prototypen und einzelne seriennummerierte Schilder eignen sich für Laser oder Gravur. Tausende identische Schilder, die später überlackiert werden können, eignen sich für die Prägung, und farbige Grafiken für den Innenbereich mit geringer Beanspruchung lassen sich im Siebdruck ausführen. Bei Verteidigungsaufträgen sind MIL-DTL-15024 und MIL-STD-130 nur dann zu beachten, wenn der Vertrag dies verlangt[8].
Eine Angebotsanfrage, die Lieferanten vergleichbar beantworten können, sollte Folgendes nennen: Güte, Dicke, Oberfläche, Kontur und Eckenradius, Verfahren und Füllung, Mindesttiefe, variable Daten, Befestigungsart, Betriebsumgebung, Prüfverfahren und Menge. Senden Sie dieselbe Zeichnung an jeden potenziellen Lieferanten.
Was sollte jeder Käufer von Typenschildern beachten? ↑
- 316 rechtfertigt seinen Mehrpreis bei Chloridbelastung. — PREN etwa 23–28 für 316 gegenüber 18–20 für 304; Meerwasser enthält etwa 35,000 ppm Chloride (Quelle)
- Die Kennzeichnungsmethode, nicht das Grundmetall, bestimmt die lesbare Lebensdauer. — Ätzen wird typischerweise für 5–10 spezifiziert; Gravur und Prägung werden im Außenbereich mit 20 Jahren und mehr bewertet (Quelle)
- Die Tiefe muss in der Zeichnung angegeben sein. — Ein veröffentlichter Referenzwert ist eine Mindesttiefe von ≥0,05 mm bei einer Toleranz von ±0,01 mm (Quelle)
- Gütesubstitution zeigt sich innerhalb weniger Saisons. — Als 304 verkauftes 201 kann im Außenbereich nach 1–2 Jahren rosten und verblassen (Quelle)
- CE-Schilder benötigen ein messbares Zeichen. — CE-Zeichen mindestens 5 mm hoch auf einem dauerhaften Schild (Quelle)
- Marktschätzungen erfassen unterschiedliche Kategorien. — USD 1,25 Milliarde USD für Edelstahl-Typenschilder im Jahr 2025 (Quelle) gegenüber USD 4,8 Milliarden USD für alle Typenschilder (Quelle)
Bereit, ein Schild zu spezifizieren, das die Maschine überdauert? ↑
Ein Typenschild erfüllt seinen Zweck, wenn seine Daten beim letzten Audit der Gerätelebensdauer noch lesbar sind – nicht nur, wenn es am Liefertag gut aussieht. Dieses Ergebnis beruht auf überprüfbaren Entscheidungen. Wählen Sie eine zur Chemie passende Güte mit Werksprüfzeugnis. Vertiefen Sie die Kennzeichnung mit definierter Tiefe im Metall. Verwenden Sie Befestigungselemente, die nicht zuerst korrodieren. Schreiben Sie Prüfverfahren und Bestehenskriterien in die Bestellung. Frieren Sie das Erstmuster als Referenz für jede Nachbestellung ein.
Angebot anfordern: Senden Sie Ihre Zeichnung oder DXF-Datei, die Menge, die Betriebsumgebung und alle erforderlichen Normen. Vor der Bemusterung erhalten Sie zur Prüfung die vorgeschlagene Güte, das Verfahren, die Tiefe, die Befestigung, den Prüfplan, die Mindestbestellmenge, die Lieferzeit und das Stückgewicht.


Die folgenden Informationen sind für die Anmeldung über soziale Netzwerke erforderlich
Anmelden
Neues Konto erstellen