


 Blog-PDF für Offline-Lesen
Kurzantwort: Bei der Ritzmarkierung von Edelstahl-Typenschildern wird ein Diamant- oder Hartmetall-Ritzstift über das Schild gezogen und erzeugt eine durchgehende, geglättete Rille. Sie kommt ohne Wärme, Tinte und Chemikalien aus und ist daher ein kostengünstiger Weg, Seriennummern und Datumsangaben im eigenen Haus auf vorgeätzte Rohlinge aufzubringen. Die Markierungen sind flacher und kontrastärmer als tiefes Ätzen oder Nadelprägen; sie eignen sich daher für variable Daten, nicht für feste Sicherheitstexte.
Wer Geräte in Serien baut, hat ein weitgehend festes Typenschild. Logo, Modell, Spannungsfelder und Warnhinweise sind bei jedem Gerät gleich. Seriennummer, Baudatum und manchmal ein Optionscode ändern sich dagegen bei jedem Gerät. Genau diese Lücke schließt die Ritzmarkierung von Edelstahl-Typenschildern. Dieser Beitrag erklärt, wie das Ritzen auf Schildern aus 304 und 316 physikalisch eine Markierung erzeugt. Außerdem zeigt er, wie Sie einen hausinternen Ablauf einrichten und wo die Ritzmarkierung gegenüber chemischem Ätzen, Faserlaser oder Nadelprägen bei Lesbarkeit, Korrosionsverhalten und Durchsatz unterliegt.
Das Problem: An variablen Daten scheitern Typenschild-Konzepte
Problem. Gerätehersteller gehen mit gerätespezifischen Daten meist auf vier Arten um, und jede hat ihren Preis. Erstens: für jede Seriennummer vollständig individuell geätzte Schilder bestellen. Das bindet die Endmontage an die Grafikwarteschlange eines Lieferanten, und jeder Datenfehler macht ein dauerhaftes Bauteil zu Ausschuss. Zweitens: Handstempeln mit Schlagzahlen. Das funktioniert, führt aber zu unebenen Grundlinien, und bei dünnem Material kann der Schlag das Schild um die Befestigungsbohrungen herum verbiegen. Drittens: Tintenaufdruck oder eine bedruckte Deckfolie. Branchenanalysen von Ausfällen beschreiben immer wieder bedruckte Markierungen, die verblassen, bis „das Metall vielleicht noch da ist, aber der Text weg ist“. Viertens: der Kauf eines Faserlasers, was Investitionskosten, eine Einhausung, Absaugung und ein Sicherheitskonzept bedeutet, und das für eine Aufgabe, die vielleicht nur ein paar Dutzend Schilder pro Woche umfasst.
Problemstellung. Das Volumen ist real, aber gering. In einer Praxisdiskussion beschrieb ein Gerätehersteller, dass er etwa 50 nummerierte Edelstahlschilder pro Monat aus Material von rund 0,5 mm an eine örtliche Pokalwerkstatt schicke, die er als „sehr unzuverlässig“ bezeichnete.Praxisdiskussion[1] Dieses Volumen ist zu gering, um eine eigene Markierzelle zu rechtfertigen. Zugleich ist es zu wichtig, um von einem externen Anbieter abzuhängen: Ein unleserliches oder fehlendes Seriennummernschild unterbricht die Rückverfolgbarkeit, die Garantiedokumentation und bei elektrischen Geräten die Abnahme.
Lösung. Teilen Sie das Schild in feste und variable Inhalte auf. Kaufen Sie tief geätzte, farbgefüllte Rohlinge für alles, was sich nie ändert, und ritzen Sie die gerätespezifischen Felder direkt in der Fertigungslinie. Der Rest dieses Leitfadens zeigt, wie das gut gelingt und wo dieses Verfahren das falsche Werkzeug ist.
Was ist die Ritzmarkierung von Edelstahl-Typenschildern?
Die Ritzmarkierung, auch Schleppmarkierung oder Diamant-Schleppgravur genannt, ist ein mechanisches Kaltverfahren. Ein Stift mit harter Spitze, meist ein Diamant- oder Wolframkarbid-Punkt, wird mit Feder- oder Druckluftkraft gegen das Schild gedrückt. Die Maschine führt ihn dann entlang der Striche jedes Zeichens. Die Spitze rotiert nicht und schlägt nicht. Sie zieht eine durchgehende V-förmige Rille und drückt den Werkstoff zur Seite und nach unten, statt ihn als Späne abzutragen.
Damit liegt sie zwischen drei Nachbarverfahren, mit denen sie oft verwechselt wird:
- Rotationsgravur nutzt einen rotierenden Fräser, der Späne abträgt und tiefer gehen kann. Dabei entstehen auch Grate und Werkzeugverschleiß.
- Nadelprägen schlägt mit einem Stift eine Reihe von Kratern ein. Es markiert tiefer und kommt gut mit rauen oder gewölbten Oberflächen zurecht, ist aber lauter, und die Zeichen wirken punktiert.
- Chemisches Ätzen löst Metall durch eine Fotolackmaske auf. Es erzeugt eine Vertiefung, die eine Farbfüllung aufnehmen kann, braucht aber bei jeder Grafikänderung eine neue Maske.
Weil die geritzte Linie durchgehend ist und ihre Wände glatt verdichtet sind, wirkt geritzter Text wie saubere Einstrichschrift. CNC-Ritzgeräte und Diamant-Schleppwerkzeuge fahren Einlinienschriften („Stick“-Schriften), keine Konturschriften. Beim Layout des variablen Feldes wählen Sie also Strichbahnen, keine gefüllten Flächen.
Gravierter Edelstahl ist eine eigenständige, etablierte Markierungskategorie. Die ASTM-Spezifikation für Ventilschilder auf Schiffen führt „Typ III – Edelstahl, graviert“ als definierten Schildtyp auf.ASTM F992[2] Verweist die Zeichnung Ihres Kunden auf diese Norm, prüfen Sie, ob eine geritzte Markierung deren Beschriftungsverfahren erfüllt, bevor Sie die Rotationsgravur durch Ritzen ersetzen.
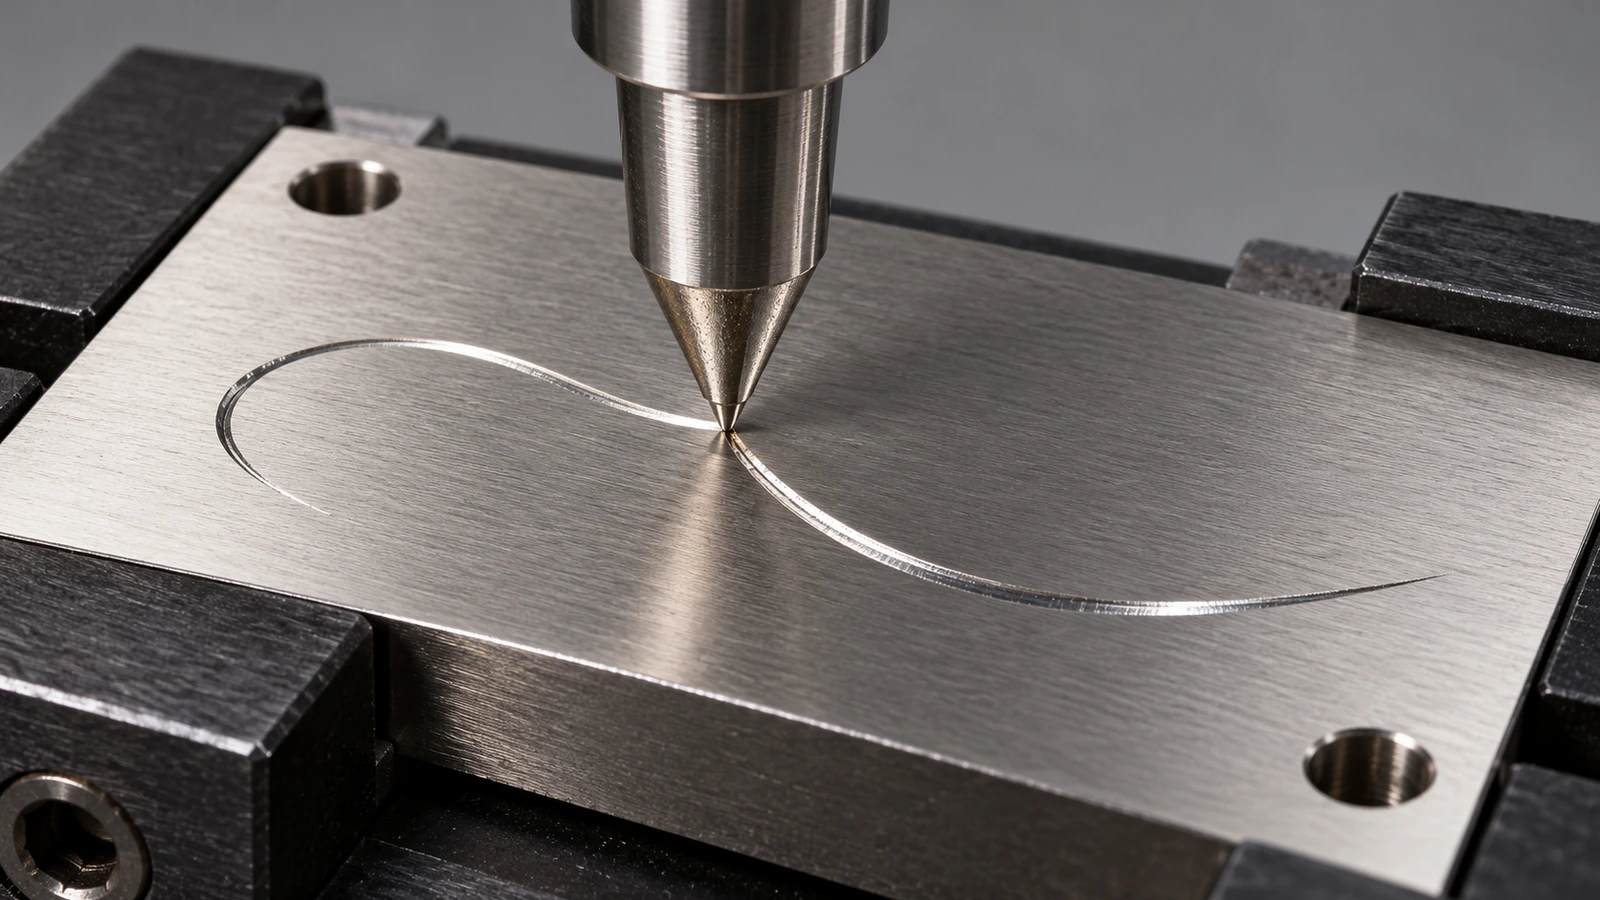
Was mit 304 und 316 unter dem Ritzstift geschieht
Kein Wärmeeintrag. Ein Faserlaser verändert die Oxidschicht oder schmilzt die Oberfläche. So entstehen lasergeglühte schwarze Markierungen, und deshalb halten manche Anwender Laserverfärbungen für Korrosion. In einem Forum zur Metalloberflächenbehandlung vermutete ein Nutzer, die „dunkle Verfärbung, die nach dem Laserprozess zurückblieb, ist Rost/Korrosion“.Diskussion auf Finishing.com[3] Beim Ritzen entstehen keine Anlauffarben, sodass diese Mehrdeutigkeit bei der Wareneingangs- oder Feldprüfung gar nicht erst aufkommt.
Kaltverfestigung und Passivschicht. Austenitische Güten wie 304 und 316 verfestigen sich schnell. Die Rillenwand wird kaltverformt und geglättet, die chromreiche Passivschicht wird entlang der Linie aufgebrochen und bildet sich an der Luft neu. Sauberes Ritzen schafft deshalb für sich genommen keine Korrosionsschwachstelle. Das eigentliche Risiko ist Verunreinigung. Eine Laboruntersuchung der US Navy zu Schildwerkstoffen (Bericht CARDIVNSWC-TR-62-00-05, 2005) stellte auf Schildern aus 304 und 316 Rostflecken fest, „insbesondere in den Bereichen, in denen die Schilder graviert wurden“. Sie führte die Flecken auf Eisenpartikel zurück, die das Werkzeug hinterlassen hatte. Daraus ergeben sich zwei Gewohnheiten. Erstens: Halten Sie Ritzspitze und Vorrichtung frei von Kohlenstoffstahl-Abrieb. Zweitens: Reinigen Sie geritzte Schilder niemals mit Stahldrahtbürsten oder gemeinsam genutzten Schleifscheiben.
Die Güte entscheidet vor allem an der Rille. Jeder Chloridangriff beginnt dort, wo Spalten und kaltverfestigte Oberflächen vorhanden sind. ASTM A240/A240M schreibt 2,00–3,00 % Molybdän für Typ 316 und 316L vor; für 304 gibt es keine Molybdänanforderung.ASTM A240/A240M[4] Bei Salznebel, Streusalz oder chlorhaltiger Abspritzreinigung ritzen Sie auf 316. Die Auswahl der Güte im Detail ist auf unserer Seite zu individuell geätzten Edelstahl-Typenschildern beschrieben und wird hier daher nicht wiederholt.
Schildsteifigkeit. Der Ritzstift übt eine konstante Last nach unten aus. Dünne, nicht unterstützte Schilder federn, und die Rillentiefe schwankt dann über das Feld. Übliches Edelstahl-Typenschildmaterial liegt in der Regel bei etwa 0,018 to 0,125 in. Militärische Konstruktionsvorgaben legen für einige Schildtypen Mindestwerte fest. MIL-DTL-15024 verlangt für geätzte oder gravierte Schilder vom Typ A nicht weniger als 0,03 in.MIL-DTL-15024[5] Unterhalb von etwa 0,5 mm ist eine ebene, vollflächig stützende Vorrichtung Pflicht.
So richten Sie die hausinterne Ritzmarkierung für Seriennummern und Datumsangaben ein
Der folgende Ablauf geht von einem Tisch- oder linienseitigen Ritzmarkiergerät und vorgeätzten Rohlingen eines Typenschildlieferanten aus.
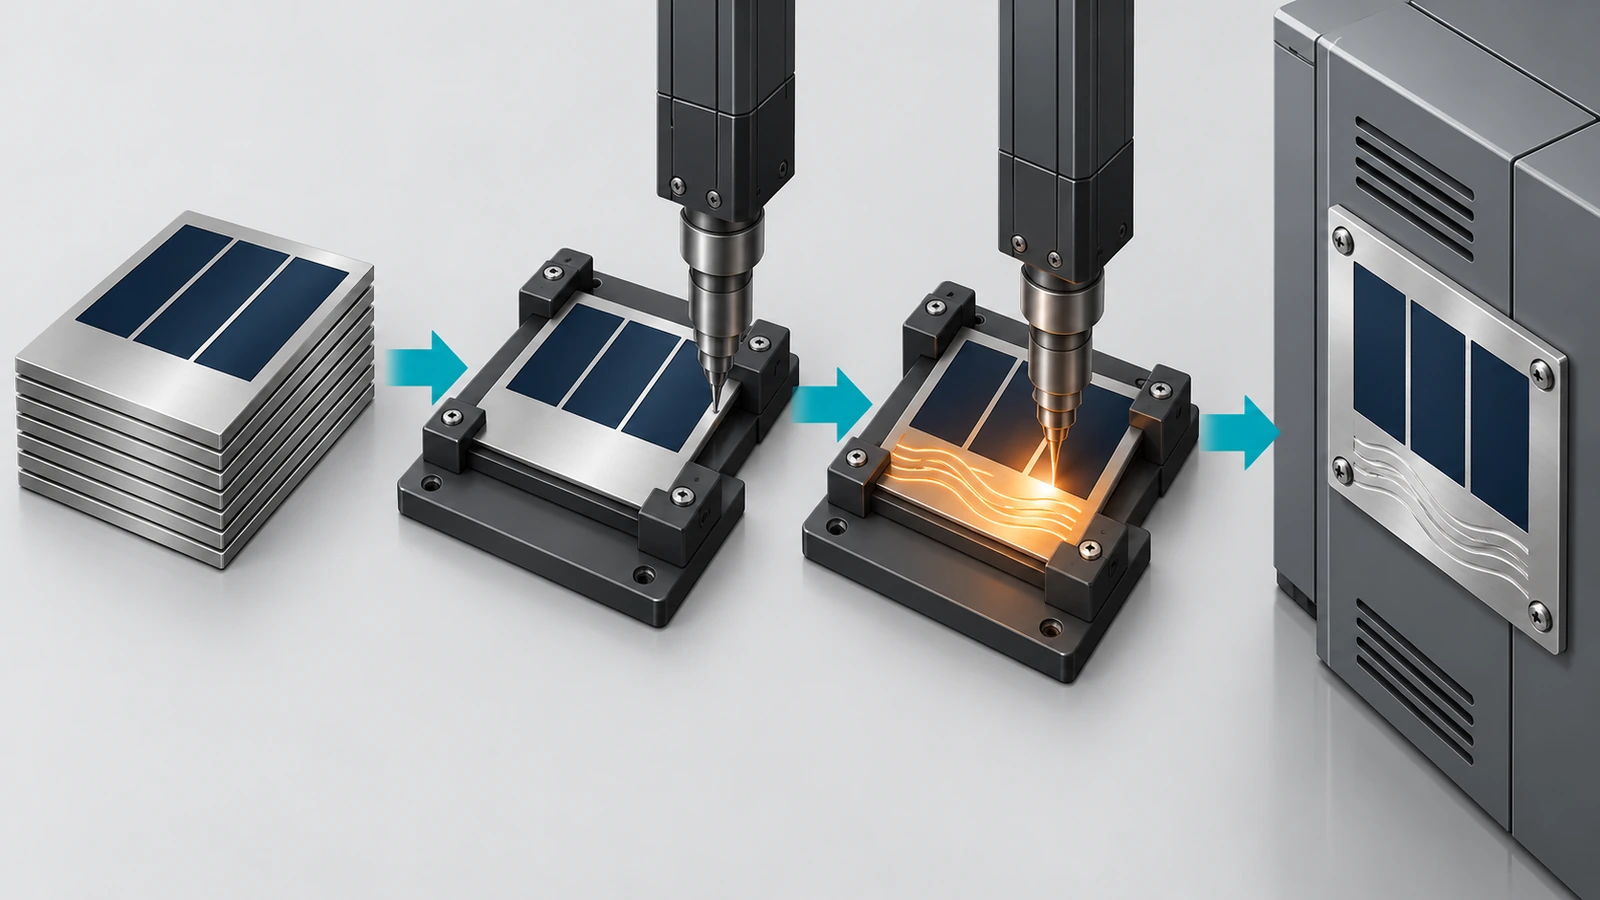
- Den Rohling um die Ritzzone herum auslegen. Bitten Sie Ihren Lieferanten, alle festen Inhalte zu ätzen und zu füllen und die variablen Felder als blankes, ungefülltes Metall zu belassen. Geätzte Feldbezeichnungen wie „SERIENNUMMER“ oder „DATUM“ stehen neben der Zone, nicht darin. Lassen Sie ausreichend Abstand zu Bohrungen und Rändern, denn der Ritzstift braucht eine ebene, ungelochte Bahn.
- Die Oberflächenausführung nach Kontrast wählen. Eine geritzte Linie ist eine helle, geglättete Rille. Am besten zeigt sie sich auf einer matteren Oberfläche. Ein mattes Feld #2B oder ein glasperlengestrahltes Feld ergibt meist besseren Kontrast als eine stark reflektierende Bürstung #4, bei der die Maserung mit den Strichen konkurrieren kann. Legen Sie die Oberflächenausführung der Ritzzone in der Rohlingszeichnung fest.
- Eine Positioniervorrichtung bauen. Fixieren Sie das Schild an den Befestigungsbohrungen oder Rändern in einer ebenen, steifen Aufnahme, damit es weder verrutschen noch sich durchbiegen kann. Der größte Teil der Wiederholgenauigkeit eines Ritzprogramms kommt von der Vorrichtung: Positionsfehler legen Seriennummern über geätzten Text, und Durchbiegung erzeugt flache, ungleichmäßige Striche.
- Spitze wählen sowie Kraft und Geschwindigkeit einstellen. Diamantspitzen behalten ihre Spitze auch auf gehärtetem Edelstahl der 300-Serie und tragen kein Eisen auf das Schild. Hartmetallspitzen sind günstiger, verschleißen auf Edelstahl aber schneller. Beginnen Sie mit der vom Gerätehersteller empfohlenen Kraft für Edelstahl und passen Sie dann Kraft und Vorschubgeschwindigkeit gemeinsam an. Mehr Kraft vertieft die Rille, wirft aber den Rand stärker auf. Geringere Geschwindigkeit verbessert die Strichkonsistenz bei kleinen Zeichen. Halten Sie die endgültigen Einstellungen als gelenkten Parametersatz je Güte und Dicke fest.
- Zeichenhöhe nach Leseabstand festlegen. Legen Sie fest, wo der Techniker beim Ablesen des Schildes steht, und dimensionieren Sie die Einstrichzeichen für diesen Abstand bei realistischer Beleuchtung. Elektrische Bemessungsdaten unterliegen den Feldanforderungen von NFPA 79 und NEC 670,3(A). Bestätigen Sie, dass Ihre geritzten Felder dem entsprechen, was die Zertifizierungsstelle sehen will und lesen kann.
- Daten aus einem System einspeisen, nicht per Tastatur. Beziehen Sie Seriennummern und Datumsangaben aus Ihrem MES oder ERP und legen Sie das Format fest (zum Beispiel Datumsangaben nach ISO 8601). Sperren Sie doppelte Seriennummern per Software. Eine dauerhafte Markierung lässt sich nicht korrigieren. Eine falsche Ziffer bedeutet, das Schild zu verschrotten, und bei geätzten Rohlingen ist das der teuerste Teil der Baugruppe.
- Pro Parametersatz eine Erstmusterprüfung durchführen. Prüfen Sie die Lesbarkeit im festgelegten Abstand und bei Streiflicht. Messen Sie die Rillentiefe mit einer Tiefenlehre oder einem Profilometer und bewahren Sie die Messkurve beim Parametersatz auf. Machen Sie dann einen Reibtest mit den tatsächlichen Reinigungsmitteln und Handschuhen Ihres Werks. Wiederholen Sie dies nach jedem Wechsel von Spitze, Vorrichtung oder Schildcharge.
- Das Schild nach dem Markieren sauber halten. Wischen Sie mit einem chlorfreien Reiniger ab. Besteht der Verdacht auf Stahlverunreinigung, lassen Sie die Schilder passivieren (häufig werden Behandlungen vom Typ ASTM A967 vorgegeben), bevor sie in chloridhaltigen Einsatz gehen.
Und was ist mit 2D-Codes und UID-Kennzeichnungen?
Einige Ritzmarkiergeräte können Data-Matrix-Symbole zeichnen, doch das Zeichnen quadratischer Zellen mit durchgehenden Strichen ist langsam, und der resultierende Kontrast ist gering. Beruft sich der Vertrag auf die eindeutige Artikelkennzeichnung (UID) nach MIL-STD-130, muss die Markierung maschinenlesbar und überprüfbar sein.STD-130N[6] In diesem Fall bestimmen die Vertragsanforderungen, nicht die Vorliebe des Lieferanten, was die Markierung leisten muss. Verlangt eine Zeichnung eine Bewertung der Codequalität nach ISO/IEC 15415, sind Nadelprägen oder Laser für den Code die praktischere Wahl. Die Ritzmarkierung bleibt nützlich für die Klartextzeile daneben. Prüfen Sie vor der Angebotsabgabe stets die aktuelle Revision jeder Militärspezifikation in der DLA-ASSIST-Datenbank, sieheASSIST QuickSearch[7]
Ritzmarkierung auf Edelstahl-Typenschildern im Vergleich zu chemischem Ätzen, Laser und Nadelprägen
Die folgenden Tiefenangaben stammen aus veröffentlichten Leitfäden von Lieferanten und Geräteherstellern und zeigen typische Bereiche, keine garantierten Werte. Die Ritztiefe hängt stark von Kraft, Spitzengeometrie und Schildunterstützung ab; messen Sie daher Ihren eigenen Prozess, statt sich auf eine Katalogzahl zu verlassen.
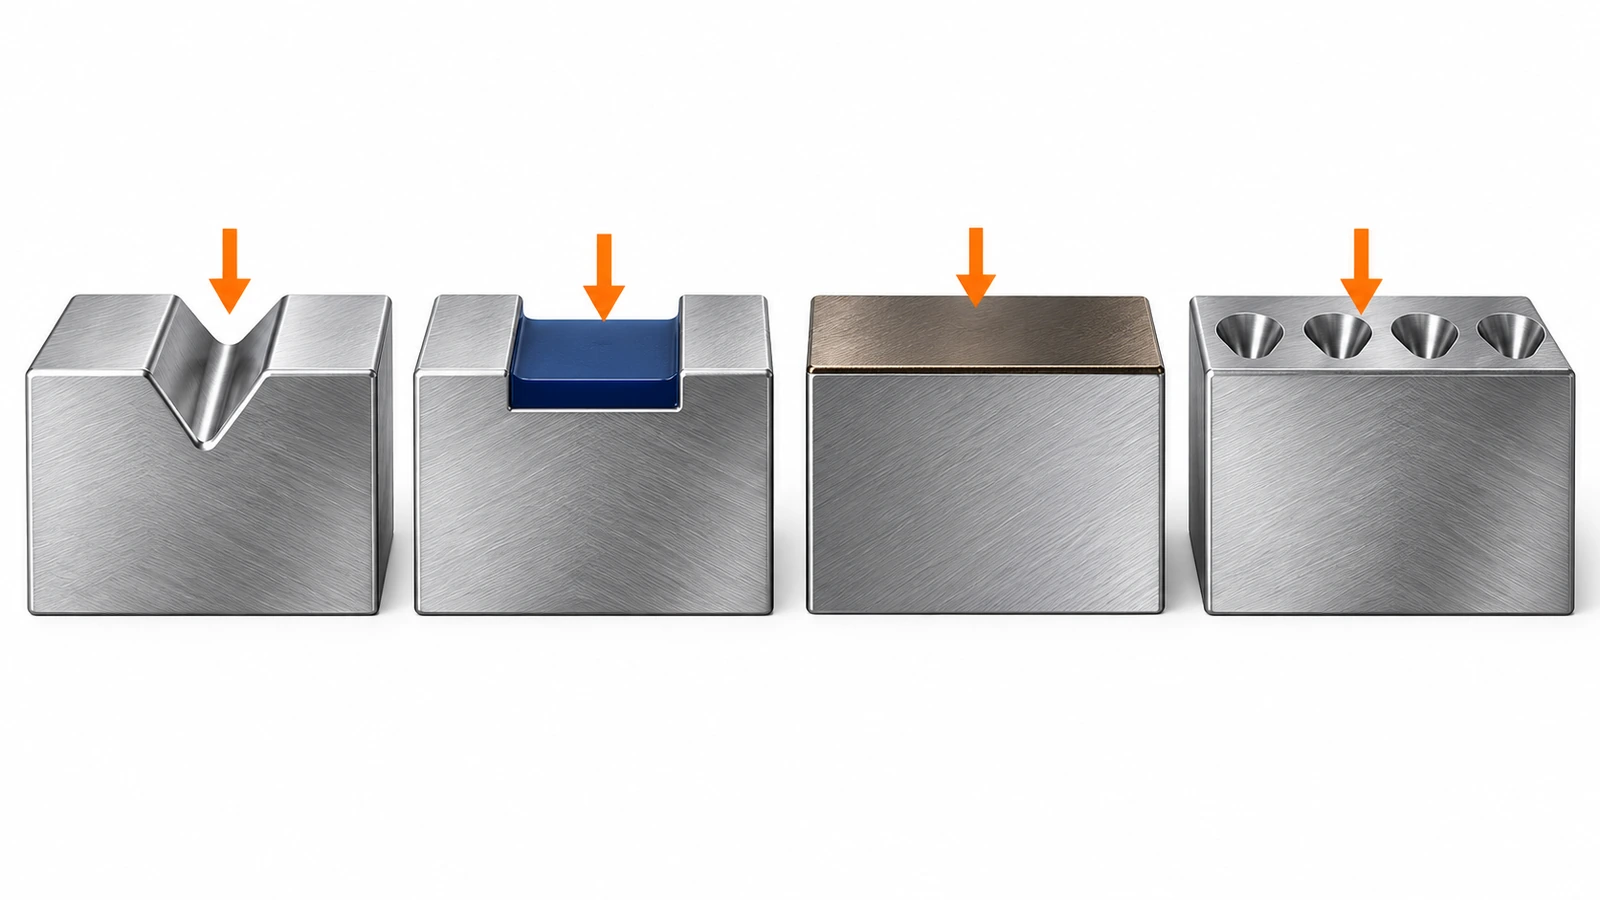
| Merkmal | Ritzen / Diamant-Schleppstift | Chemisches Ätzen + Füllen | Faserlaser (Anlassen oder Abtragen) | Nadelprägen | Rotationsgravur |
|---|---|---|---|---|---|
| Wie die Markierung entsteht | Ritzstift zieht eine durchgehende, geglättete Rille | Säure löst Metall durch eine Fotolackmaske; Vertiefung mit Farbe gefüllt | Wärme verändert die Oxidfarbe oder trägt Oberflächenmetall ab | Stiftschläge erzeugen Kraterreihen | Rotierender Fräser trägt Späne ab |
| Typische veröffentlichte Tiefe | Flach; je Parametersatz prüfen | ca. 0,0015–0,004 in üblich; auf Anfrage tiefer | Nahe null (Anlassen) bis flach (Abtragen) | ca. 0,2–0,4 mm in Beispielen von Geräteherstellern auf 304/316 | ca. 0,003–0,007 in mittlere Schnitttiefe |
| Variable Daten je Gerät | Ja, aus einer Datenquelle | Nein; neue Maske je Grafik | Ja, ausgezeichnet | Ja | Ja, aber langsam |
| Kontrastquelle | Lichtreflexion an der Rille; keine Farbe | Farbfüllung, hoher Kontrast | Dunkles Oxid oder strukturierte Oberfläche | Schatten in den Kratern | Rille; kann gefüllt werden |
| Wärmeeintrag | Keiner | Keiner | Ja (Anlauffarbe, Wärmeeinflusszone) | Keiner | Keiner |
| Verbrauchsmaterial und Anforderungen im Werk | Ritzspitze; leise; keine Dämpfe | Beim Lieferanten erledigt; Chemie und Abwasser | Einhausung, Absaugung, Lasersicherheit | Stifte; laut | Fräser; Späne und Grate |
| Beste Eignung | Seriennummern und Datumsangaben auf vorgefertigten Rohlingen, kleine bis mittlere Stückzahlen | Feste Texte, Logos, Sicherheitshinweise in Serienstückzahlen | Codes, feine Grafiken, hohes Volumen an variablen Daten | Tiefe, robuste Kennzeichnungen und DPM-Codes | Tiefe Schrift auf dickeren Schildern |
Ein Unterschied taucht in einer Tiefenspalte nicht auf: was zuerst versagt. Veröffentlichte Lieferantenvergleiche halten fest, dass bei geätzten Schildern die Farbfüllung der Schwachpunkt ist, weil das Epoxid schneller verschleißt als das umgebende Metall. Eine geritzte Markierung hat keine Füllung, die verloren gehen kann. Ihr Kontrast ist rein geometrisch und lässt daher erst nach, wenn die Rille selbst abgenutzt, plattgedrückt oder mit Schmutz und Farbe zugesetzt ist. Damit ist die Ritzmarkierung gegenüber Lösungsmitteln und der Chemie der Abspritzreinigung toleranter als eine flache lackierte Markierung. Zugleich ist sie anfälliger für Abrieb und Sprühnebel als eine tiefe Ätzung, Nadelprägung oder ein erhaben geprägtes Zeichen.
Wann die Ritzmarkierung punktet und wann sie nicht ausreicht
Die Ritzmarkierung ist die bessere Wahl, wenn:
- Sich nur wenige Felder je Gerät ändern und das übrige Schild einmalig in Serienstückzahl geätzt werden kann.
- Sie direkt an der Montagelinie markieren müssen ohne Laser-Einhausung, Absaugung oder Umgang mit Chemikalien.
- Anlauffarben nicht akzeptabel sind, zum Beispiel bei Hygieneanlagen, wo Prüfer jede Verfärbung beanstanden könnten.
- Lärm eine Rolle spielt, da Ritzen im Montagebereich weit leiser ist als Nadelprägen.
- Reinigungschemikalien eine Farbfüllung angreifen würden, der Abrieb aber gering ist.
Wählen Sie ein anderes Verfahren, wenn:
- Der Text sicherheitskritisch und dauerhaft sein muss, etwa Gefahrenhinweise, Signalwörter oder Lichtbogendaten. Lassen Sie diese beim Lieferanten tief ätzen und füllen, niemals an der Linie ritzen.
- Das Schild überlackiert, sandgestrahlt oder stark abgerieben wird. Eine flache Rille verschwindet. Nadelprägung, tiefe Gravur oder Prägung überstehen das besser.
- Sie maschinenlesbare Codes mit normgerechter Bewertung brauchen. Laser oder Nadelprägen liefert zuverlässigeren Zellkontrast.
- Das Volumen hoch ist und jedes Schild ein Unikat. Geschwindigkeit und grafische Flexibilität eines Faserlasers werden das strichweise Ritzen irgendwann schlagen.
- Die Oberfläche gewölbt, strukturiert oder rau ist. Ein Schleppstift braucht eine ebene, glatte Bahn. Nadelprägen toleriert weit mehr Abweichungen.
Häufig gestellte Fragen
FAQ: Ist Ritzen dasselbe wie Gravieren?
Nein. Beide erzeugen eine Rille, aber die Rotationsgravur trägt Metall mit einem rotierenden Werkzeug ab, während das Ritzen Metall mit einem nicht rotierenden Stift verdrängt und glättet. Beim Ritzen entstehen keine Späne, und die Linien sind meist flacher. Nennt eine Spezifikation „gravierte“ Schilder, bestätigen Sie, dass eine geritzte Markierung zulässig ist, bevor Sie diese stattdessen einsetzen.
FAQ: Rostet ein Typenschild aus 304 oder 316 durch das Ritzen?
Eine saubere geritzte Rille passiviert sich an der Luft erneut. Rostflecken auf markiertem Edelstahl entstehen meist durch Eisenpartikel von Stahlwerkzeugen, Bürsten oder nahegelegenen Schleifarbeiten, wie eine Laboruntersuchung der Navy zu gravierten Schildern festhielt. Verwenden Sie Diamantspitzen, halten Sie Vorrichtungen sauber, vermeiden Sie Stahldrahtbürsten und legen Sie bei Chloridbelastung 316 fest.
FAQ: Kann ich auf ein farbgefülltes geätztes Schild ritzen?
Ritzen Sie nur in blanke Metallfelder. Das Ritzen durch Farbfüllung oder Klarlack lässt die Beschichtung ausbrechen und hinterlässt ausgefranste Kanten. Bitten Sie Ihren Lieferanten, die variablen Zonen ungefüllt und unbeschichtet zu lassen.
FAQ: Wie dünn darf das Schild sein?
Dünne Schilder federn unter der Last des Ritzstifts, wodurch die Rillentiefe ungleichmäßig wird. Bei vollflächiger Unterstützung durch eine ebene Vorrichtung lässt sich dünnes Material ritzen. Ohne Unterstützung ist unterhalb von etwa 0,5 mm mit Ungleichmäßigkeit zu rechnen. Militärische geätzte oder gravierte Schilder vom Typ A nach MIL-DTL-15024 verlangen mindestens 0,03 in.
FAQ: Genügt eine geritzte Seriennummer für UL-, CE- oder NEC-Schilder?
Das Markierverfahren ist weniger wichtig als Lesbarkeit, Haltbarkeit und vollständige Felder. NEC 670,3(A) und NFPA 79 legen fest, welche elektrischen Daten erscheinen müssen, und CE-Maschinenschilder verlangen Angaben wie Seriennummer und Baujahr. Klären Sie Ihre geritzten Felder bei der ersten Prüfung mit der Zertifizierungsstelle, statt die Akzeptanz vorauszusetzen.
FAQ: Sollte ich Rohlinge oder fertig markierte Schilder kaufen?
Ändern sich je Gerät mehr als wenige Felder oder müssen Seriennummern in der Endmontage mit einem Fertigungsdatensatz übereinstimmen, bieten vorgeätzte Rohlinge plus hausinternes Ritzen meist bessere Kontrolle. Sind alle Geräte identisch oder fehlt Ihnen Markierkapazität an der Linie, sind fertig markierte Schilder einfacher. Zu Rohlingsdesign, Stückzahlen und Terminen können Sie hier ein Angebot für individuelle Edelstahl-Typenschilder anfordern.
Wichtigste Erkenntnisse
- Ritzen ist ein Kaltverfahren und hinterlässt daher keine Anlauffarben, die Prüfer für Korrosion halten könnten. — 1 Forumsfall, in dem eine Laserverfärbung für Rost gehalten wurde (Quelle)
- Ritzen Sie variable Felder auf 316, wann immer Chloride im Spiel sind. — Typ 316 legt 2,00–3,00 % Mo fest (Quelle)
- Gravierter Edelstahl ist eine anerkannte Schildkategorie, prüfen Sie aber das in der Zeichnung geforderte Beschriftungsverfahren. — ASTM F992-17 (bestätigt 2022), Typ III (Quelle)
- Die Schildsteifigkeit bestimmt die Ritzkonsistenz, daher dünnes Material vollflächig fixieren. — mindestens 0,03 in für MIL-DTL-15024 Typ A (Quelle)
- Vertragliche UID-Kennzeichnungen brauchen maschinenlesbare Codes, was meist Laser oder Nadelprägen neben dem geritzten Text bedeutet. — MIL-STD-130N, 2007, Änderung 1 in 2012 (Quelle)
- Gerade bei der Seriennummerierung kleiner Stückzahlen werden externe Anbieter zum Engpass. — ca. 50 Schilder mit Seriennummer pro Monat in einem Praxisfall (Quelle)
Fazit
Die Ritzmarkierung ersetzt weder Ätzen noch Lasermarkieren. Am besten funktioniert sie an deren Seite. Das Muster, auf das sich die meisten Gerätehersteller einigen: Alles Dauerhafte und Sicherheitsrelevante wird beim Lieferanten geätzt und gefüllt, und nur die Felder, die sich je Gerät ändern, werden an der Linie mit einem fixierten, über einen Parametersatz gesteuerten Markiergerät geritzt. So bleiben Seriennummern mit den Fertigungsdatensätzen deckungsgleich, Anlauffarben und Verschleiß der Farbfüllung entfallen bei diesen Feldern, und der Schildlieferant verschwindet vom kritischen Pfad der Endmontage. Wo Codes, Abrieb, Sprühnebel oder ein hohes Volumen an variablen Daten im Spiel sind, verlagern Sie diese Felder auf Laser oder Nadelprägen.
Wenn Sie ein Hybridkonzept planen, beginnen Sie mit dem Rohling: reservierte Ritzzonen, eine matte Feldoberfläche und die passende Güte. Unsere geätzten Geräte-Typenschilder aus 304 und 316 lassen sich mit ungefüllten Feldern für variable Daten fertigen. Senden Sie uns Ihre Zeichnung und Angaben zur Einsatzumgebung für ein Angebot.
Quellen
- Reddit r/lasercutting, „Cutting / etching stainless steel nameplates“, Praxisdiskussion zur hausinternen Markierung von Schildern mit Seriennummer, 2025-04-29. https://www.reddit.com/r/lasercutting/comments/1kayy4b/cutting_etching_stainless_steel_nameplates_and/ ↩
- ASTM International, ASTM F992-17(2022), Standardspezifikation für Ventilschilder. https://doi.org/10,1520/F0992 ↩
- Finishing.com, Diskussionsthread zu Verfärbungen nach dem Lasermarkieren von Edelstahl. https://www.finishing.com/151/41.shtml ↩
- ASTM International, ASTM A240/A240M-25a, Chrom- und Chrom-Nickel-Edelstahl: Grobblech, Feinblech und Band. https://www.astm.org/a0240_a0240m-25a.html ↩
- Defense Logistics Agency, QuickSearch-Dokumentabbild, MIL-DTL-15024 Schilder, Anhänger und Bänder zur Kennzeichnung von Ausrüstung. https://quicksearch.dla.mil/ImageRedirector.aspx?token=107391,11007 ↩
- U.S. Department of Defense, MIL-STD-130N w/Änderung 1, Identifizierungskennzeichnung von Militäreigentum der USA (2007; Änderung 1, 2012). https://pieetraining.eb.mil/cms/docs/Supporting/mil-std130N_ch1.pdf ↩
- Defense Logistics Agency, ASSIST QuickSearch, offizielle Datenbank für aktuelle Militärspezifikationen und -standards. https://quicksearch.dla.mil/ ↩


Die folgenden Informationen sind für die Anmeldung über soziale Netzwerke erforderlich
Anmelden
Neues Konto erstellen