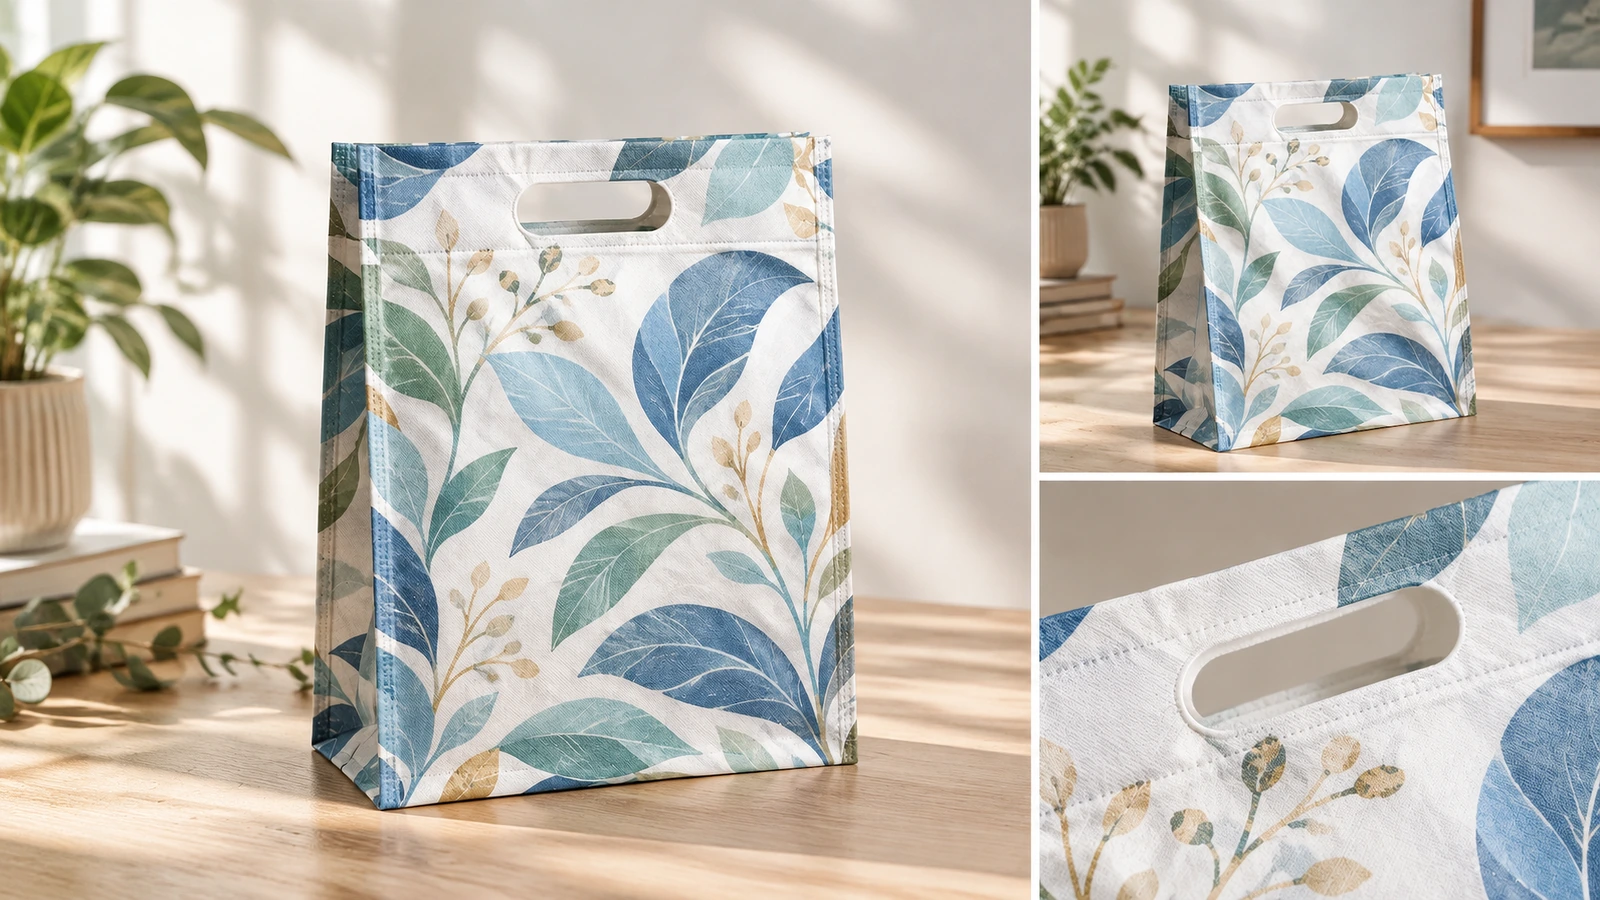
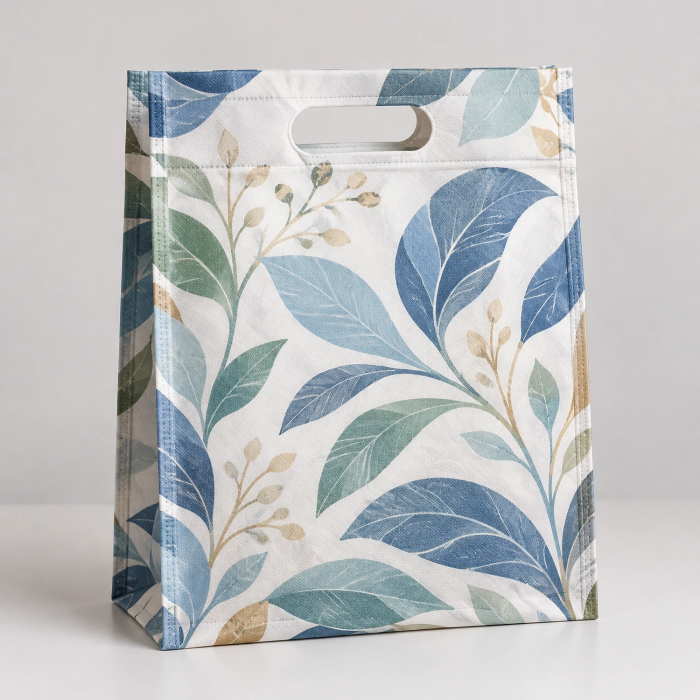
Individuelle D-Cut-Vliesbeutel sind flache PP-Spinnvliesbeutel. Der D-förmige Griff wird direkt in den Beutelkörper gestanzt, die Kanten werden durch Heiß- oder Ultraschallversiegelung verbunden. Mit etwa 70–80 GSM und ein- oder zweifarbigem Siebdruck eignen sie sich für leichte Kassenverkäufe, Messeverteilungen, Apotheken und Salons. Prüfen Sie die Griffstärke an einem beladenen Muster, bevor Sie in Serie bestellen.
Wer bestellt individuelle D-Cut-Beutel und wofür? ↑
Endverbraucher bestellen diese Beutel selten. Die Käufer sind meist Unternehmen. Einzelhändler und Filialketten benötigen einen Markenbeutel für die Kasse. Marketing- und Eventteams brauchen etwas zum Verteilen am Stand. Kleinere Betriebe wie Apotheken, Salons, Kosmetiktheken und Schulen wünschen sich einen sauberen Beutel in ihren Markenfarben. Der US-Großhändler Blue Nile Bags[1] positioniert Stanzgriffbeutel als leichte Marken-Tragebeutel für Kleidung, Kosmetik oder Accessoires. Sie werden zudem als „ideal zum Verteilen von Marketingmaterialien, Mustern oder Werbegeschenken“ bei Veranstaltungen beschrieben.
Die Anforderungen unterscheiden sich, doch die Kaufkriterien überschneiden sich. Eine Boutique möchte eine Einkaufstasche, die bewusst gestaltet wirkt und nicht beliebig aussieht. Einem Eventteam ist weniger wichtig, wie sich die Tasche anfühlt. Seine Hauptfrage lautet, ob einige Tausend Taschen mit einem Logo in 2 Farben rechtzeitig vor Beginn der Veranstaltung eintreffen. Beide Käufer brauchen drei Dinge: ein Logo, das scharf bleibt, einen Stückpreis, der ins Budget passt, und einen Griff, der vor einem Kunden nicht versagt.
Warum versagen günstige D-Cut-Beutel und wie vermeiden Sie das? ↑
Der häufigste Beschaffungsfehler besteht darin, das Flächengewicht zu senken, um Bruchteile eines Cents zu sparen. Ein D-Cut-Beutel hat keinen angenähten Griff, der die Last verteilt. Der Griff ist eine Öffnung im selben Materialbogen; daher konzentriert sich die Belastung an der gestanzten Kante. Der Verpackungshersteller HAPLAST[3] berichtet, dass „mehr als die Hälfte der Ausfälle von PP-Vliesbeuteln im realen Einsatz am Griff und nicht am Beutelkörper auftreten“. Selbst Beutel mit ausreichendem GSM reißen demnach, weil sich die Belastung in bestimmten Zonen statt über das gesamte Material verteilt.
Diese Probleme treten meist erst nach der Bezahlung der Bestellung auf. LeeLine Bags[4] dokumentierte eine Tasche mit 120 GSM, deren günstig heißversiegelte Nähte bei etwa 12 lbs Kraft rissen. Außerdem wurde ein Auftrag über 5,000 Einheiten dokumentiert, der wegen Farbabrieb abgelehnt wurde, nachdem der Härtungstunnel auf 140°C abgesunken war. Eine Tasche, die an der Verbindungsstelle aufreißt oder Tinte auf einen Mantel abfärbt, macht Ihr Logo zum Risiko.
Die Lösung ist eine schriftliche Spezifikation, kein Marketingslogan. GSM-Leitfaden der Kete Group[6] kennzeichnet alles unter 50 GSM als Bereich, in dem das D-Cut-Griffloch reißt. Treffen Sie drei Vorkehrungen. Erstens: Vereinbaren Sie eine GSM-Untergrenze im Vertrag. Zweitens: Fordern Sie bei höheren Lasten einen Verstärkungsaufnäher oder ein breiteres heißversiegeltes Band um den Griff. Drittens: Testen Sie das Vorserienmuster dynamisch mit der tatsächlichen Ware darin: anheben, schwingen und einseitig ziehen. Wir kalkulieren jede Bestellung nach Ihrer schriftlichen Spezifikation. Mindestbestellmenge, Lieferzeit und Stückpreis werden im Angebot bestätigt; die Serienproduktion beginnt erst nach Ihrer Musterfreigabe.
Inhaltsverzeichnis
Was genau ist ein heißversiegelter D-Cut-Vliesbeutel? ↑
Der Beutel wird aus 100 % Polypropylen-Spinnvlies gefertigt. ShoppingBagCo[7] führt „100 % neues Polypropylen-Vliesgewebe“ als Standardmaterial auf. NoWoBag[8] beschreibt den typischen D-Cut-Aufbau als gestanzten Griff aus einem einzigen Materialstück mit 60–80 GSM, verwendet für Apotheken, Lebensmittelhandel und Einzelhandel. Die Produktion folgt einem kurzen Ablauf:
1. Die Materialrollen werden bedruckt.
2. Die Seitenkanten werden durch Ultraschall-Heißversiegelung statt durch Nähen verbunden.
3. Der D-förmige Griff wird ausgestanzt.
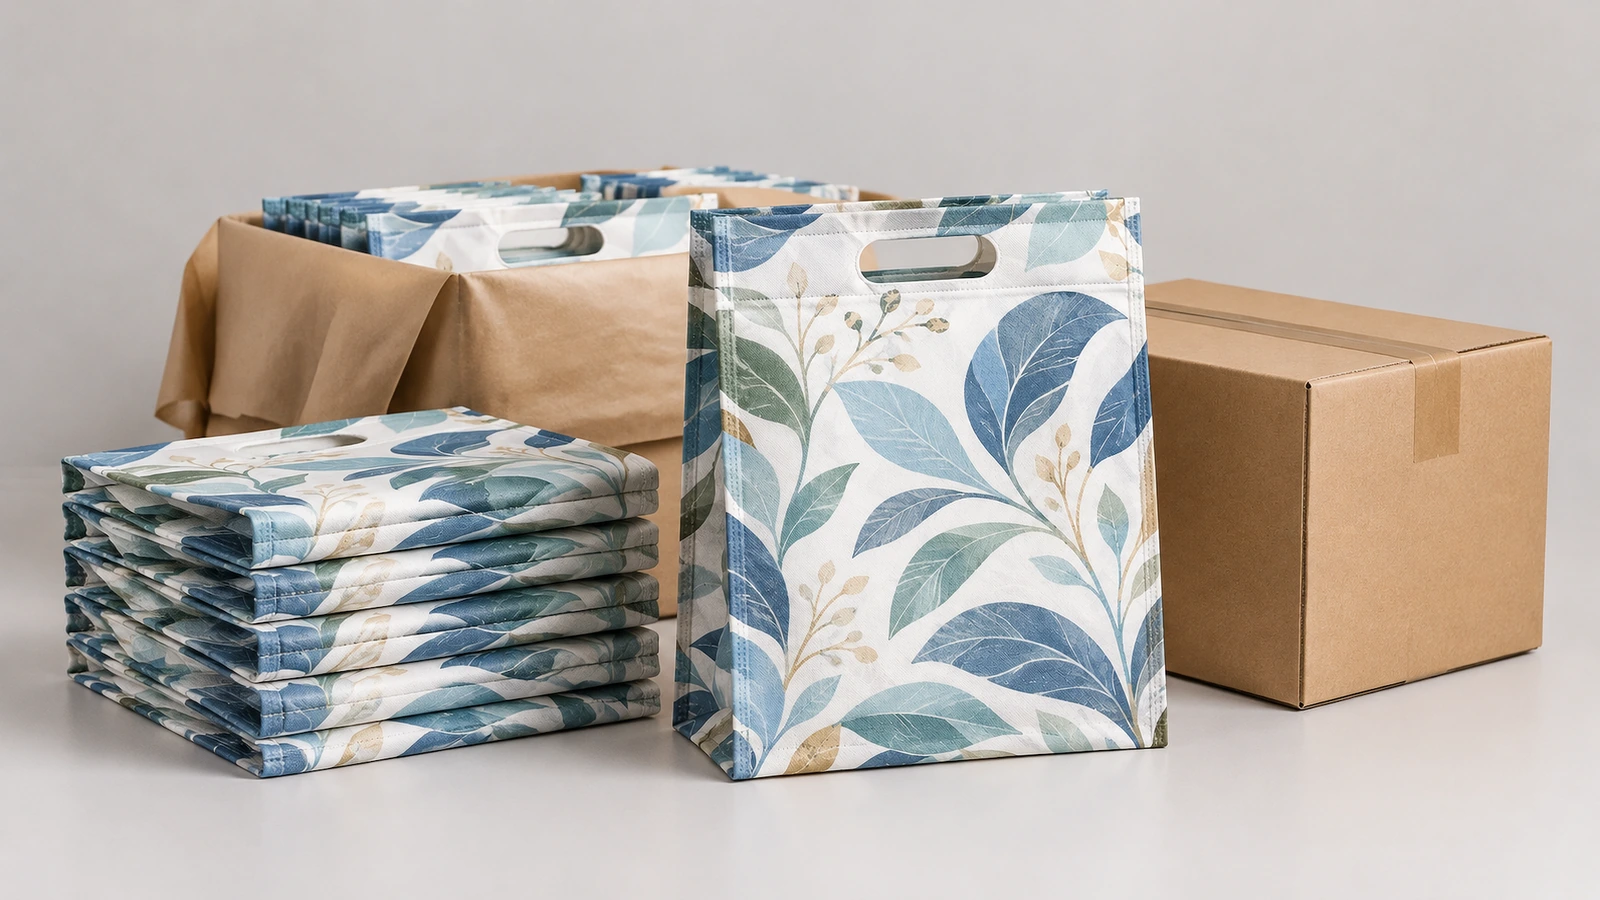
4. Die fertigen Beutel werden gezählt, gebündelt – üblicherweise 50 oder 100 je Bündel – und in Kartons verpackt.
Da kein Griff angenäht wird, ist ein D-Cut-Beutel schneller und günstiger herzustellen als eine genähte Tragetasche gleicher Größe. Der Nachteil sind geringere Tragfähigkeit und weniger Komfort bei hohem Gewicht.
Das Flächengewicht wird in GSM (Gramm pro Quadratmeter) angegeben. Wenn ein Angebot „80 GSM“ nennt, fragen Sie, wie dieser Wert gemessen wurde. ISO 9073-1:2023[9] legt das Prüfverfahren für die flächenbezogene Masse von Vliesstoffen fest. Chinas Industrienorm FZ/T 64035-2014[10] für Vlies-Einkaufsbeutel verlangt, dass Etiketten Hauptmaterial, Größe und maximale Last bis zum Kilogramm angeben. Diese Norm gilt für die Lieferkette; sie ist kein US-Recht. Es gibt keine weltweit einheitliche Norm mit verbindlicher Traglast für D-Cut-Beutel. Stützen Sie Ihre Abnahme auf drei Unterlagen: das unterschriebene Muster, die Aufzeichnungen der Zug- und Falltests sowie die auf der Proforma-Rechnung (PI) gedruckte Spezifikation.
Vor jeder Marketingaussage sind zwei Grenzen wichtig. Erstens kann PP dort recycelt werden, wo Anlagen es annehmen; es ist jedoch nicht von selbst biologisch abbaubar oder industriell kompostierbar. Zweitens ist ein üblicher Werbebeutel keine Lebensmittelkontaktverpackung. Behandeln Sie ihn nur dann als für Lebensmittelkontakt geeignet, wenn der Lieferant schriftliche Konformitätsdokumente für diese Verwendung und Ihre Charge vorlegt.
Wie spezifizieren und bestellen Sie D-Cut-Beutel in sechs Schritten? ↑
Schritt 1: Flächengewicht auf die Last abstimmen
Veröffentlichte Leitlinien ordnen die meisten D-Cut-Beutel zwischen 50 und 80 GSM ein und reservieren schwereres Material für spezielle Anforderungen. Leitfaden zu Beuteltypen von Aquaholic[11] bezeichnet 70–80 GSM als Standard. Darüber hinaus sei „bei einem D-Cut-Beutel mehr als 90 GSM gewöhnlich nicht nötig“, weil ein gestanzter Griff weniger von zusätzlichem Flächengewicht profitiert als ein angenähter Griff.
| GSM-Bereich | Typische Verwendung | Hinweis für Käufer |
|---|
| Unter 50 | Für D-Cut nicht empfohlen | Die Kante des Grifflochs ist die erste Stelle, die reißt |
| 60–70 | Event-Giveaways, leichter Einzelhandel | Griff an einem beladenen Muster prüfen |
| 70–80 | Standard für Einzelhandel und Marken-Kassenbeutel | Der übliche Bezugspunkt für Lieferantenangebote |
| 90–100+ | Schwerere Waren, vollflächiger laminierter Druck | Erwägen Sie stattdessen W-Cut oder Schlaufenhenkel |
Diese Tabelle kombiniert Empfehlungen von Kete Group und Aquaholic. Die Traglastangaben der Lieferanten variieren stark. ShoppingBagCo nennt je nach GSM und Größe 3–8 kg. Eine Exportlieferantenseite nennt 5–8 kg für Standardbeutel und 8–12 kg für verstärkte Beutel. Betrachten Sie jede Traglast als Lieferantenangabe. Die tatsächliche Kapazität hängt von Abmessungen, Inhalt, Trageweise und der Testleistung Ihres eigenen Musters ab.
Schritt 2: Eine Größe wählen, die das Logo lesbar hält
Gängige flache Größen sind 25×30 cm, 30×40 cm und 35×45 cm (ShoppingBagCo). Aquaholic nennt W26×H33, W32×H40 und W38×H42 cm. US-Werbekataloge führen außerdem ein Format 8×12 in in 80 GSM. Individuelle Abmessungen sind meist möglich, doch Aquaholic weist darauf hin, dass eine neue Größe einmalige Werkzeug- oder Stanzkosten und eine höhere Mindestbestellmenge verursachen kann. Halten Sie Text und feine Details vom gestanzten Griffbereich und den Seitenversiegelungen fern. Die Mittelfläche bleibt beim Tragen am ebensten; platzieren Sie dort das Logo.

Schritt 3: Druckverfahren und Oberflächenfinish wählen
| Verfahren | Am besten geeignet für | Kompromiss |
|---|
| Siebdruck (Volltonfarben) | Logos, klarer Text, Pantone-Abstimmung | Feine Linien und Farbverläufe verlieren Details |
| Thermotransfer | Vollfarbbilder, Farbverläufe | Höherer Stückpreis, längere Andruckphase |
| Flexodruck | Wiederholaufträge mit hohem Volumen | Farbabweichungen bei unkontrollierter Härtung |
| BOPP-Laminierung | Fotoqualität, Spritzschutz | Steiferer Beutel, komplexeres Recycling |
Laut Favourite Hubgilt Siebdruck auf weißem Spinnvlies mit 60–80 GSM als Standardablauf für markenspezifische B2B-Taschen. Digitaldruck eignet sich für Muster und häufig geänderte Druckvorlagen. Ein OEM-Beschaffungsleitfaden von tiiocti[12] berichtet, dass Flexodruck bei niedrigen Preisniveaus um etwa ±8–12 % von der Ziel-Pantone-Farbe abweichen kann. Das Farbsystem und die Härtungsbedingungen sollten schriftlich festgelegt werden. Unzureichend ausgehärtete Farbe liegt auf den Fasern, statt sich mit ihnen zu verbinden, und reibt sich ab.
Schritt 4: Druckdaten vor dem Andruck prüfen
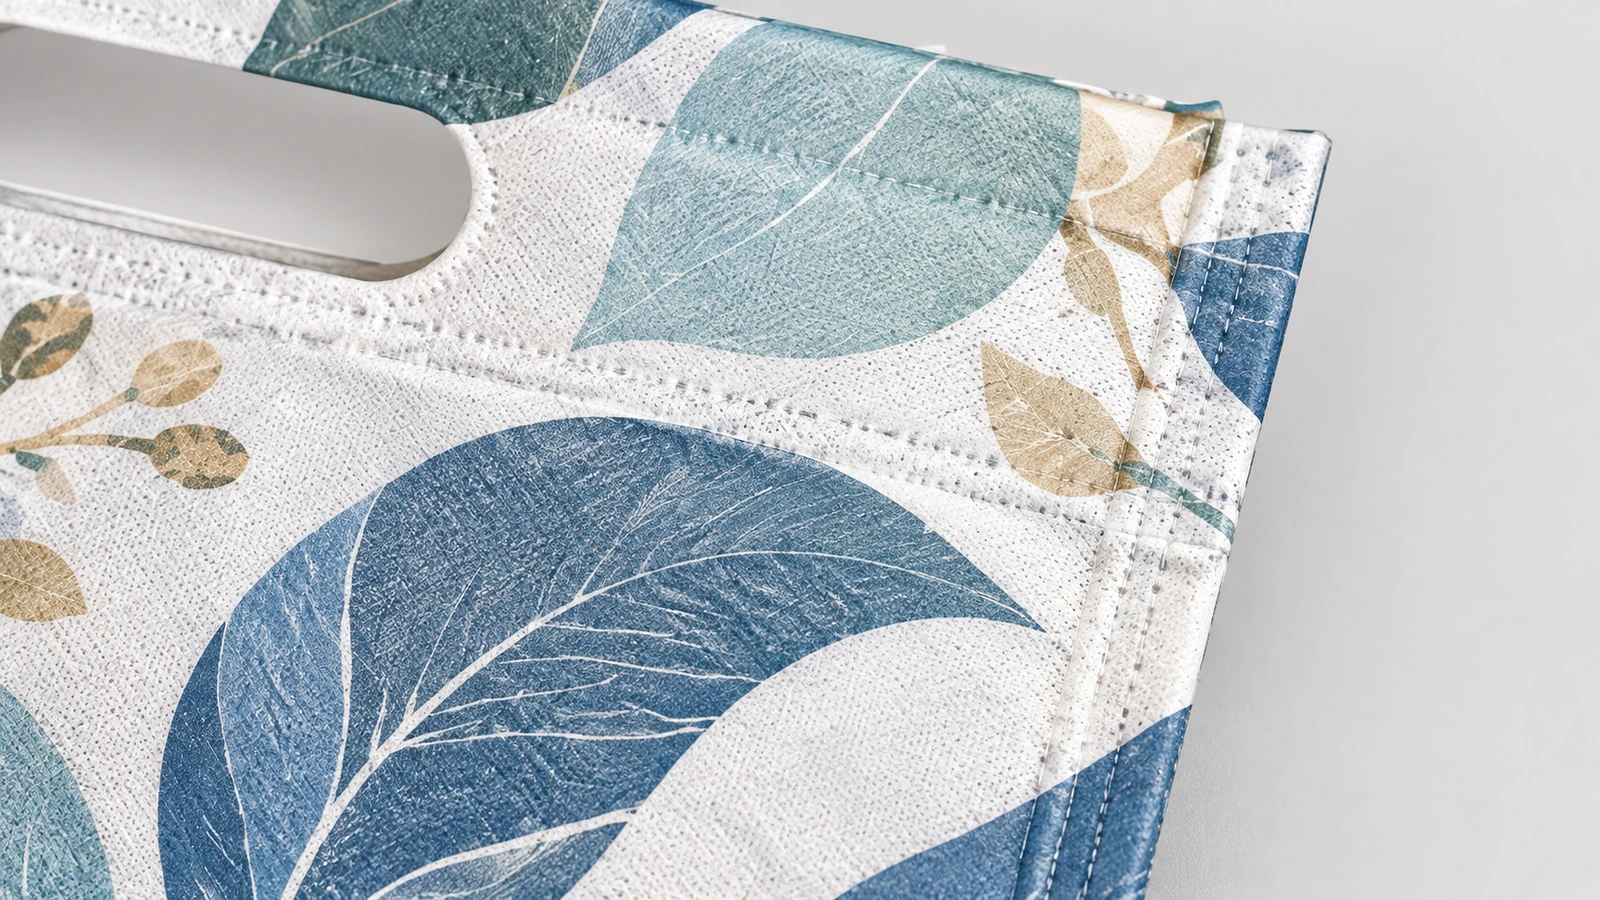
Senden Sie Vektordateien mit Pantone-Referenzen und geben Sie die Anzahl der Farben pro Seite an. Vliesstoff ist porös; die Farbe zieht ein. printingbag.net[13] schätzt die Farbsättigung auf etwa 20–30 % niedriger als bei Papier- oder Canvasbeuteln. Außerdem wird darauf hingewiesen, dass üblicher Siebdruck 1–4 verarbeitet und feine Linien sowie Farbverläufe nur schwer hält. Verstärken Sie vor dem Andruck Haarlinien, wandeln Sie Farbverläufe für den Siebdruck in Volltöne um und bestätigen Sie, ob das Logo einseitig oder beidseitig gedruckt wird.
Schritt 5: Bedingungen auf der Proforma-Rechnung fixieren und Produktion freigeben
Jedes Angebot sollte folgende Punkte enthalten:
- Flache Abmessungen (Breite × Höhe × Seitenfalte)
- GSM und Toleranz
- Neues oder recyceltes PP
- Versiegelungsverfahren
- Druckfarben und Druckverfahren
- Griffverstärkung
- Prüfverfahren
- Mindestbestellmenge, Musterzeit und Serienproduktionszeit
- Incoterm (zum Beispiel FOB Ningbo oder Shanghai oder DDP)
- Ob Klischeekosten enthalten sind
Die Zahlung erfolgt häufig mit einer Anzahlung von 30 %, der Rest ist vor Versand fällig; dies ist jedoch keine feste Branchenregel. Halten Sie außerdem Mengentoleranz und Nachdruckbedingungen bei fehlerhaften Druckdaten in der Bestellung fest. Danach folgt die Produktion dem oben beschriebenen Ablauf aus Drucken, Versiegeln, Stanzen und Bündeln.
Schritt 6: Muster testen und Serienauftrag prüfen
NoWoBag sieht 3–5 für die Musterprüfung vor, bevor die Produktion eingeplant wird. Nutzen Sie diese Zeit für vier Kontrollen:
1. Dynamischer Hebetest mit echter Ware im Beutel.
2. Trocken- und Nassabriebtests sowie ein Falttest am Druck.
3. GSM-Prüfung gegen den angebotenen Wert.
4. Geruchsprüfung unmittelbar nach dem Öffnen des Kartons. Geruchsbeschwerden werden laut Weifang Shuntai.
Beim Serienauftrag prüfen Sie Maße, Griffposition, Passer und Menge anhand der AQL-Stichprobe und bewahren Sie das erste und letzte Produktionsmuster auf. Aveco Baggie[14] merkt an, dass Fehlerraten unter etwa 2–3 % bei Serienläufen oft als akzeptabel gelten. Vereinbaren Sie Ihren Grenzwert vor Produktionsbeginn, nicht erst nach der Lieferung.
Wie schneidet D-Cut im Vergleich zu W-Cut-, Schlaufenhenkel- und laminierten Beuteln ab? ↑
Der D-cut ist nicht die stabilste Konstruktion. Die richtige Wahl hängt davon ab, wie schwer der Inhalt ist, wie weit Kunden die Tasche tragen und wie oft Sie mit einer Wiederverwendung der Tasche rechnen.
| Merkmal | D-cut | W-cut | Schlaufengriff | Laminierter D-cut |
|---|
| Griffaufbau | Aus dem Taschenkörper gestanzt | Gestanzt, mit Bodenfalte | Separat, genäht oder verschweißt | Gestanzt, BOPP-beschichtet |
| Vom Lieferanten angegebene Belastung | 5–8 kg | 5–10 kg | 10–15 kg | Nicht angegeben; anhand eines Musters prüfen |
| Vom Lieferanten angegebene Wiederverwendungen | 30–40 | 40–50 | 50–100+ | Nicht angegeben |
| Optimal geeignet | Werbeaktionen, Apotheken, leichter Einzelhandel | Lebensmittel, mittelschwere Waren | Boutiquen, Konferenzgeschenke | Kosmetik, Premium-Einzelhandel |
Die Angaben zu Traglast und Wiederverwendung stammen von Go Green Non Woven Bags[15]. Es handelt sich um Erfahrungswerte eines Lieferanten, nicht um ISO- oder ASTM-Prüfergebnisse; verwenden Sie sie daher zur Einordnung der Optionen, nicht als Garantie. Dieselbe Quelle warnt, dass D-förmige Löcher „in die Finger einschneiden“ können, wenn jemand etwa 8 kg länger als zehn Minuten trägt. Wenn Ihre Kunden schwere Lebensmittel tragen, löst der Wechsel zu W-Cut oder Schlaufenhenkeln das strukturelle Problem besser als zusätzliches GSM bei D-Cut.
Beschaffungsrichtwerte: Mindestbestellmenge und Lieferzeit
| Quelle | Veröffentlichte Mindestbestellmenge | Veröffentlichte Lieferzeit |
|---|
| Seemrich | 5,000 pcs Stück | Produktion in 10–12 Arbeitstagen |
| NWFabric | 5,000 pcs Stück | Muster 3–7 nach Bestätigung |
| NoWoBag | 8,000 (Flexodruck); 15,000 (BOPP) | 7–14 Arbeitstage (1–2); bei komplexen Aufträgen 21–30 |
| Blue Nile Bags | Etwa 1,500–2,000 | 6–8 ab Musterfreigabe |
| Pochette Pack | 10,000 pcs Stück | Etwa 30; Mengentoleranz ±10 % |
Die obigen Werte stammen von Seemrich[16], NWFabric, NoWoBag, Blue Nile Bags, Pochette Pack. Sie zeigen, dass es keine einheitliche branchenweite Mindestbestellmenge gibt. Eine Werkslieferzeit von 7–14 Arbeitstagen umfasst nur die Produktion. Ein US-orientierter Vertriebskanal, der 6–8 ab Musterfreigabe nennt, deckt einen größeren Teil der Lieferkette ab. Rechnen Sie Seefracht und Zollabfertigung separat hinzu, statt Werkszeit mit Ankunftszeit gleichzusetzen.
Flache D-Cut-Beutel lassen sich außerdem platzsparend verpacken. TLP Packaging[17] schätzt, dass etwa 50 % mehr D-Cut-Beutel als Schlaufenhenkelbeutel in einen Container passen und dabei 30–40 % weniger Lagerfläche benötigen. Dies ist eine Lieferantenberechnung; prüfen Sie sie gegen Ihre tatsächliche Kartonspezifikation. Bewahren Sie für Nachbestellungen das freigegebene Muster, Pantone-Referenzen und die Kartonstückzahl auf, damit der nächste Lauf dem vorherigen entspricht.
Welche Umweltaussagen dürfen Sie für den US-Markt sicher aufdrucken? ↑
Umweltmarketing in den USA unterliegt den FTC Green Guides. Nach 16 CFR 260.12[18] dürfen Sie eine uneingeschränkte Aussage „recycelbar“ nur machen, wenn Recyclinganlagen einer „wesentlichen Mehrheit“ der Verbraucher oder Gemeinden zur Verfügung stehen, in denen der Artikel verkauft wird. Die Regel definiert dies als mindestens 60. LeeLine Bags weist darauf hin, dass kommunale Zentren PP-Vliesbeutel häufig ablehnen. „Wiederverwendbar“ ist daher die sichere Standardformulierung; jede Recycling-Aussage sollte eingeschränkt werden.
Drucken Sie auf Standard-PP nicht „kompostierbar“ oder „biologisch abbaubar“. ASTM D6400[19] betrifft Kunststoffe, die für die Kompostierung in kommunalen oder industriellen Anlagen ausgelegt sind; gewöhnliches PP-Spinnvlies erfüllt diesen Weg nicht. Auch Aussagen zur Wiederverwendung erfordern Sorgfalt. printingbag.net berichtet, dass ein PP-Vliesbeutel etwa 11–14 Wiederverwendungen benötigen kann, um seinen CO₂-Fußabdruck gegenüber einem Einweg-Plastikbeutel auszugleichen. Prüfen Sie diese Zahl anhand der ursprünglichen Lebenszyklusstudie, bevor Sie sie nennen.
Kalifornien änderte den Kontext im Jahr 2026. Ein CalRecycle-Bulletin[20] bestätigt zwei Punkte. Das Programm für wiederverwendbare Einkaufstüten SB SB 270 endete am 31. Dezember 2025. Seit dem 1. Januar 2026 dürfen Geschäfte an der Kasse nur recycelte Papiertüten gegen eine Mindestgebühr von zehn Cent ausgeben. Ein Marken-D-Cut-Beutel funktioniert in Kalifornien daher als kundeneigener Mehrwegbeutel oder Werbeartikel. Er ist kein zertifizierter Kassenbeutel. Verwenden Sie nicht die alte Formulierung SB SB 270 „für mindestens 125 Nutzungen ausgelegt“, die in der Zusammenfassung des Generalstaatsanwalts beschrieben wird, als wäre sie eine aktuelle Zertifizierung. Lagern Sie Beutelbestände schließlich vor direkter Sonneneinstrahlung geschützt. Aveco Baggie weist darauf hin, dass PP-Vlies photodegradierbar ist und bei längerer Sonneneinstrahlung innerhalb von 6–12 spröde werden kann.
Wichtige Erkenntnisse für eine schnellere und sicherere Beschaffung ↑
- Die meisten Ausfälle beginnen am Griff, nicht am Beutelkörper. — mehr als die Hälfte der Ausfälle von PP-Vliesbeuteln im realen Einsatz (Quelle)
- D-Cut-Griffe reißen, wenn das Material zu leicht ist. — unter 50 GSM reißt das Griffloch (Quelle)
- Zusätzliches Flächengewicht bringt bei einem gestanzten Griff nur begrenzten Nutzen. — 70–80 GSM ist Standard; über 90 GSM meist unnötig (Quelle)
- Werkszeiten und Lieferzeiten über US-Vertriebskanäle sind nicht austauschbar. — 7–14 Arbeitstage für 1–2 gegenüber 6–8 ab Musterfreigabe (Quelle; Quelle)
- Eine uneingeschränkte Aussage „recycelbar“ erfordert breiten Zugang zu Recyclinganlagen. — mindestens 60 % der Verbraucher oder Gemeinden (Quelle)
- Kassenbeutel in Kalifornien bestehen nun ausschließlich aus Papier. — seit dem 1. Januar 2026 mit einer Mindestgebühr von $0,10 (Quelle)
- Marktgrößenschätzungen hängen davon ab, wie jeder Bericht den Markt definiert. — ein Bericht: $4,395 Milliarden im Jahr 2025 auf $6,878 Milliarden bis 2031, bei einer CAGR von 7,7 % (Quelle)
Bereit, Ihre D-Cut-Beutel zu spezifizieren? ↑
Eine gute D-Cut-Beutelbestellung beginnt mit einer klaren Spezifikation. Legen Sie eine zur Last passende GSM-Untergrenze fest, wählen Sie ein zum Motiv passendes Druckverfahren, geben Sie einen Andruck frei und genehmigen Sie ein Muster, das einen beladenen Hebetest und einen Abriebtest bestanden hat. Halten Sie Ihre Umweltaussagen im Rahmen der FTC- und kalifornischen Regeln. Vergleichen Sie Angebote erst, nachdem Sie Größe, Farbanzahl, Incoterm und Gebühren vereinheitlicht haben. Mindestbestellmenge, Produktionszeit und Stückpreis Ihrer Bestellung werden im Angebot bestätigt; die Serienproduktion folgt nach Musterfreigabe. Senden Sie Beutelgröße, GSM, Druckfarben, Menge und Bestimmungsland, um ein Angebot und ein Vorserienmuster anzufordern.


Die folgenden Informationen sind für die Anmeldung über soziale Netzwerke erforderlich
Anmelden
Neues Konto erstellen