Wir verwenden Cookies, um unseren Websites zu ermöglichen, sich an Informationen zu erinnern, um einigen Website-Funktionen zu helfen, ordnungsgemäß zu funktionieren, um zu verstehen, wie Sie mit unseren Websites interagieren und sie nutzen, und um Ihnen Inhalte und Anzeigen anzuzeigen, die für Sie relevant und ansprechend sind.
Durch Klicken auf Alle akzeptieren stimmen Sie der Verwendung dieser Cookies zu.
Der Shop funktioniert nicht korrekt, wenn Cookies deaktiviert sind.
Kurzantwort: Um einen Flachbeutel zu dimensionieren, rechnen Sie das Nettogewicht mit der Schüttdichte Ihres Produkts in ein Volumen um, wählen eine Innenbreite und Innenlänge, die dieses Volumen einschließlich Kopfraum aufnehmen, und addieren anschließend Siegelnahtbreiten, einen Aufreißkerbenbereich und gegebenenfalls einen Kopfbereich für Aufhängelöcher, um die Außenmaße zu erhalten, die Sie angeben.
Wer vor der Angebotsanfrage weiß, wie er einen Flachbeutel dimensioniert, spart sich eine komplette Musterrunde. Die meisten Dimensionierungsfehler gehen auf eine einzige Gewohnheit zurück: eine Standardgröße nach Augenmaß zu wählen und zu hoffen, dass das Produkt passt. Dieser Leitfaden bietet eine wiederholbare Berechnung, die bei Volumen, Gewicht, Form und Befüllverfahren Ihres Produkts ansetzt und bei der fertigen Breite und Länge endet, einschließlich der Zugaben für Siegelnähte, Aufreißkerben, Kopfraum und Aufhängelöcher.
Warum die Dimensionierung von Flachbeuteln schiefgeht
Das Problem. Ein Flachbeutel wirkt simpel: zwei Flächen, drei werkseitige Siegelnähte, eine offene Kante. Flachformate sind außerdem der am weitesten verbreitete Beutel am Markt. Smithers schätzte, dass 620,5 Milliarden Standbeutel und Flachbeutel[1] im Jahr 2024 weltweit verwendet werden, wobei Flachbeutel rund drei Viertel dieses Marktes ausmachen. Weil das Format so verbreitet ist, gehen Käufer oft davon aus, dass die Standardgrößen jedes Konverters passen. Tatsächlich passen sie häufig nicht.
Warum das problematisch ist. Ein zu kleiner Beutel klemmt beim Verschließen Produkt in den Siegelbacken ein, wodurch die abschließende Siegelnaht geschwächt wird oder Undichtigkeiten entstehen. Ein zu großer Beutel zeigt sichtbaren Folienüberschuss, verschwendet Folie und lässt durch die zusätzliche Oberfläche mehr Sauerstoff und Feuchtigkeit hindurch. Wenn Sie ein Aufhängeloch ohne reservierten Kopfbereich vorsehen, kann die Stanzung in die Produktzone schneiden. Jeder dieser Fehler zeigt sich erst, nachdem der Auftrag gedruckt wurde.
Die Lösung. Dimensionieren Sie von innen nach außen. Berechnen Sie den Raum, den das Produkt tatsächlich braucht, und addieren Sie dann feste Zugaben für jede produktfreie Zone. Die folgende Methode funktioniert gleichermaßen für Pulver, Granulate, Cremesachets und feste Artikel.
Was „Flachbeutelgröße“ tatsächlich bedeutet
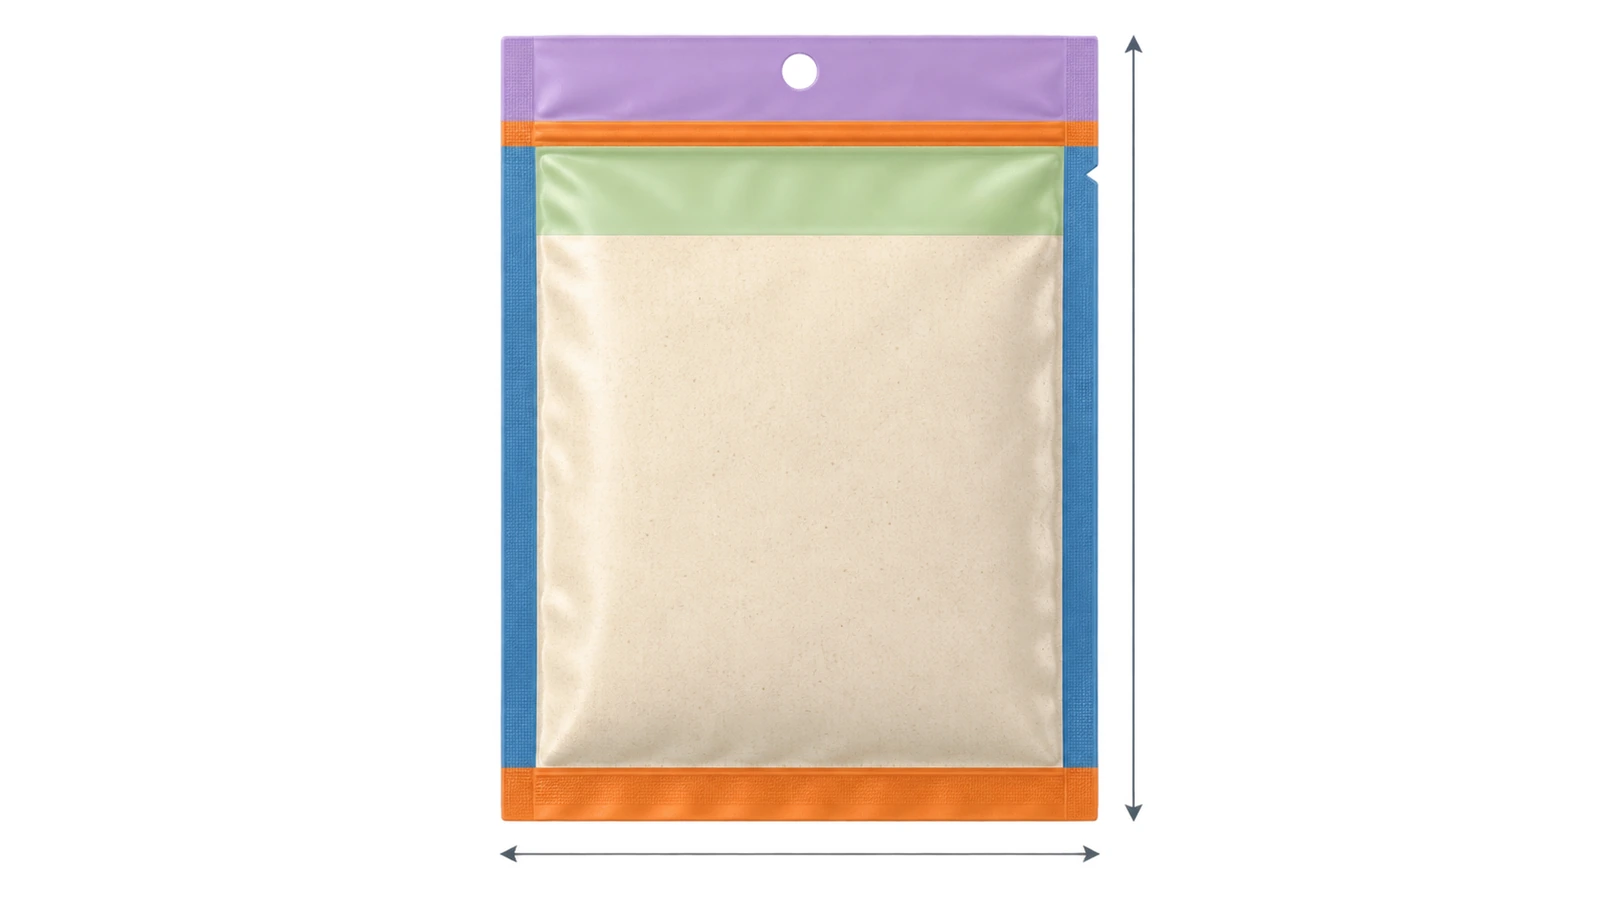
Das Handbuch der Canadian Food Inspection Agency zu Retortenbeuteln beschreibt den gebräuchlichsten vorgeformten Beutel als Beutel mit 3 vom Beutelhersteller vorversiegelten Seiten[2], sodass der Abfüller nur eine einzige Heizleiste zum Verschließen benötigt. Diese Struktur legt die Maße fest, die Sie angeben müssen:
Außenbreite (W): von Kante zu Kante quer über den Beutel, einschließlich beider Seitensiegelnähte.
Außenlänge (L): von der unteren bis zur oberen Kante, einschließlich Bodensiegelnaht, Produktzone, Kopfraum, abschließender oberer Siegelnaht und gegebenenfalls Kopfbereich.
Innenbreite und Innenlänge (nutzbar): die Abmessungen zwischen den inneren Kanten der Siegelnähte. Nur dieser Bereich nimmt Produkt auf.
Siegelnahtbreiten: das Band jeder Heißsiegelnaht. Jeder Millimeter hier ist Folie, die Sie bezahlen und die nichts aufnimmt.
Konverter geben üblicherweise Außenmaße von Kante zu Kante an, geschrieben als Breite × Länge, wobei die Öffnungskante am oberen Ende der Länge liegt. Ihre Berechnung verläuft in die andere Richtung: Sie beginnt mit dem Innenraum und fügt Siegelnähte nach außen hinzu. Die Wirtschaftlichkeit von Siegelnähten ist nicht unerheblich. Ein US-Patent aus 1999 US für Beutel mit 3-Seiten-Siegelung hielt fest, dass das Weglassen einer vierten Siegelnaht die Materialkosten um etwa 10 % senkte[3]. Diese Angabe stammt aus dem Entwurf eines einzelnen Erfinders, zeigt aber, wie viel der Folie eines kleinen Beutels in Siegelzonen liegen kann.
So dimensionieren Sie einen Flachbeutel in acht Schritten
Schritt 1: Nettogewicht in Füllvolumen umrechnen
Beutel fassen Volumen, keine Gramm. Wiegen Sie ein bekanntes Volumen Ihres Produkts so, wie es tatsächlich beim Abfüller ankommt, nicht so, wie es sich nach dem Versand setzt. Teilen Sie das Nettogewicht durch diese lose Schüttdichte, um das Füllvolumen zu erhalten. Bei Pulvern messen Sie zusätzlich die Stampfdichte nach dem Rütteln. Die Differenz zwischen beiden zeigt, wie stark sich das Produkt setzt und wie viel sichtbarer Folienüberschuss nach dem Transport entsteht. Ein Pulver mit 0,45 g/mL lose benötigt etwa 67 mL für eine Füllmenge von 30 g. Ein Pulver mit 0,65 g/mL benötigt für dasselbe Gewicht nur 46 mL. Daher hat die Frage „Wie viel fasst ein Flachbeutel?“ in Gramm keine Antwort, solange Sie die Dichte nicht kennen.
Schritt 2: Innenbreite anhand des Befüllverfahrens festlegen
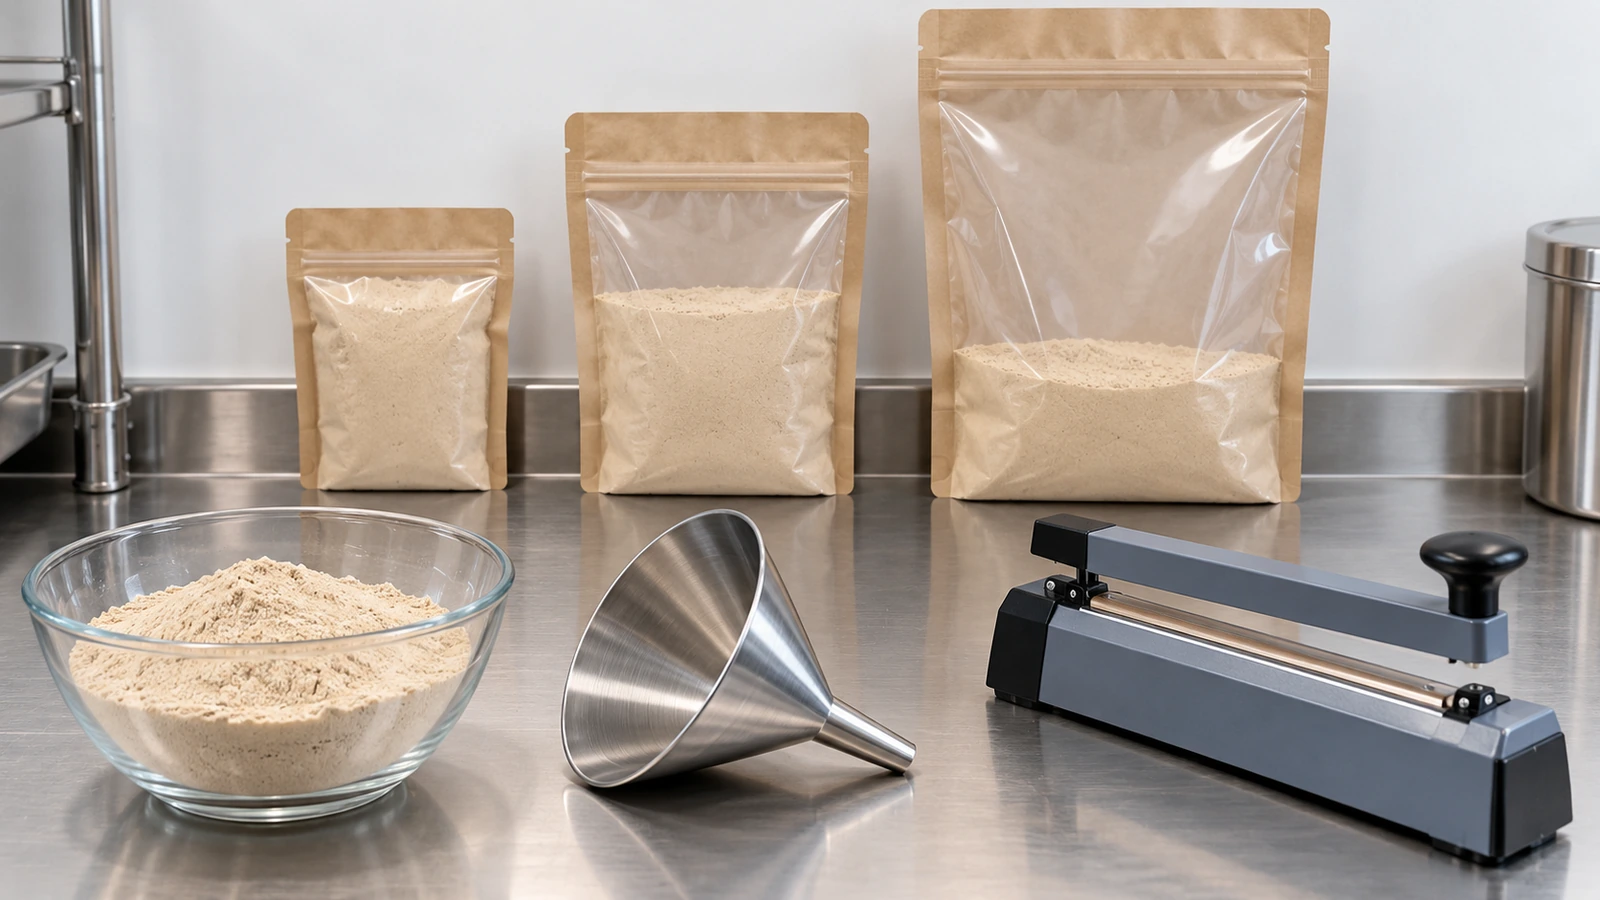
Die Breite wird meist durch das Befüllen festgelegt, nicht durch die Grafik. Messen Sie drei Dinge: den Außendurchmesser des Füllstutzens oder Trichters, wie weit sich die Beutelöffnung an Ihrer Abfüllanlage (oder von Hand) öffnet, und die größte Breite eines festen Artikels. Die Innenbreite muss den Füllstutzen mit genug Platz passieren lassen, damit Bediener oder Greifer die Öffnung aufziehen können. Bei festen Artikeln wie Feuchttüchern, Sachet-in-Sachet-Packungen oder Musterkarten fügen Sie auf beiden Seiten Spiel hinzu, damit der Artikel ohne Reibung an der Siegelschicht hineingleitet.
Schritt 3: Maximales Fassungsvermögen abschätzen
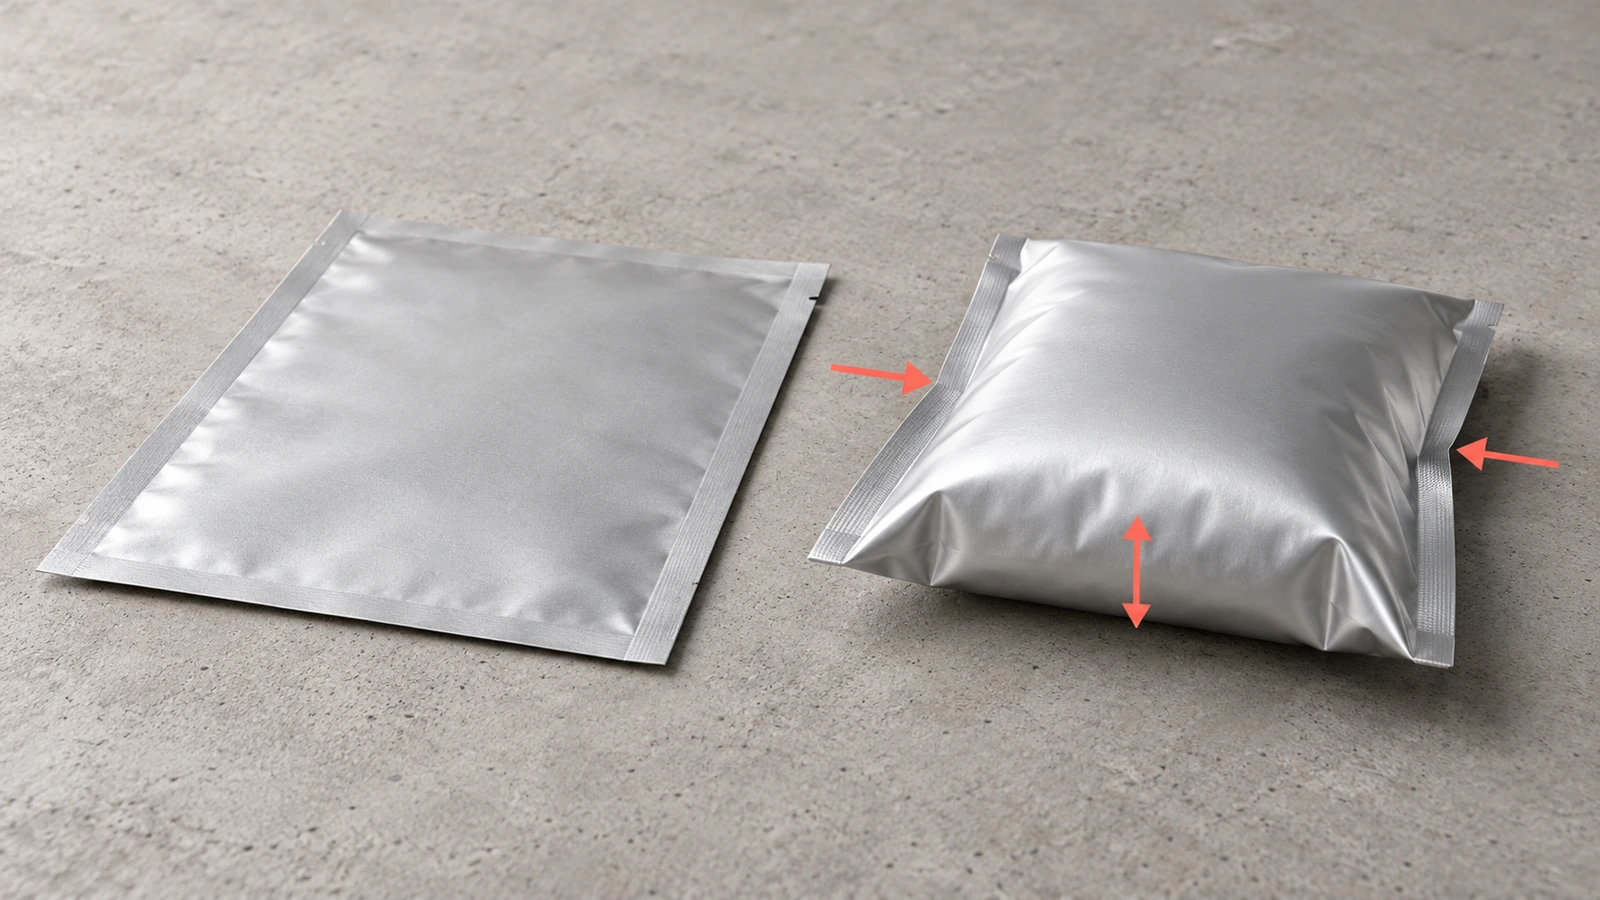
Wenn sich ein Flachbeutel füllt, wölbt er sich zu einem Kissen, und seine flache Grundfläche schrumpft. Eine nützliche Obergrenze liefert das mathematische „Papiertütenproblem“, das das größte Volumen annähert, das ein versiegeltes Rechteck aus flexibler Folie aufnehmen kann. Bei Innenbreite w und Innenlänge l (mit l ≥ w):
Für einen quadratischen Beutel ergibt sich damit etwa 0,19 × w³. Betrachten Sie dies als obere Grenze, denn ein bis zu diesem Punkt gefüllter Beutel hat keinen Kopfraum und keine flache Fläche zum Siegeln. Für Pulver, die möglichst flach liegen und die Siegelzone sauber halten sollen, zielt ein sinnvoller erster Prototyp auf etwa 40–60 % von V_max. Dieser Bereich ist eine Ausgangsannahme, kein Standard; Schritt 8 bestätigt sie.
Schritt 4: Zugaben für die Siegelnahtbreite addieren
Die Zugabe für die Siegelnahtbreite bei der Dimensionierung hat 2 Seiten. Siegelnähte müssen breit genug sein, um Passerabweichungen, Falten und Handhabung zu überstehen, doch jeder zusätzliche Millimeter vergrößert Breite und Länge. Veröffentlichte Spezifikationen geben eine nützliche Untergrenze vor. Die Verpackungsanforderung für Rationen der US Defense Logistics Agency, PCR-G-003B, definiert eine wirksame Siegelnaht als verschmolzen, durchgehend und frei von Produkt, mit einer Mindestbreite von 1/16 Zoll[4], und eine Charge wird abgelehnt, wenn einer der drei versiegelten Ränder im Mittel unter 6 lb pro Zoll Breite liegt. Das CFIA-Handbuch stuft eine Siegelnaht, bei der nach einer Kantendelamination weniger als 3 mm intakte Breite verbleibt, als schweren Mangel ein.
Dies sind Mindestwerte für die Abnahme, keine Konstruktionsziele. Konverter bieten üblicherweise Nennsiegelbreiten im Bereich von 5, 8 oder 10 mm an; fragen Sie nach, welche Breiten die Siegelbacken Ihres Lieferanten erzeugen, und planen Sie um eine davon herum. Breitere Seitensiegelnähte geben einer Aufreißkerbe außerdem Raum zum Ansetzen. Die Festigkeit wird separat geprüft: ASTM F88/F88M-23[5] misst die Kraft, die nötig ist, um einen Siegelstreifen abzuziehen, und protokolliert, wie er versagt hat, beweist aber nicht, dass ein Beutel dicht ist. Siegelprobleme sind nicht selten. Eine Auswertung der FDA-Rückrufdaten von Januar 2019 bis Januar 2025 ergab, dass eine unvollständige oder fehlerhafte Siegelnaht[6] war in 54 % (430 von 791) der Rückrufe medizinischer Produkte im Zusammenhang mit Siegelintegrität die Ursache. Dabei handelte es sich um medizinische Produkte, doch der Fehlerpunkt, die Siegelbildung, ist bei Lebensmittel- und Kosmetikbeuteln derselbe.
Schritt 5: Kopfraum oberhalb der Füllhöhe reservieren
Der Kopfraum ist die klare Folie zwischen der Oberkante des Produkts und der inneren Kante der abschließenden oberen Siegelnaht. Er hält Produkt aus den Siegelbacken fern. Das ist bei Pulvern am wichtigsten. Eine Schälprüfstudie von Bamps und Kollegen aus 2019 ergab, dass Pulververunreinigungen im Siegelbereich die optimierte Siegelfestigkeit je nach Siegelschicht um etwa 16–79 % senkten. Das CFIA-Handbuch weist auf ein verwandtes Problem bei Flüssigkeiten hin: übermäßiges Vakuum vor dem Verschließen kann Produkt in den Siegelbereich ziehen. Dimensionieren Sie den Kopfraum passend zu Ihrem Befüllverfahren. Schneckengefüllte feine Pulver erzeugen mehr Staub als Granulate, und von Hand befüllte Beutel brauchen Platz, damit Finger die Öffnung flach halten können. Dimensionieren Sie den Kopfraum nicht nur nach dem Aussehen; überschüssige Folie lässt ein Premiumprodukt unterfüllt wirken.
Schritt 6: Aufreißkerbe und gegebenenfalls Zipverschluss platzieren
Eine Aufreißkerbe sitzt in der Seitensiegelnaht. Sie muss oberhalb der Füllhöhe liegen, damit der Verbraucher nicht durch das Produkt reißt, und unterhalb der oberen Siegelnaht. Hat der Beutel einen Zipverschluss, gehört die Kerbe oberhalb des Zipverschlusses; eine Aufreißlinie unterhalb eines Wiederverschlussstreifens macht den Zipverschluss nutzlos. Das Siegeldesign beeinflusst die Öffnungskraft genauso stark wie die Position der Kerbe. In einem Bericht über unerwünschte Ereignisse der FDA berichtete ein Kunde, der täglich etwa 400 Reagenzkartenbeutel öffnete, von Unterarmverletzungen beim Personal; die Untersuchung führte die schwer zu öffnenden Beutel[7] auf eine gezackte Aufreißkerbe in Kombination mit einer dreirippigen Seitensiegelnaht zurück, und Anwender fanden eine zweirippige Siegelnaht mit einer einzelnen Kerbe leichter zu öffnen. Wenn Sie die Kerbe festlegen, markieren Sie ihre Höhe von der Oberkante auf dem Stanzplan und ergänzen Sie Länge, falls der Aufreißkerbenbereich mit dem Kopfraum überlappt.
Schritt 7: Kopfbereich für Aufhängelöcher hinzufügen
Soll der Beutel an einem Haken hängen, fügen Sie einen Kopfbereich oberhalb der oberen Siegelnaht hinzu. Veröffentlichte Dimensionierungshinweise von Konvertern setzen dessen Höhe auf 1 to 1,5 Zoll (etwa 25–40 mm) für einen Euroschlitz oder ein rundes Loch, je nach Lochform und dem Umfang an flacher Folie, den der Verkaufshaken benötigt. Ohne ihn trifft die Stanzung die Siegelnaht oder die Produktzone. Euroschlitze benötigen mehr Kopfbereichshöhe als kleine runde Löcher. Der Kopfbereich ist reine Zusatzlänge, daher lassen Sie ihn bei Beuteln weg, die in Faltschachteln oder Versandtaschen verschickt werden.
Schritt 8: Folienfläche prüfen, dann einen Befüllversuch durchführen
Die Beutelgröße bestimmt auch die Barriereleistung. Die Sauerstoffdurchlässigkeit gemäß ASTM D3985[8] wird pro Quadratmeter und Tag angegeben, sodass der gesamte Sauerstoff, der das Produkt erreicht, mit der Folienfläche skaliert. Ein übergroßer Beutel lässt bei gleicher Folienspezifikation mehr Sauerstoff ein. Das folgende Rechenbeispiel quantifiziert dies.
Kleine Beutel erhöhen außerdem das Verhältnis von Folie zu Produkt, was für die Bewertung des Lebensmittelkontakts wichtig ist. In den USA ist die Siegelschicht, die mit Lebensmitteln in Berührung kommt, typischerweise ein Polyolefin, das nach 21 CFR §177,1520[9]zugelassen ist, sofern die Bedingungen dieses Abschnitts gelten. In der EU begrenzt die Verordnung (EU) Nr. 10/2011[10] die Gesamtmigration auf 10 mg pro dm² Lebensmittelkontaktfläche. Ein Probensachet von 30 g kann pro Gramm ein Vielfaches mehr Folienfläche tragen als eine Familienpackung. Bitten Sie Ihren Lieferanten daher zu bestätigen, dass die Migrationsprüfung Ihre reale Beutelgröße und Lebensmittelart abbildet. Die Produktseite erklärt, welche Dokumente Sie anfordern sollten; dieser Leitfaden behandelt nur die dimensionale Seite.
Bestellen Sie schließlich unbedruckte oder schlichte Beutel in Ihrer berechneten Größe sowie jeweils eine Größenstufe darüber und darunter. Befüllen Sie sie auf Ihrer echten Linie oder mit Ihrer echten Handbefüllmethode, verschließen Sie sie und prüfen Sie vier Dinge: Das Produkt liegt unterhalb der Kerbe, die Siegelzone ist sichtbar sauber, der befüllte Beutel passt in seine Faltschachtel oder Versandtasche, und der Folienüberschuss wirkt nach einem Schütteltest, der das Absetzen simuliert, akzeptabel.
Rechenbeispiel: Flachbeutelmaße für Pulver (30 g)
Dieses Beispiel verwendet anschauliche Werte, um die Rechnung zu zeigen. Ersetzen Sie jeden davon durch Ihre eigenen Messwerte.
Füllvolumen. 30 g bei einer losen Schüttdichte von 0,45 g/mL = etwa 67 mL.
Innenbreite. Düse und Öffnung der Abfüllanlage legen eine Innenbreite von 80 mm nahe.
Innenlänge. Versuchen Sie 115 mm zwischen der Bodensiegelnaht und der inneren Kante der oberen Siegelnaht (dies schließt den Kopfraum ein). Mit l/w = 1,44 gilt V_max ≈ 80³ × [0,458 − 0,137] ≈ 164 mL. Die Füllmenge von 67 mL entspricht etwa 41 % dieser Obergrenze und liegt damit innerhalb des Ausgangsbereichs von 40–60 %.
Zugaben für die Breite. 2 Seitensiegelnähte mit jeweils angenommenen 8 mm: 80 + 16 = 96 mm Außenbreite.
Zugaben für die Länge. Bodensiegelnaht 8 mm + Innenlänge 115 mm + obere Siegelnaht 8 mm = 131 mm Außenlänge. Falls der Beutel zum Aufhängen vorgesehen ist, einen Kopfbereich von 30 mm hinzufügen; das ergibt 161 mm.
Flächenprüfung. Bei 96 × 131 mm hat der Beutel etwa 0,025 m² Folie auf beiden Flächen. Wählt man stattdessen eine „ungefähr passende“ Standardgröße von 110 × 150 mm, steigt dieser Wert auf etwa 0,033 m² – rund 31 % mehr Folienfläche und, bei gleicher Folien-OTR, rund 31 % mehr Sauerstoffeintrag.
Die daraus resultierende Spezifikation lautet: 96 mm W × 131 mm L außen, Siegelnähte mit 8 mm, Aufreißkerbe in der Seitensiegelnaht zwischen Füllhöhe und oberer Siegelnaht, Öffnung oben. Eine solche Vorgabe kann ein Konverter ohne Raten anbieten.
Vergleich der Dimensionierungsmethoden für Flachbeutel
Methode
Benötigte Eingangsdaten
Schwachstellen
Am besten geeignet für
Standardgröße nach Augenmaß wählen
Optische Schätzung und ein Muster auf dem Tisch
Ignoriert Dichte, Setzverhalten und Kopfraum; oft übergroß, mit Folienüberschuss und zusätzlicher Folienfläche
Nur für sehr frühe Stimmungsboards
Den Beutel eines Wettbewerbers kopieren
Ein mit dem Lineal vermessener Beutel
Dessen Produktdichte, Befüllverfahren und Siegelnahtbreiten unterscheiden sich von Ihren
Ein grober Orientierungspunkt
Aus dem Volumen berechnen (dieser Leitfaden)
Schüttdichte, Düsengröße, Siegelnahtbreiten sowie Bedarf an Aufreißkerbe und Kopfbereich
Die Kapazitätsformel ist eine Näherung; das reale Füllverhalten schwankt weiterhin
Eine angebotsreife Spezifikation erstellen
Berechnen, dann Befüllversuch
Alles oben Genannte plus physische Prototypen
Kostet eine kurze Mustertestrunde
Jedes Produkt für eine automatisierte Linie oder den Handel
Die Berechnungsmethode führt zu einer vertretbaren Größe; der Versuch bestätigt sie, bevor Druckplatten gefertigt oder eine große Digitalauflage gestartet wird, die die Größe festschreibt.
FAQ
FAQ: Wie viel fasst ein Flachbeutel?
Das hängt von den Innenmaßen und der Produktdichte ab. Die Näherung nach dem Papiertütenproblem ergibt für einen quadratischen Beutel mit Innenbreite w eine theoretische Obergrenze von etwa 0,19 × w³. Ein Beutel mit 80 × 115 mm Innenmaß erreicht maximal etwa 164 mL. Für eine flach liegende Pulverpackung sollten Sie etwa 40–60 % dieser Obergrenze einplanen und anschließend mit einem Befüllversuch bestätigen. Umrechnen in Gramm lohnt sich erst, nachdem Sie die Schüttdichte Ihres Produkts gemessen haben.
FAQ: Werden Breite und Länge eines Flachbeutels innen oder außen gemessen?
Konverter geben üblicherweise Außenmaße von Kante zu Kante an, geschrieben als Breite × Länge. Ihre Berechnung sollte mit den Innenmaßen beginnen und Siegelnahtbreiten, Kopfraum, Aufreißkerbenbereich und Kopfbereich hinzufügen. Nennen Sie beides in Ihrer Vorgabe zusammen mit der angenommenen Siegelnahtbreite, damit niemand die Siegelnähte doppelt abzieht.
FAQ: Welche Zugabe für die Siegelnahtbreite sollte ich bei der Dimensionierung verwenden?
Verwenden Sie eine Nennbreite, die die Siegelbacken Ihres Lieferanten tatsächlich erzeugen, üblicherweise im Bereich von 5–10 mm, und addieren Sie sie an jeder versiegelten Kante: beide Seiten, unten und die obere Siegelnaht nach dem Befüllen. Veröffentlichte Mindestwerte sind deutlich schmaler, etwa die wirksame Mindest-Siegelnaht von 1/16 Zoll in DLA PCR-G-003B und der Grenzwert für die Restsiegelbreite von 3 mm im CFIA-Handbuch zu Retortenbeuteln. Planen Sie daher deutlich darüber.
FAQ: Welche Flachbeutelmaße eignen sich am besten für Pulver?
Pulver benötigen mehr Kopfraum als Feststoffe, weil Staub in der Siegelzone die Siegelnähte schwächt; eine Schälprüfstudie von 2019 ermittelte Festigkeitsverluste von etwa 16–79 %. Dimensionieren Sie die Innenbreite so, dass Ihre Schnecke oder Ihr Trichter hindurchpasst, halten Sie die Füllung deutlich unter der oberen Siegelnaht und prüfen Sie die Stampfdichte, damit der Beutel nach dem Versand nicht halbleer aussieht.
FAQ: Wie viel zusätzliche Länge benötigt ein Aufhängeloch?
Dimensionierungshinweise von Konvertern sehen üblicherweise einen Kopfbereich von etwa 25–40 mm (1–1,5 Zoll) oberhalb der oberen Siegelnaht für ein rundes Loch oder einen Euroschlitz vor. Verzichten Sie auf den Kopfbereich, wenn der Beutel in einer Faltschachtel versendet wird, da er Folie hinzufügt, ohne die Kapazität zu erhöhen.
FAQ: Kann ich einfach eine Standardgröße verwenden?
Das geht, wenn Ihre berechnete Größe zufällig einer davon entspricht. Ist die nächstgelegene Standardgröße deutlich größer, zahlen Sie für zusätzliche Folie, nehmen mehr Sauerstoffeintrag über die zusätzliche Fläche in Kauf und riskieren sichtbaren Folienüberschuss. Führen Sie zuerst die Berechnung durch und vergleichen Sie das Ergebnis dann mit den verfügbaren Größen.
Die wichtigsten Erkenntnisse
Flachbeutel dominieren die Beutelvolumina, daher sind Standardgrößen überall verfügbar, sie sind aber nicht auf Ihr Produkt abgestimmt – rund drei Viertel von 620,5 Milliarden Beuteln im Jahr 2024 (Quelle)
Veröffentlichte Mindestwerte für die Siegelnahtabnahme sind eng gefasst, daher sollten Sie die Siegelnähte deutlich darüber auslegen – 1/16 Zoll Mindest-Siegelnaht und 6 lb pro Zoll durchschnittliche Festigkeit in einer US-Rationsspezifikation (Quelle)
Die Restsiegelbreite nach der Delamination ist ein abgestufter Mangel – unter 3 mm gilt als schwerwiegend (Quelle)
Nicht Nadellöcher in der Folie, sondern die Siegelbildung verursacht die meisten Rückrufe wegen Siegelintegrität – 54 % von 791 zurückgerufenen Produktkennungen nannten eine unvollständige oder fehlerhafte Siegelnaht (Quelle)
Übergroße Beutel erhöhen die Barrierebelastung, weil die OTR pro Flächeneinheit gemessen wird – rund 31 % mehr Folienfläche bei der übergroßen Option im Rechenbeispiel (Quelle)
Siegelzonen machen einen spürbaren Anteil der Folienkosten aus – das Weglassen einer Siegelnaht sparte etwa 10 % des Materials bei einem Patententwurf aus 1999 (Quelle)
Bevor Sie ein Angebot anfragen
Die Dimensionierung ist der Teil der Vorgabe, den nur Sie liefern können, weil nur Sie die Dichte Ihres Produkts, das Befüllverfahren und die Art des Versands oder der Präsentation kennen. Geben Sie dem Konverter vier Angaben: das Füllvolumen, Innenbreite und Innenlänge, die angenommene Siegelnahtbreite und gegebenenfalls die Höhe des Kopfbereichs sowie die von der Oberkante gemessene Position der Aufreißkerbe. Mit diesen Angaben lassen sich Materialauswahl, Dokumente und Bestellprozess rasch abwickeln; unsere Seite für kundenspezifische 3-Seiten-Siegel-Flachbeutel behandelt diese nächsten Schritte und zeigt, wie Sie eine angebotsreife Vorgabe einreichen.
Fußnoten
Smithers, „Innovation und Nachhaltigkeit treiben das Wachstum bei Beuteln voran“, Juni 2024, zitiert in Die Zukunft der Beutelverpackung bis 2029. smithers.com↩
Canadian Food Inspection Agency, Handbuch zu Fehlern bei flexiblen Retortenbeuteln, §2.4.1 vorgeformte Beutel und Fehlerklassifizierung. inspection.canada.ca↩
US-Patent 6,006,501, erteilt am 28. Dezember 1999, Beschreibung der Materialeinsparungen bei Beuteln mit 3-Seiten-Siegelung. patents.justia.com↩
Defense Logistics Agency, Verpackungsanforderungen PCR-G-003B (Änderung 02), Definition der wirksamen Siegelnaht und Abnahmegrenzen nach ASTM F88 für vorgeformte Beutel. dla.mil↩
ASTM F88/F88M-23, Standardprüfverfahren für die Siegelfestigkeit flexibler Barrierematerialien, veröffentlicht am 1. Mai 2023. webstore.ansi.org↩
„Metadatenanalyse zu Zusammenhängen zwischen Siegelintegrität bei Verpackungen und Rückrufen von Arzneimitteln“, AAPS Open, 15. Dezember 2025. link.springer.com↩
US-FDA-MAUDE-Meldung über ein unerwünschtes Ereignis MDR 8565229, Schwierigkeiten beim Öffnen des Beutels im Zusammenhang mit Aufreißkerbe und Seitensiegelnaht-Design. accessdata.fda.gov↩
ASTM D3985, Standardprüfverfahren für die Sauerstoffdurchlässigkeit von Kunststofffolien und -bahnen mit einem coulometrischen Sensor (D3985-17, seither überarbeitet als D3985-24). webstore.ansi.org↩
US Code of Federal Regulations, 21 CFR §177,1520, Olefinpolymere. ecfr.gov↩
Verordnung (EU) Nr. 10/2011 der Kommission über Kunststoffmaterialien und -gegenstände, die mit Lebensmitteln in Berührung kommen sollen, konsolidierte Fassung (Artikel 12, Grenzwert für die Gesamtmigration). eur-lex.europa.eu↩
Hallo! Ich bin Bruce, stolzer Vater meines wunderbaren Sohnes. Ich bin der Gründer von Zigpac, einem Druck- und Verpackungsunternehmen, das KMU mit maßgeschneiderten Lösungen unterstützt. Lassen Sie uns gemeinsam etwas Großartiges schaffen!


 Blog-PDF für Offline-Lesen


Die folgenden Informationen sind für die Anmeldung über soziale Netzwerke erforderlich
Anmelden
Neues Konto erstellen