Wir verwenden Cookies, um unseren Websites zu ermöglichen, sich an Informationen zu erinnern, um einigen Website-Funktionen zu helfen, ordnungsgemäß zu funktionieren, um zu verstehen, wie Sie mit unseren Websites interagieren und sie nutzen, und um Ihnen Inhalte und Anzeigen anzuzeigen, die für Sie relevant und ansprechend sind.
Durch Klicken auf Alle akzeptieren stimmen Sie der Verwendung dieser Cookies zu.
Der Shop funktioniert nicht korrekt, wenn Cookies deaktiviert sind.
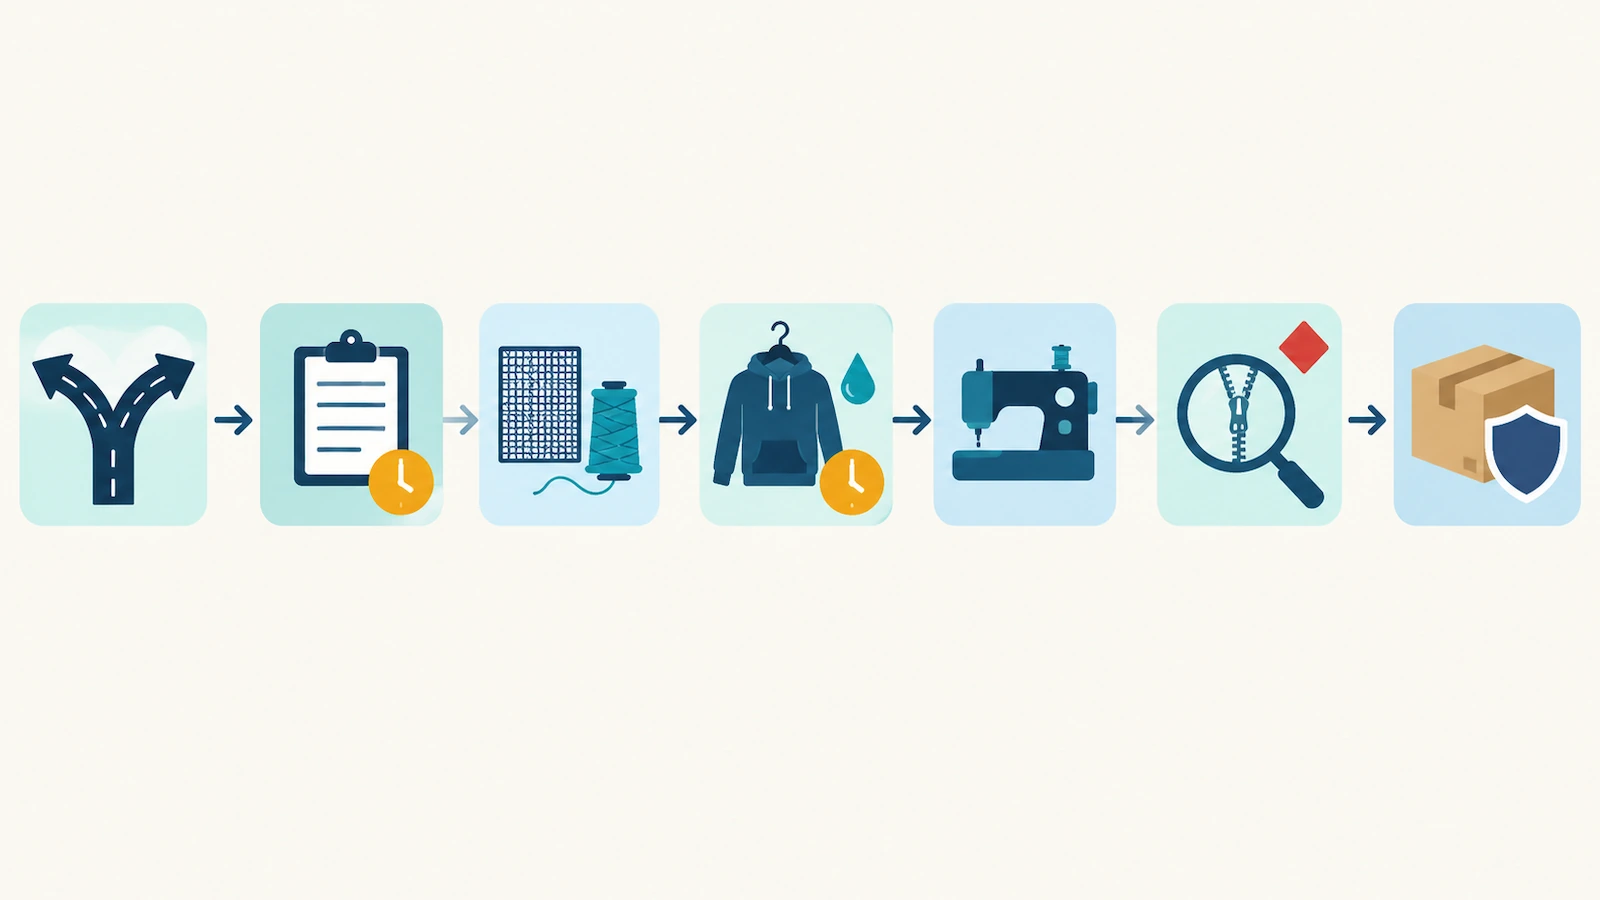
Kurzantwort: Der Fertigungsprozess für individuelle Hoodies durchläuft bei kleinen Unternehmen sieben Stufen. Zuerst wählen Sie den Fertigungsweg (veredelter Rohling ab Lager oder Eigenfertigung mit Zuschnitt und Näharbeit). Danach legen Sie die Spezifikation fest, richten die Veredelung ein, geben ein Vorserienmuster frei und gehen in Zuschnitt, Näharbeit und Veredelung der Serie über. Qualitätskontrolle und Konformitätsunterlagen folgen zuletzt. Die meisten Verzögerungen entstehen vor der Produktion: durch unfertige Motivdaten, ein nicht freigegebenes Muster oder eine fehlende Größenverteilung. Die meisten Mängel entstehen an drei Stellen: an der Reißverschlussleiste, beim Aushärten des Drucks und beim Etikett. Die Produktionsuhr beginnt normalerweise erst zu laufen, wenn Motiv, Muster und Zahlung alle bestätigt sind.
Sie haben die Visualisierung freigegeben, die Anzahlung geleistet und dann eine Woche lang nichts gehört. Für ein kleines Unternehmen ist das der belastendste Teil des Fertigungsprozesses für individuelle Hoodies, denn Sie können nicht sehen, was gerade passiert. Und Sie können auch nicht einschätzen, ob Ihr Starttermin noch realistisch ist.
Das Schweigen ist deshalb wichtig, weil Probleme erst spät sichtbar werden. Käuferbewertungen von Zip-Hoodies zeigen dasselbe Muster. Ein Reißverschluss „brach schon am ersten Tag“. Eine Leiste wird nach einer Wäsche wellig, weil der Baumwollkörper einläuft und das Reißverschlussband nicht. Es kommt ein weißes Reißverschlussband an, das in der digitalen Vorschau nie zu sehen war. Ein Brustdruck reißt dort, wo er die Reißverschlusszähne kreuzt. Keiner dieser Fehler zeigt sich auf einer flachen Visualisierung. Jeder einzelne hätte an einer bestimmten Produktionsstufe erkannt werden können.
Dieser Leitfaden begleitet eine Hoodie-Bestellung von der Freigabe bis zur Lieferung, Stufe für Stufe. Bei jeder Stufe sehen Sie, was die Fabrik gerade tut, was sie von Ihnen braucht, wo Termine üblicherweise ins Rutschen geraten und wo Mängel entstehen. Wenn Sie noch entscheiden, was Sie bestellen, und nicht, wie es gefertigt wird, finden Sie auf unserer Seite zu individuell bedruckten Zip-Hoodies, die dem Reißverschluss standhalten Spezifikationen, Motivzonen und Hinweise zur Wahl des Bezugskanals.
Was bedeutet „Fertigung“ bei einer kleinen Hoodie-Bestellung?
Hoodie-Bestellungen kleiner Unternehmen laufen über einen von zwei Fertigungswegen, und jeder folgt einem anderen Produktionstakt.
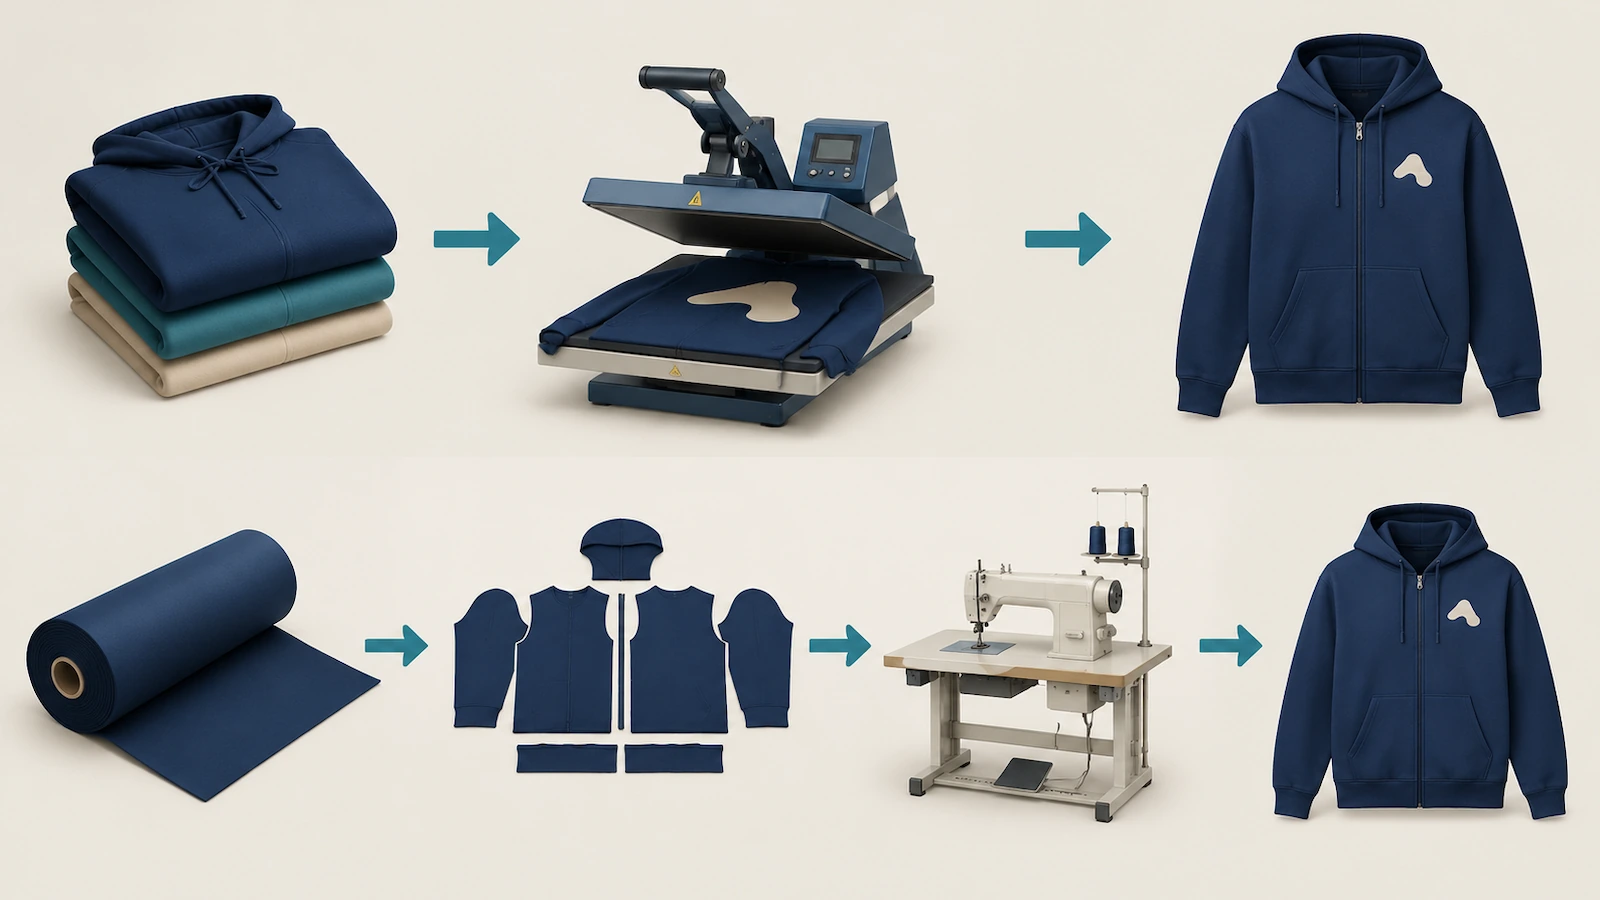
Veredelte Rohlinge ab Lager. Das Kleidungsstück existiert bereits. Eine Strickerei hat den Fleece gestrickt, ein Nähbetrieb den Hoodie gefertigt, und ein Großhändler führt ihn nach Farbe und Größe auf Lager. Ihre Bestellung ist im Kern ein Veredelungsauftrag: Die Fabrik entnimmt Rohlinge, druckt, stickt oder transferiert dann Ihr Motiv, prüft und versendet. Sie bestimmen Motiv und Platzierung. Stoffgewicht, Reißverschlussbeschläge, Kapuzenfutter und Passform bestimmen Sie nicht. Die meisten Hoodies mit individuellem Logo für Personal, Events und Teams gehen diesen Weg.
Eigenfertigung. Das Kleidungsstück wird für Sie gebaut. Der Stoff wird nach Vorgabe beschafft oder gestrickt, ein Schnittmuster wird über Ihre Größen gradiert, die Teile werden zugeschnitten, und der Hoodie wird mit dem von Ihnen gewählten Reißverschluss, den Taschen und Zutaten genäht. Die Veredelung kann dann vor dem Zusammennähen auf den flachen Zuschnittteilen erfolgen, was der sauberste Weg ist, ein Motiv in die Nähe der Leiste zu bringen. Sie steuern fast alles. Dafür nehmen Sie mehr Musterrunden, Mindestmengen pro Farbe und einen längeren Zeitplan in Kauf.
Viele kleine Marken starten mit Rohlingen und wechseln zur Eigenfertigung, sobald sich ein Design als verkäuflich erwiesen hat. Die folgenden Stufen gelten für beide Wege. Die Eigenfertigung durchläuft einfach jede Stufe, während der Rohlingsweg die Stoff- und Schnittarbeit überspringt.
So läuft der Fertigungsprozess für individuelle Hoodies bei kleinen Unternehmen ab, Stufe für Stufe
Stufe 1: Entscheidung über den Fertigungsweg und Auftragsaufnahme
Was passiert: Die Fabrik bestätigt den Fertigungsweg, den Rohling oder Stoff, das Veredelungsverfahren, die Menge pro Farbe und den Termin, zu dem die Ware bei Ihnen sein muss.
Was die Fabrik von Ihnen braucht: Fünf Angaben, alle verbindlich: Erwachsenen- oder Kindergrößen, Zielmarkt, Größenverteilung pro Farbe, angestrebtes Stückbudget und die tatsächliche Frist. Die Frist sollte der Veranstaltungstermin sein, nicht „so bald wie möglich“.
Wo Verzögerungen entstehen: Am häufigsten ist es eine verspätet eintreffende Größenverteilung. Rohlinge werden nach Farbe und Größe zugeteilt. Ein „Wir bestätigen die Größen nächste Woche“ hält die gesamte Bestellung auf, auch die Farben, die bereits feststehen. Bei der Eigenfertigung bringt jede zusätzliche Farbe meist eine eigene Mindestmenge mit. Wird eine Menge auf viele Farben aufgeteilt, kann die Bestellung unter diese Grenze fallen und das Angebot muss neu aufgerollt werden.
Was passiert: Jede Variable, die Kosten oder Termin verändert, wird einmal schriftlich festgehalten. Dazu gehören Faserzusammensetzung und Stoffgewicht, Vorschrumpfung, Reißverschlusstyp (Metall oder Spirale, Bandfarbe, Schieberform, obere und untere Endstücke), Kapuzenkonstruktion, Taschenform, Rippenabschlüsse, Etikettinhalt und Verpackung.
Wo Mängel entstehen: Unklare Gewichtsangaben. Geben Sie das Stoffgewicht in beiden Einheiten an, oz/yd² und g/m² (1 oz/yd² ≈ 33,9 g/m²), denn US-Großhändler und Stoffhersteller in Übersee verwenden unterschiedliche Konventionen. Marketingnamen sind keine Spezifikationen. Ein weit verbreiteter 8,0 oz/yd² (≈271 g/m²) 50/50-Zip-Hoodie wird als „Heavy Blend“ verkauft. Verifizierte Käufer haben ihn zurückgeschickt, weil es hieß: „Es stand schweres Gewicht drauf, ist es aber nicht.“ Wenn Sie einen schweren Griff wollen, geben Sie die Zahl an.
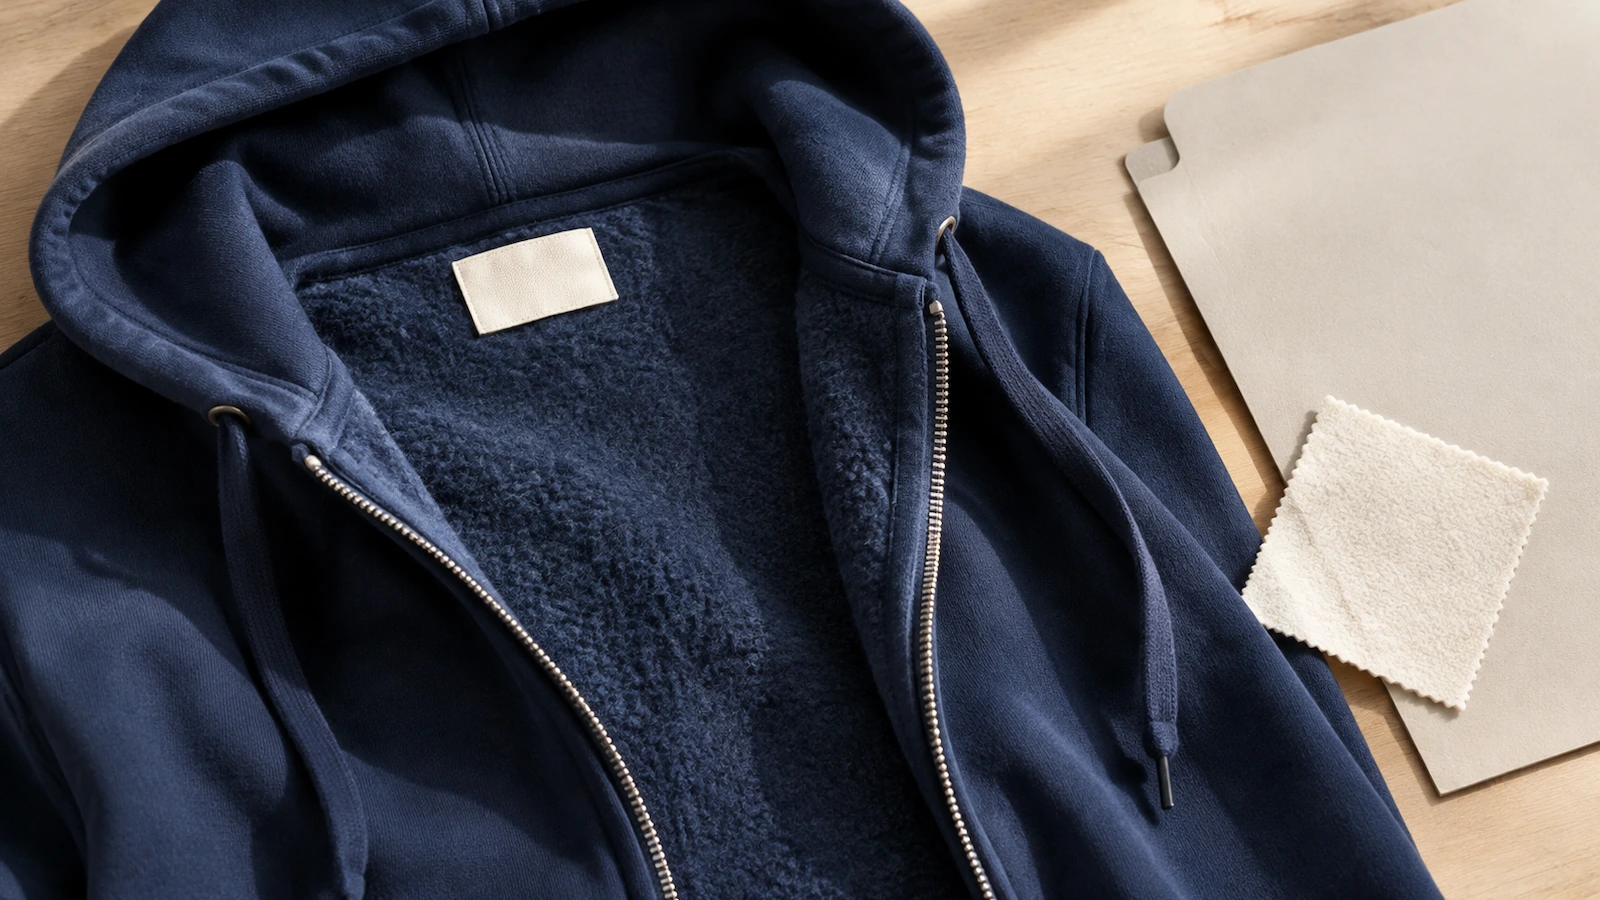
Auch der Reißverschluss gehört in dieses Dokument und nicht in eine spätere E-Mail. Ein Zip-Hoodie bringt einen Arbeitsgang an der Leiste mit, den ein Pullover-Hoodie nicht hat. Ein schwerer Fleece-Körper zieht an einem leichten Reißverschluss, und ein steifer Reißverschluss verzieht einen weichen Körper. Wer Reißverschlussmarke, Zahnform oder Bandfarbe ändert, nachdem der Stoff zugeschnitten wurde, verändert Kosten und Lieferzeit. Betrachten Sie den Reißverschluss als festgeschrieben, sobald Stufe 2 unterschrieben ist.
Richtwert, den Sie anfragen sollten: Für die Reißverschlussfestigkeit gibt es ein anerkanntes Prüfverfahren: ASTM D2061[1]. Es umfasst die Querfestigkeit der Kette, die Haltefestigkeit der Endstücke, die Haltefestigkeit der Schieberarretierung und den Auszugswiderstand. Wenn ein Lieferant seinen Reißverschluss „langlebig“ nennt, fragen Sie nach, welche dieser Prüfungen die Aussage belegen.
Stufe 3: Motiv- und Veredelungsvorbereitung
Was passiert: Ihr Motiv wird in Produktionswerkzeuge für das gewählte Verfahren umgesetzt. Der Siebdruck braucht pro Druckfarbe einen Film und ein Sieb. Die Stickerei braucht eine Stickdatei, die getrennt von der Logodatei digitalisiert wird und Stichdichte, Unterstickung und Stickvlies festlegt. DTG braucht ein Druckprofil und bei dunklen Textilien meist einen Vorbehandlungsschritt. DTF braucht bedruckte und mit Pulver bestreute Transferfolien.
Wo Verzögerungen entstehen: Produktionsmotive, die nicht wirklich produktionsreif sind. Typische Beispiele sind Rasterdateien, die neu gezeichnet werden müssen, Schriften, die nie in Kurven umgewandelt wurden, oder Druckfarben, die nie abgestimmt wurden. Viele Betriebe sagen klar, dass die Durchlaufzeit erst beginnt, wenn druckfertiges Motiv, freigegebene Visualisierung und Zahlung vorliegen. Alles, was Sie in dieser Stufe verspätet liefern, verschiebt den Versandtermin um denselben Betrag.
Wo Mängel entstehen: Platzierung relativ zum Reißverschluss. Motive für Zip-Hoodies gehören auf die linke Brust, den Rücken oder die Ärmel, mit Abstand zu den Zähnen. Die Gründe und die Zonen erklären wir auf der Produktseite zum Zip-Hoodie, daher hier nur die Folge für die Produktion. Ein Motiv, das die Leiste quert, wird zur Ausnahme mit Angebot pro Auftrag und eigenem Muster. Es ist keine Standardposition.
Automatisierung verkürzt die Rüstzeiten bei kleinen Auflagen. Die Branchenberichterstattung zur Messesaison 2026 hob DTF-Anlagen hervor, an denen ein Bediener ein Kleidungsstück einlegt, einen Barcode scannt und die Presse startet, während das System druckt, aushärtet und den Transfer übernimmt (Impressions, The State of Apparel Decorating in 2026[2]). Schnelleres Einrichten sorgt dennoch nicht dafür, dass eine Transferpresse plan über Reißverschlusszähnen aufliegt.
Stufe 4: Vorserienmuster und Freigabe
Was passiert: Die Fabrik fertigt einen oder mehrere fertige Hoodies auf dem echten Rohling oder Stoff, mit dem echten Reißverschluss und mit dem echten Verfahren veredelt. Das ist der letzte günstige Moment, um noch etwas zu ändern.
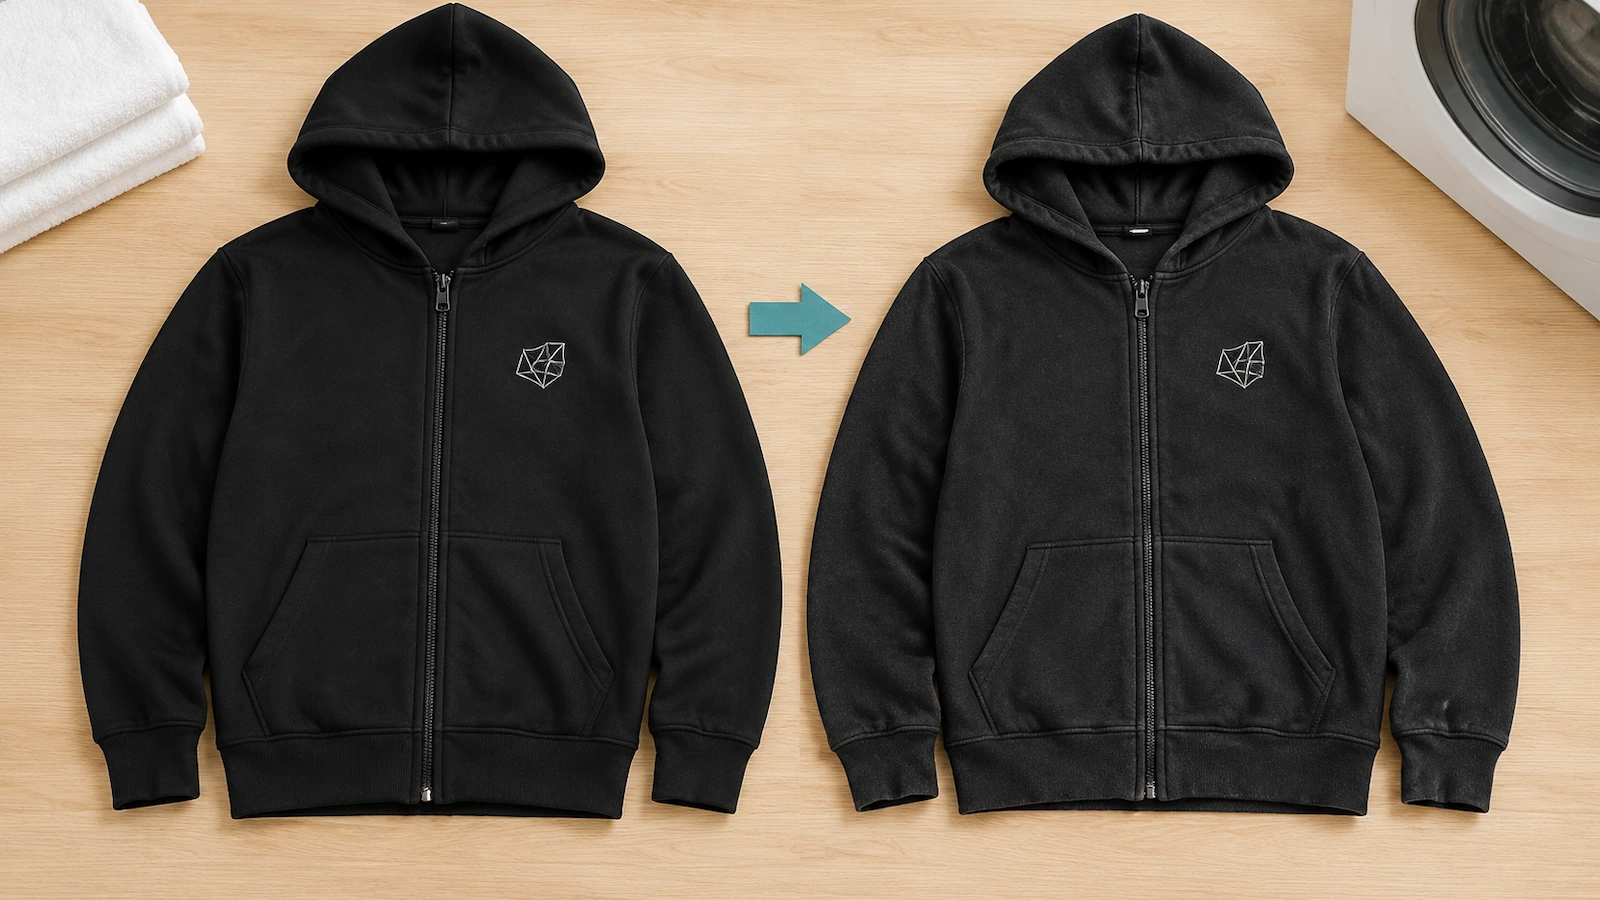
Wo Mängel sich verstecken: Ein frisches Muster sieht meist perfekt aus. Risse in Bereichen mit viel Farbe, Kräuseln um dichte Stickerei und Welligkeit der Leiste zeigen sich oft erst nach Waschen, Dehnen und wiederholtem Anfassen. Eine Fallstudie einer Fabrik beschrieb einen Rückendruck, der bei Ankunft sauber aussah und nach einer Wäsche feine Oberflächenrisse in den farbintensivsten Zonen zeigte. Stickerei-Foren berichten dasselbe Muster bei 50/50-Fleece: Die Stickerei liegt vor dem Waschen flach und kräuselt sich nach dem Trockner. Die übliche Lösung ist ein Stickvlies zum Wegschneiden und eine geringere Stichdichte.
Was Sie vor der Freigabe prüfen sollten:
Waschen und trocknen Sie das Muster im Trockner mindestens dreimal, auf links gewendet, mit den Einstellungen des Pflegeetiketts, die Sie aufdrucken wollen.
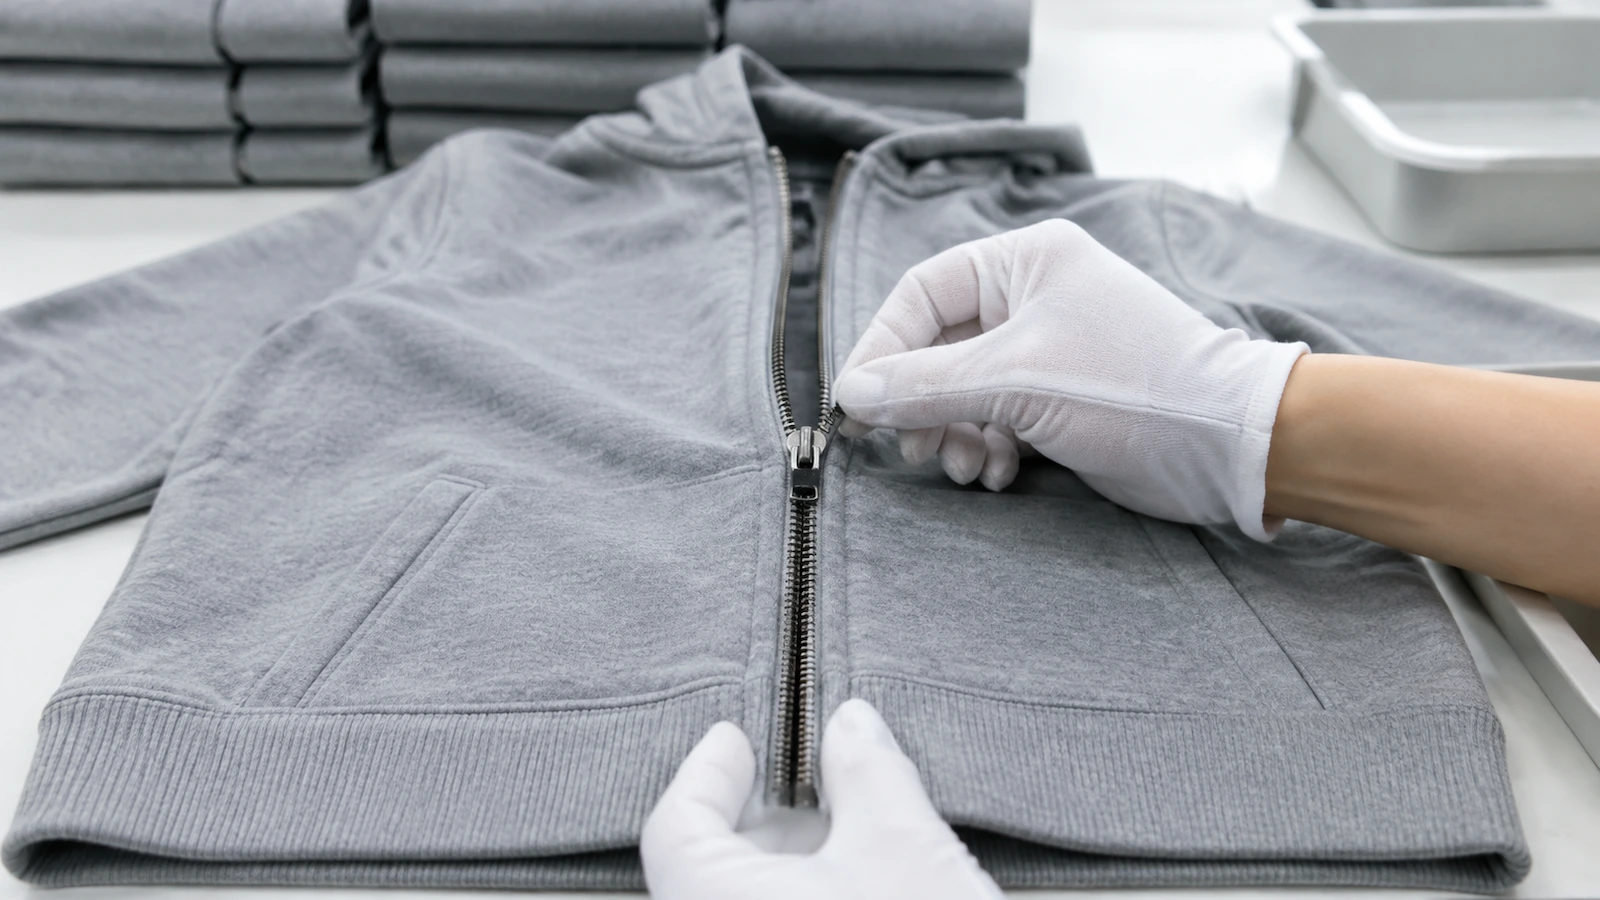
Führen Sie den Reißverschluss viele Male über den gesamten Öffnungs- und Schließweg. Achten Sie auf Zähne, die Stoff fassen, einen Schieber, der am Motiv schleift, und eine Leiste, die nicht mehr flach liegt.
Dehnen Sie den bedruckten Bereich von Hand und suchen Sie nach Rissen entlang der Farbkanten.
Vergleichen Sie die Farbe auf dunklen und hellen Textilien getrennt. Auf dunklem Stoff lässt weiße DTG-Tinte teils die Grundfarbe durchscheinen, was beim Siebdruck meist nicht der Fall ist.
Fragen Sie zur Farbechtheit, ob Stoff oder Veredelung nach AATCC TM61 (beschleunigte Haushaltswäsche) geprüft wurde und welche Bewertung auf dem Graumaßstab erreicht wurde.
Geben Sie das gewaschene Muster frei, nicht das frische. Fotografieren Sie es, bewahren Sie es auf und verweisen Sie in Ihrer Bestellung darauf als freigegebenen Standard.
Stufe 5: Serienfertigung
Was beim Rohlingsweg passiert: Die Rohlinge werden nach Größe und Farbe angenommen und gezählt, dann veredelt, ausgehärtet oder fertiggestellt und gefaltet. Fehlmengen vom Großhändler sind die häufigste Überraschung. Eine gute Fabrik meldet Fehlmengen vor dem Veredeln, nicht danach.
Was bei der Eigenfertigung passiert: Der Stoff wird geprüft und entspannt, die Teile werden nach Größe zugeschnitten, flache Teile werden veredelt, wenn das Design es verlangt, und dann werden Körper, Kapuze, Ärmel, Taschen und Leiste genäht. Das Einsetzen des Reißverschlusses ist der langsamste Arbeitsgang der Linie und derjenige, der am ehesten Mängel verursacht. War der Baumwollkörper nicht vorgeschrumpft und schrumpft das Nylon-Reißverschlussband nicht, entsteht bei der ersten Haushaltswäsche die wellige Leiste, die Käufer als „Speckstreifen“-Reißverschluss beschreiben.
Wo Mängel entstehen: Beim Aushärten. Plastisol, das zu wenig ausgehärtet ist, bleibt klebrig und wäscht sich aus. Zu stark ausgehärtete Farbe wird spröde und reißt. DTF-Transfers, bei denen Temperatur, Druck oder Verweilzeit von der Vorgabe abweichen, lösen sich an den Rändern. Das richtige Fenster steht im technischen Datenblatt des Farb- oder Folienherstellers, nicht in einem Blogbeitrag. Fragen Sie die Fabrik, nach welchem Datenblatt sie aushärtet.
Stufe 6: Laufende und abschließende Qualitätskontrolle
Was passiert: Die Prüfung findet zweimal statt. Laufende Kontrollen während des Nähens und Veredelns erkennen systematische Fehler früh. Eine Endkontrolle, meist eine AQL-Stichprobe aus verpackten Kartons, entscheidet, ob die Charge versendet wird.
Prüfliste der Qualitätskontrolle für Zip-Hoodies:
Voller Reißverschlussweg an jedem geprüften Teil: keine übersprungenen Zähne, kein in der Kette eingeklemmter Stoff, kein lockerer Schieber.
Die Leiste liegt bei geschlossenem Reißverschluss flach, und linker und rechter Saum schließen unten bündig ab.
Die Position der Veredelung ist über alle Größen hinweg einheitlich. Prüfen Sie bei größeren Größen, ob das Motiv wie vereinbart skaliert wurde.
Keine Druckrisse nach dem Dehnungstest, kein Kräuseln der Stickerei und keine losen Sprungstiche.
Die Maße der Kleidungsstücke je Größe entsprechen dem vereinbarten Spezifikationsblatt.
Etiketten sind vorhanden, lesbar und korrekt (siehe Stufe 7).
Ausschuss einplanen: Veredler nennen bei bedruckten Auflagen üblicherweise eine Ausschussquote von 2–3 %. Fragen Sie bei einer Veranstaltungsbestellung ohne Spielraum für einen Nachdruck, ob einige Mehrmengen pro Größe enthalten sind oder ergänzt werden sollten.
Stufe 7: Konformität, Kennzeichnung und Versand
Diese Stufe lassen kleine Unternehmen gern aus. Hier kann eine fertige Bestellung auch im Hafen gestoppt oder aus dem Verkauf genommen werden.
Entflammbarkeit. Bekleidungstextilien, die in den USA verkauft werden, unterliegen 16 CFR Teil 1610. Fleece ist ein Stoff mit aufgerauter Oberfläche, und solche Stoffe werden anders klassifiziert als Stoffe mit glatter Oberfläche. Ein Stoff mit aufgerauter Oberfläche gehört zu Klasse 1, wenn seine Brenndauer mehr als 7,0 Sekunden beträgt oder wenn er nur ein Aufflackern an der Oberfläche zeigt, das den Grundstoff nicht entzündet. Stoffe mit glatter Oberfläche brauchen 3,5 Sekunden oder mehr. Stoff der Klasse 3 darf nicht für Bekleidung verwendet werden (16 CFR §1610,4[3]). Die CPSC-Hinweise nennen „vorn durchgehend mit Reißverschluss versehene Jacken“ als Beispiel für Futter mit freiliegenden Bereichen. Ein gerautes Fleece-Innenfutter, das sichtbar wird, wenn der Hoodie geöffnet ist, kann daher eine eigene Prüfung erfordern, selbst wenn die Außenseite für eine Ausnahme infrage kommt. Für Erwachsenenbekleidung ist ein schriftliches Allgemeines Konformitätszertifikat (GCC) erforderlich (CPSC-Leitfaden für Bekleidung[4]).
Etiketten. Jedes Kleidungsstück benötigt die Gattungsbezeichnung und den Gewichtsprozentanteil jeder Faser ab 5 %, den Namen des Herstellers oder die RN-Nummer sowie das Ursprungsland (16 CFR §303,16[5]). Außerdem sind dauerhafte Pflegehinweise gemäß der FTC Care Labeling Rule[6]erforderlich. Schneidet ein Veredler das Originaletikett des Rohlings heraus und näht nur ein Logoetikett ein, kann das Kleidungsstück den Vorschriften nicht mehr entsprechen.
Kindergrößen sind ein eigenes Produkt. Kordeln an Hals und Kapuze bei Oberbekleidung für Kinder in den Größen 2T–12 gelten als erhebliche Produktgefahr. Kordeln an Taille und Saum in den Größen 2T–16 dürfen höchstens 3 Zoll frei herausstehen, ohne Kordelstopper oder Knoten. Dem CPSC-Personal sind 26 Todesfälle und 73 nicht tödliche Vorfälle im Zusammenhang mit Kordeln an Hals und Kapuze im Zeitraum 1985 bis 2019 bekannt (CPSC-Leitfaden zu Kordeln[7]). Kinderprodukte benötigen außerdem ein dauerhaftes Rückverfolgungsetikett[8] sowie ein Kinderprodukt-Zertifikat (CPC). Bauteile aus Metall oder Kunststoff wie Reißverschlüsse müssen auf Blei geprüft werden. Eine Teambestellung mit Kindergrößen kann die Erwachsenenspezifikation nicht einfach mit kleineren Maßen übernehmen.
Chemie und Beschaffung. Zwei weitere Prüfungen gelten für viele Bestellungen.
PFAS: Seit dem 1. Januar 2025 beschränken Kalifornien und New York PFAS in Textilien. In unabhängigen Tests, über die 2026 berichtet wurde, entsprachen etwa 80 % von rund 115 Produkten dem Recht der Bundesstaaten, einige jedoch nicht (The Guardian[9]). Wasserabweisender oder schmutzabweisend ausgerüsteter Fleece benötigt vom Lieferanten ein Ergebnis zum gesamten organischen Fluor.
Baumwollimporte: Am 31. Juli 2026 nahm das DHS 43 Unternehmen in die UFLPA Entity List auf, die damit auf 187 Einträge anwuchs. Die CBP hat auf Grundlage des Gesetzes mehr als 24,300 Sendungen die Einfuhr verweigert (DHS[10]). Importierter Fleece aus Baumwollmischungen braucht eine nachvollziehbare Dokumentation von der Faser bis zum fertigen Kleidungsstück.
Ein freiwilliges Zertifikat zur Schadstoffprüfung wie OEKO-TEX STANDARD 100[11] kann Ihre Aussagen stützen. Hoodies fallen normalerweise unter Produktklasse II (direkter Hautkontakt). Ein Zertifikat des Rohlingherstellers gilt für den Rohling, nicht für die später aufgebrachte Farbe oder den Transfer.
Wo entstehen Verzögerungen und Mängel? Vergleich von Fertigungsweg und Verfahren
Die erste Tabelle ordnet jedem Fertigungsweg seine steuerbaren Variablen und seine häufigsten Fehlerstellen zu. Lieferzeiten und Mindestmengen unterscheiden sich je nach Fabrik, Rohlingsbestand und Saison; bestätigen Sie sie daher schriftlich bei Ihrem Lieferanten.
Mit der Plattform geteilt; bei Kindergrößen prüfen
Am besten geeignet für
Personal, Events, Teams, erste Auflagen
Kollektionsstarts einer Marke, nachdem sich ein Design als verkäuflich erwiesen hat
Designs testen, einmalige Geschenke
Die zweite Tabelle vergleicht die Veredelungsverfahren danach, wie sie sich in der Produktion verhalten.
Verfahren
Vorbereitungsschritt
Abschlussschritt, der fehlschlägt
Typischer Mangel bei Zip-Hoodies
Siebdruck
Ein Sieb pro Farbe
Aushärten der Farbe
Risse an Stellen mit viel Farbe; Farbansammlung in der Reißverschlussrille
Stickerei
Digitalisierte Stickdatei
Wahl von Stickvlies und Stichdichte
Kräuseln nach der ersten Wäsche
DTG
Druckprofil und Vorbehandlung
Vorbehandeln und Aushärten
Sichtbare Vorbehandlungsfläche; mattes Weiß auf dunklem Fleece
DTF
Bedruckte und mit Pulver bestreute Folie
Presstemperatur, Anpressdruck und Verweilzeit
Abheben der Ränder, besonders nahe Nähten und Zähnen
FAQ
FAQ: Wann beginnt die Produktionsuhr tatsächlich zu laufen?
Sie beginnt, sobald das Letzte von drei Dingen bestätigt ist: produktionsreifes Motiv, freigegebener Korrekturabzug oder freigegebenes Muster und Zahlung. Der Bestelltag zählt nicht. Zeit, die für Motivüberarbeitungen oder das Warten auf Rückmeldungen zum Muster draufgeht, wird dem Zeitplan hinzugerechnet und nicht aufgefangen. Bitten Sie Ihren Lieferanten, den Startauslöser schriftlich festzuhalten und Produktionstage und Transporttage getrennt anzugeben.
FAQ: Kann ich Reißverschlussfarbe oder Taschenform nach der Freigabe ändern?
Beim Rohlingsweg nur durch den Wechsel auf einen anderen Rohling, was Bestandsprüfungen und Korrekturabzüge erneut aufmacht. Bei der Eigenfertigung bedeutet eine Änderung nach dem Zuschnitt des Stoffes meist neue Zutaten, neue Kosten und einen neuen Zeitplan. Legen Sie Reißverschlusstyp, Bandfarbe und Taschen in der Spezifikation von Stufe 2 fest.
FAQ: Wie viele zusätzliche Stücke sollte ich bestellen?
Veredler nennen bei bedruckten Auflagen üblicherweise 2–3 % Ausschuss. Wenn eine Unterdeckung echte Probleme verursachen würde, etwa bei einer terminierten Veranstaltung oder einer festen Mitarbeiterzahl, fragen Sie, ob Mehrmengen pro Größe enthalten sind, oder planen Sie selbst einen kleinen Puffer ein.
FAQ: Brauchen Hoodies für Erwachsene als Werbeartikel ein Entflammbarkeitszertifikat?
Ja. Nicht ausgenommene Erwachsenenbekleidung, die in den USA verkauft wird, benötigt ein Allgemeines Konformitätszertifikat auf Grundlage von 16 CFR Teil 1610. Bei einem Zip-Hoodie mit gerautem Innenfutter, das beim Öffnen sichtbar wird, bestätigen Sie, dass das freiliegende Futter bewertet wurde und nicht nur die Außenseite.
FAQ: Können Kindergrößen dieselbe Spezifikation wie die Erwachsenenbestellung nutzen?
Nein. Kindergrößen brauchen eine Kapuze ohne Halskordel, konforme Taillenkordeln, eine Bleiprüfung an Bauteilen wie Reißverschlüssen, ein Rückverfolgungsetikett und ein Kinderprodukt-Zertifikat. Behandeln Sie Kindergrößen als eigene Produktionslinie innerhalb der Bestellung.
FAQ: Darf das Logo über den Reißverschluss laufen?
Das ist machbar, aber es ist eine Ausnahme mit Angebot, die ein eigenes Muster braucht. Es ist keine Standardplatzierung. Die sicheren Zonen und ihre Hintergründe sind auf unserer Seite zu individuellen Zip-Hoodies beschrieben.
Das Wichtigste auf einen Blick
Fleece unterliegt den Entflammbarkeitsregeln für aufgeraute Oberflächen, und freiliegende Futter bei Zip-Hoodies zählen mit. — Klasse 1 verlangt bei aufgerauten Oberflächen eine Brenndauer von über 7,0 Sekunden (Quelle)
Etiketten gehören zur Produktion, nicht zur Veredelung. — Jede Faser ab 5 % muss mit ihrem Prozentanteil angegeben werden, ebenso das Ursprungsland sowie RN-Nummer oder Name (Quelle)
Hoodies für Kinder brauchen eine eigene Spezifikation. — 26 Todesfälle und 73 nicht tödliche Vorfälle im Zusammenhang mit Kordeln an Hals und Kapuze, 1985–2019 (Quelle)
Importierter Baumwoll-Fleece braucht nachvollziehbare Beschaffungsnachweise. — 43 Unternehmen im Juli 2026, 187 in die UFLPA Entity List aufgenommen (Quelle)
PFAS-behandelter Fleece ist in Kalifornien und New York ein aktuelles Risiko. — Etwa 80 % von rund 115 getesteten Produkten entsprachen dem Recht der Bundesstaaten, also entsprachen etwa 20 % nicht (Quelle)
Fazit: Jede Stufe sichtbar machen
Eine Hoodie-Bestellung eines kleinen Unternehmens scheitert selten auf einen Schlag. Sie gerät bei der Auftragsaufnahme ins Rutschen, wenn Größen spät eintreffen, bei der Vorbereitung, wenn das Motiv nicht produktionsreif ist, und bei der Freigabe, wenn ein frisches Muster ohne Wäsche abgenommen wird. Mängel entstehen an der Reißverschlussleiste, beim Aushärten und am Etikett. Wenn Sie Ihren Lieferanten bitten, den Fortschritt anhand dieser sieben Stufen zu melden, wird aus einer Woche Funkstille ein Status, auf den Sie reagieren können.
Wenn Sie eine Auflage bedruckter Zip-Hoodies planen, nennen Sie uns Ihre Mengen pro Farbe, die Größen, die Veredelung und den Termin, zu dem die Ware bei Ihnen sein soll, und wir umreißen die Bestellung Stufe für Stufe. Beginnen Sie mit unserer Seite zu individuellen Zip-Hoodies und fordern Sie ein Angebot an. Mindestmengen, Lieferzeiten und Prüfungen bestätigen wir Ihnen für Ihre konkrete Bestellung schriftlich, ohne pauschale Zahlen zu nennen.
Hallo! Ich bin Bruce, stolzer Vater meines wunderbaren Sohnes. Ich bin der Gründer von Zigpac, einem Druck- und Verpackungsunternehmen, das KMU mit maßgeschneiderten Lösungen unterstützt. Lassen Sie uns gemeinsam etwas Großartiges schaffen!


 Blog-PDF für Offline-Lesen


Die folgenden Informationen sind für die Anmeldung über soziale Netzwerke erforderlich
Anmelden
Neues Konto erstellen