Wir verwenden Cookies, um unseren Websites zu ermöglichen, sich an Informationen zu erinnern, um einigen Website-Funktionen zu helfen, ordnungsgemäß zu funktionieren, um zu verstehen, wie Sie mit unseren Websites interagieren und sie nutzen, und um Ihnen Inhalte und Anzeigen anzuzeigen, die für Sie relevant und ansprechend sind.
Durch Klicken auf Alle akzeptieren stimmen Sie der Verwendung dieser Cookies zu.
Der Shop funktioniert nicht korrekt, wenn Cookies deaktiviert sind.
Kurze Antwort: Eine Wellpappkarton-Berechnung besteht aus drei Schritten. Erstens: Multiplizieren Sie das Gewicht jedes gepackten Kartons mit der Anzahl der Kartons, die über dem untersten gestapelt sind, und teilen Sie das Ergebnis durch Ihre kombinierten Umgebungsfaktoren (Luftfeuchtigkeit, Lagerdauer, Palettenmuster, Handhabung), um die erforderliche Stauchfestigkeit des Kartons (BCT) zu erhalten. Zweitens: Schätzen Sie mit der vereinfachten McKee-Formel, BCT ≈ 5,87 × ECT × √(Dicke × Umfang), den BCT, den eine Wellpappe erreichen kann, und wählen Sie die niedrigste Sorte, die die Anforderung erfüllt. Drittens: Berechnen Sie die Zuschnittfläche, um vor der Angebotsanfrage Materialverbrauch, Kartongewicht und Materialkosten pro Einheit abzuschätzen.
Zuletzt geprüft: Oktober 2026. Alle unten genannten Rechenwerte sind erläuternde technische Beispiele, keine Lieferantenangebote.
Die meisten Verpackungsspezifikationen beginnen damit, dass jemand „32 ECT“ in eine Bestellung schreibt, weil der letzte Karton diesen Wert hatte. Eine saubere Wellpappkarton-Berechnung ersetzt diese Gewohnheit durch drei Zahlen, die Sie gegenüber der Finanzabteilung und Ihrem Lieferanten vertreten können: wie viel Stauchlast der unterste Karton aushalten muss, wie viel eine bestimmte Wellpappensorte leisten kann und wie viel Wellpappe jeder Karton verbraucht. Dieser Leitfaden rechnet alle drei anhand eines Beispielkartons durch, damit Sie das Verfahren mit Ihren eigenen Maßen und Lasten wiederverwenden können.
Warum Raten bei der Wellpappensorte mehr kostet als Rechnen
Das Fehlermuster ist vorhersehbar. Eine Sorte, die im trockenen Prüfraum standhält, verliert an Festigkeit, wenn sie wochenlang auf einer Palette in einem feuchten Lager steht. Die unterste Lage beginnt sich auszubeulen, dann kippt der Stapel, und der Schaden wird dem Frachtführer angelastet. Der umgekehrte Fehler ist genauso teuer und schwerer zu erkennen. Teams, die einmal Schaden hatten, stellen jede SKU auf zweiwellige Wellpappe um. Das erhöht Wellpappengewicht, Wanddicke und Außenmaße, und auf Paketstrecken kann die größere Außenabmessung Sendungen in eine höhere Volumengewichtsstufe rutschen lassen.
Beide Fehler entstehen aus derselben Lücke: Niemand hat Last, Umgebung oder die erwartete Tragfähigkeit der Wellpappe festgehalten. Die drei folgenden Berechnungen schließen diese Lücke mit Eingangswerten, die Sie messen oder bei einem Lieferanten anfragen können. Sie ersetzen keine Stauchprüfung, zeigen aber, welche Sorten sich zu testen lohnen.
Was deckt eine Wellpappkarton-Berechnung eigentlich ab?
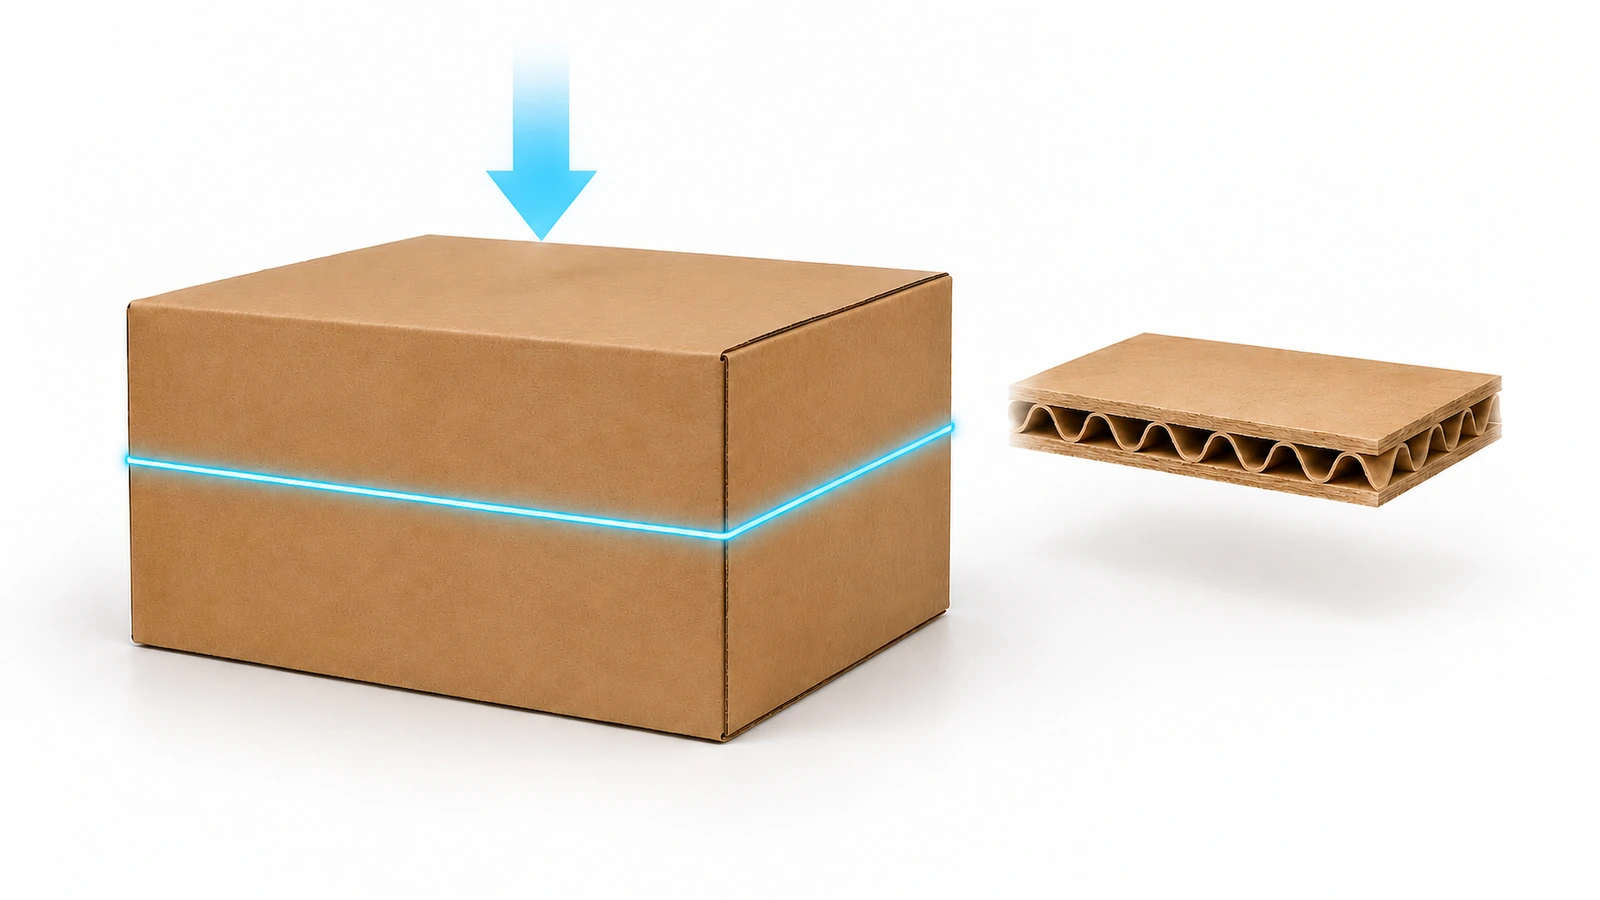
Für Versand und Lagerung verknüpft die Berechnung vier messbare Eigenschaften eines Wellpappkartons. Das Fibre Box Handbook[1] der Fibre Box Association ist das nordamerikanische Standardwerk dafür, wie diese Eigenschaften mit Kartonkonstruktion, Lagerung und Nutzung zusammenhängen.
Eingangsgröße
Was sie misst
In diesem Leitfaden verwendete Einheit
Woher der Wert stammt
ECT (Kantenstauchwiderstand)
Stauchfestigkeit der gesamten Wellpappe in Kantenrichtung
lb/in
Wellpappensorte vom Lieferanten; Prüfverfahren nach ISO 3037:2022[2] oder TAPPI-Methoden zur Kantenstauchprüfung
Dicke (h)
Dicke der gesamten Wellpappe
Zoll
Datenblatt des Lieferanten oder Dickenmessgerät
Umfang (Z)
2 × (Länge + Breite) des Kartons
Zoll
Ihre Kartonmaße
BCT (Kartonstauchwiderstand)
Last von oben nach unten, die ein fertiger Karton bis zum Versagen trägt
lbf
McKee-Schätzung, danach Labortest (zum Beispiel TAPPI T 804)
Das ECT sagt die Stapelleistung voraus. Die Berstfestigkeit sagt den Widerstand gegen Durchstoßen und raue Handhabung voraus. Deshalb arbeitet die Stapelrechnung unten mit dem ECT und rechnet einen Berstwert nie in einen Stauchwert um. Spezifikationen für Wellpappe und Kartons fallen in den USA unter ASTM Unterkomitee D10.27[4], das Dokumente wie ASTM D4727 (Spezifikation für Wellpappenplatten) und D5118 (Praxis der Kartonherstellung) behandelt.
Das durchgehende Rechenbeispiel ist ein Standard-Faltkarton (Regular Slotted Container, RSC) mit Innenmaßen von 16 × 12 × 10 in. Jeder gepackte Karton wiegt 25 lb, und die Paletten werden fünf Kartons hoch gestapelt und im Lager anschließend doppelt gestapelt.
Schritt 1: Auflast auf den untersten Karton berechnen
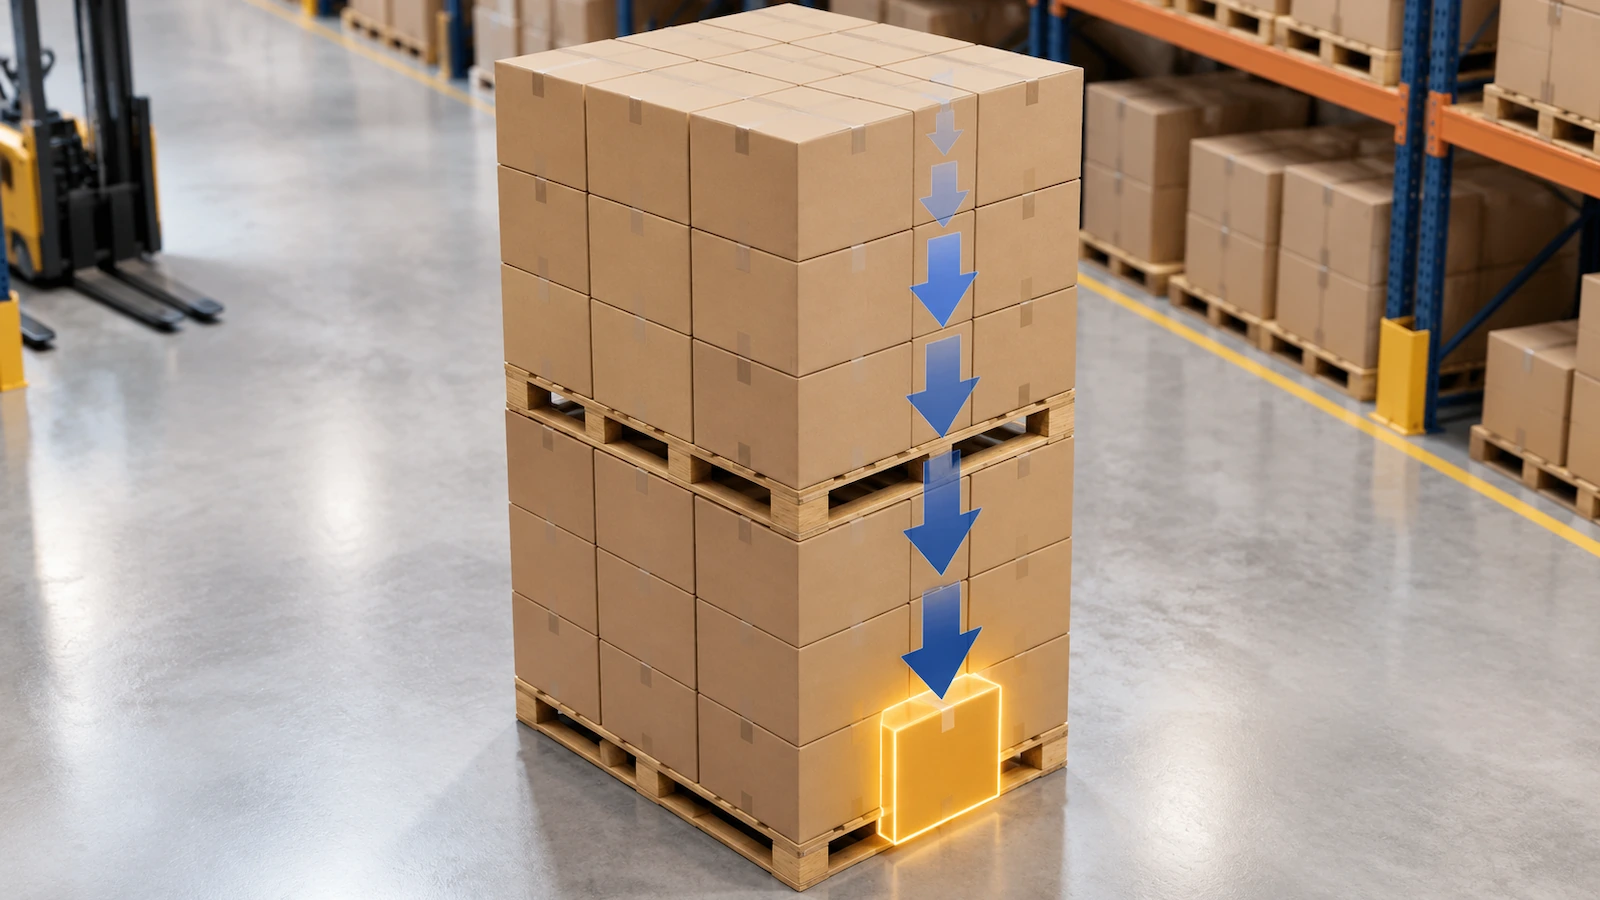
Der unterste Karton trägt alle Kartons über sich in seiner Säule, nicht sein eigenes Gewicht.
Auflast = Gewicht je gepacktem Karton × (Kartons in der Säule − 1)
Im Beispiel ergeben zwei Paletten mit je 5 Lagen eine Säule aus 10 Kartons. Der unterste Karton trägt 9 × 25 lb = 225 lb. Liegt das Gewicht des Palettendecks der oberen Palette auf den unteren Kartons auf, addieren Sie dessen Anteil je Säule. Bei einer Palette von 40 × 48 in mit sechs Kartons je Lage teilen Sie das Deckgewicht durch sechs. Lassen Sie es weg, wirkt das Ergebnis sicherer, als es ist.
Rechnen Sie mit dem schlechtesten realen Fall, nicht mit dem geplanten. Stapelt das empfangende Lager drei Paletten hoch, besteht die Säule aus 15 Kartons, und die Auflast beträgt 14 × 25 = 350 lb. Eine einzige Frage an den 3PL („Wie hoch dürfen Paletten maximal gestapelt werden?“) kann die erforderliche Sorte ändern.
Schritt 2: Auflast mit einem Sicherheitsfaktor in den erforderlichen BCT umrechnen
Der Labor-BCT wird an frischen Kartons unter Normbedingungen gemessen. Reale Stapel verlieren mit der Zeit und durch Feuchtigkeit an Festigkeit. Ingenieure bilden das mit Verlustfaktoren ab, die jeweils unter 1,0 liegen, und fassen sie zu einem Sicherheitsfaktor zusammen:
Feuchtigkeit ist meist der größte Verlustfaktor. Die vom Georgia Tech Renewable Bioproducts Institute[5] zusammengetragene Forschung zeigt, dass die Stauchfestigkeit von Kartons sinkt, wenn der Feuchtegehalt der Pappe steigt. Im Datensatz hinter diesem Leitfaden lag ein Referenzpunkt bei etwa 32 % BCT-Verlust bei 80 % relativer Luftfeuchtigkeit, und Referenzen zur Seefracht nennen Verluste von annähernd 50 %. Diese Werte hängen von Faserstoffmischung, Welle, Lagerdauer und Prüfbedingungen ab. Betrachten Sie sie als Planungsgrößen, nicht als Konstanten.
Die folgenden Faktoren sind Beispielannahmen für den Rechenfall. Ersetzen Sie sie durch die Vorgaben des Fibre Box Handbook für Ihre Bedingungen oder besser durch eigene BCT-Prüfungen an gealterten Kartons.
Bedingung
Beispielfaktor
Warum er gilt
Luftfeuchtigkeit (Lager mit etwa 80 % relativer Luftfeuchtigkeit)
0.68
Entspricht dem Referenzpunkt von ca. 32 % BCT-Verlust
Mehrwöchige Lagerung unter Last
0.60
Die Wellpappe kriecht unter Dauerlast
Handhabungs- und Transportschäden
0.90
Eindrückungen und abgeschabte Ecken schwächen die tragenden Kanten
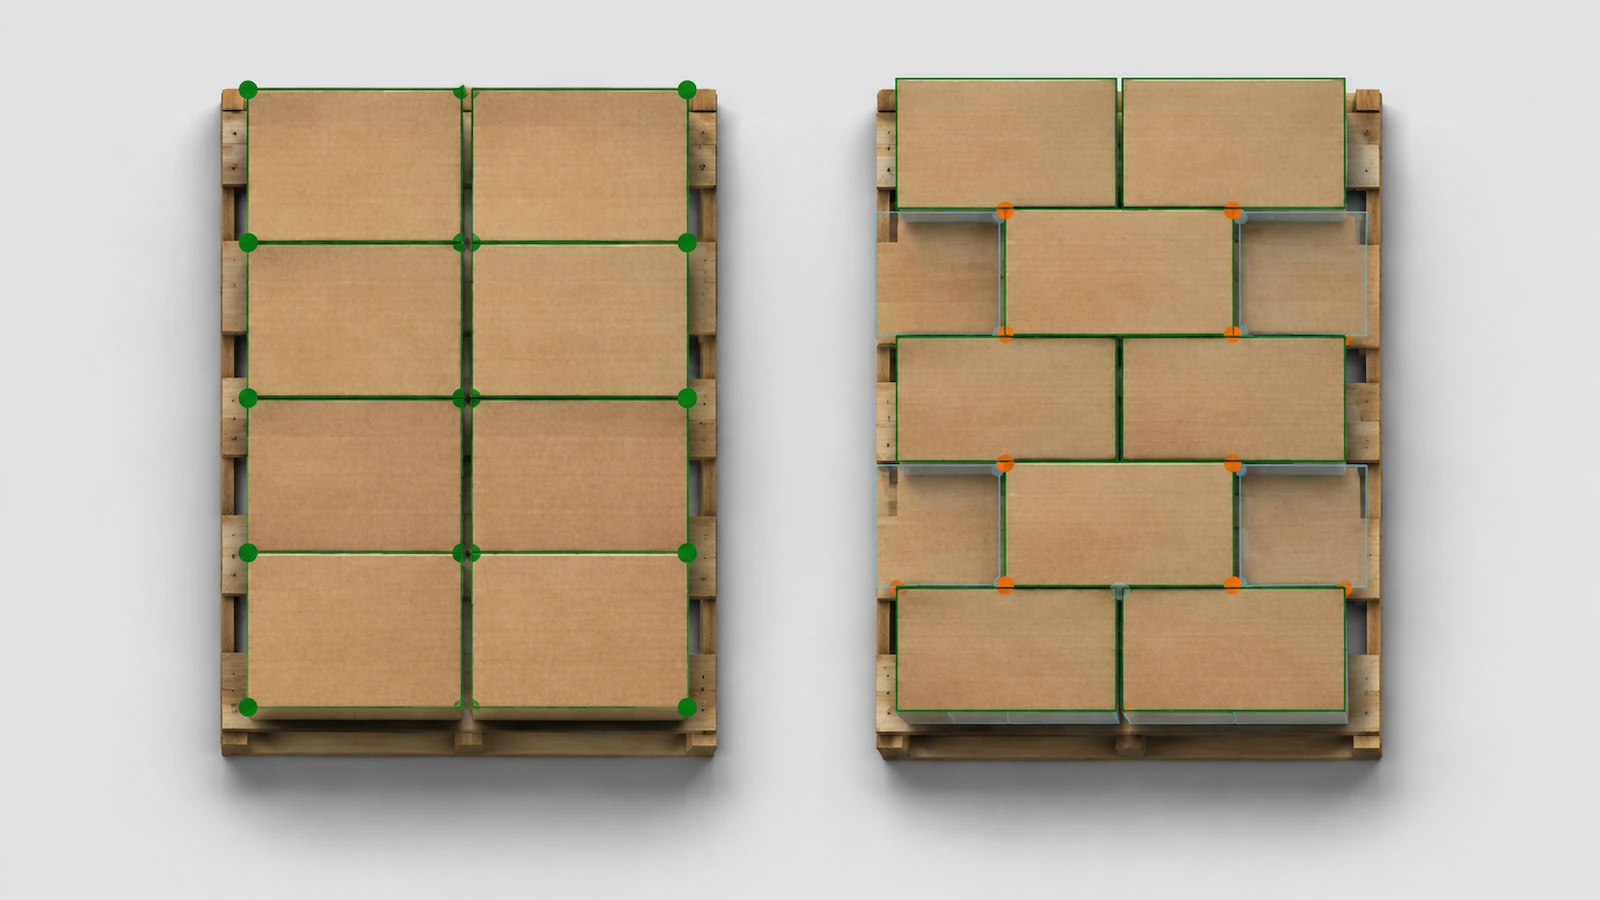
Palettenmuster: Verbundstapel
0.60
Die Kartonecken stehen nicht mehr auf den Ecken darunter
Palettenmuster: Säulenstapel
1.00
Die Ecken liegen übereinander, daher kein Musterverlust
Säulenstapel: 0,68 × 0,60 × 0,90 = 0,367, der Sicherheitsfaktor beträgt also 2,72, und der erforderliche BCT = 225 × 2,72 ≈ 613 lb. Verbundstapel: 0,367 × 0,60 = 0,220, der Sicherheitsfaktor beträgt also 4,54, und der erforderliche BCT = 225 × 4,54 ≈ 1,021 lb.
Allein das Palettenmuster erhöht die Anforderung um etwa 400 lb. Prüfen Sie, bevor Sie auf stärkere Wellpappe umstellen, ob ein Säulenstapel möglich ist. Säulenstapel opfern etwas Ladungsstabilität zugunsten der Stauchfestigkeit; prüfen Sie daher, ob Stretchfolie oder Kantenschutzwinkel das ausgleichen können.
Schritt 3: BCT aus dem ECT mit der McKee-Formel schätzen
Die vereinfachte McKee-Formel schätzt den BCT eines RSC aus drei Eingangsgrößen:
BCT ≈ 5,87 × ECT × √(h × Z)
wobei ECT in lb/in, h die Wellpappendicke in Zoll, Z der Kartonumfang in Zoll und BCT in lbf angegeben sind.
Für den Beispielkarton gilt Z = 2 × (16 + 12) = 56 in. Eine einwellige Pappe mit C-Welle ist etwa 0,16 in dick (die C-Welle misst etwa 3,2–4,0 mm), also h × Z = 8,96 und √8,96 ≈ 2.99.
Bei einwelliger Wellpappe mit 32 ECT: BCT ≈ 5,87 × 32 × 2,99 ≈ 562 lb. Das liegt sowohl unter der Anforderung von 613 lb für den Säulenstapel als auch unter der von 1,021 lb für den Verbundstapel.
Stellen Sie die Formel um, um das erforderliche Mindest-ECT zu ermitteln:
Einwellig (h = 0,16), Säulenstapel: 613 ÷ 17,57 ≈ 34,9, also genügt die nächste gängige Sorte, 40 ECT.
Einwellig, Verbundstapel: 1,021 ÷ 17,57 ≈ 58.1. Das liegt jenseits üblicher einwelliger Sorten.
Zweiwellig, BC-Welle (h ≈ 0,25), Verbundstapel: √(0,25 × 56) = 3,74, also 1,021 ÷ 21,96 ≈ 46,5, was auf 48 ECT zweiwellig hinweist.
Dickere Wellpappe hilft nur über die Quadratwurzel: Eine Verdopplung der Dicke erhöht den BCT nur um etwa 41 %. Deshalb sind Sorte (ECT) und Palettenmuster meist wichtiger als die Wahl der Welle allein.
Wo McKee schwächelt: Die Formel setzt einen Standard-RSC mit üblichen Proportionen, intakten Wandflächen und Belastung von Kante zu Kante voraus. Rechnen Sie damit, dass der reale BCT unter der Schätzung liegt, wenn Kartons Grifflöcher, Lüftungsöffnungen, Perforationen, großflächigen Druck, gestanzte Versandkarton-Geometrien oder eine ungewöhnlich geringe Höhe haben. Manche Proportionen verhalten sich anders, dehnen Sie die Schätzung dort also nicht aus. Nutzen Sie McKee zur Vorauswahl von Sorten und einen Stauchversuch zur Freigabe.
Schritt 4: Zuschnittfläche der Wellpappe berechnen
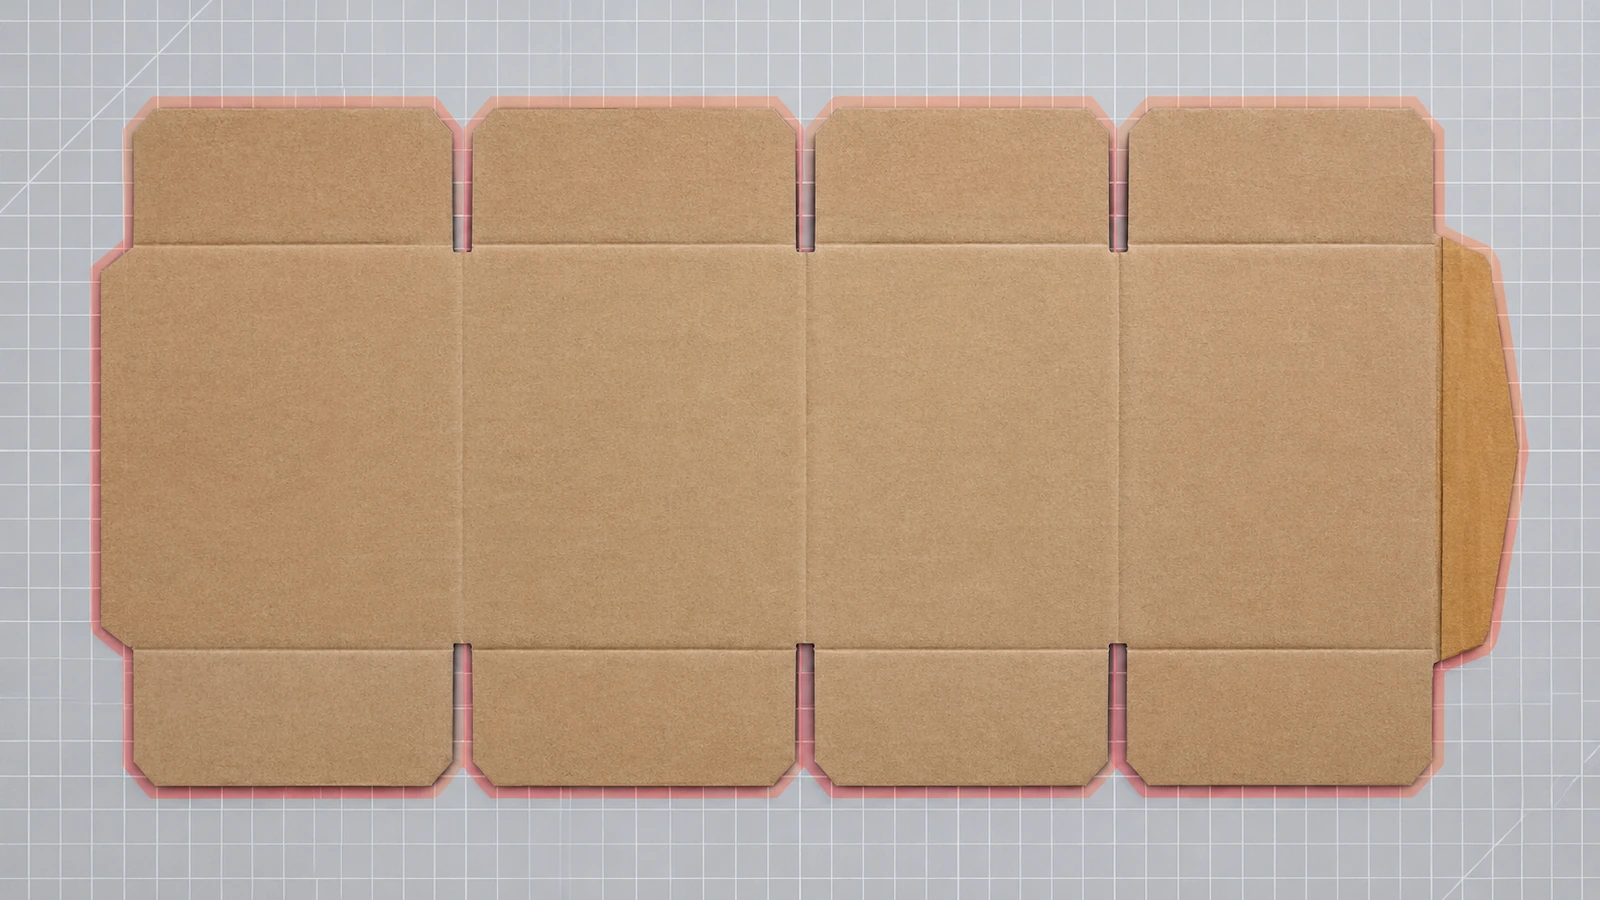
Ein RSC (Typ 0201 in im FEFCO-Code[6]) wird aus einem einzigen rechteckigen Zuschnitt gefertigt. Jede Klappe ist halb so breit wie der Karton, sodass die obere und die untere Klappe zusammen eine volle Breite zur Höhe des Zuschnitts addieren.
Zuschnittlänge ≈ 2L + 2W + Herstellerlasche (Klebelasche) + Rillzugaben Zuschnittbreite ≈ D + W + Rillzugaben
Nehmen Sie eine Klebelasche von 1,5 in und rund 0,5 in kombinierte Rillzugabe in jeder Richtung an. Die tatsächlichen Zugaben hängen von der Wellpappendicke und der Rillausrüstung des Verarbeiters ab; fragen Sie daher nach dem realen Wert.
Verarbeiter verlieren außerdem Material durch Beschnitt, Einrichten und Bogenaufteilung. Mit einem beispielhaften Verschnittzuschlag von 8 % ergibt sich eine Bruttofläche von etwa 9,79 ft² pro Karton, also 9,79 MSF MSF (tausend Quadratfuß) pro 1,000 Kartons. Fragen Sie jeden Lieferanten, welchen Verschnittzuschlag er einpreist, denn er kann von Ihrem abweichen.
Schritt 5: Wellpappenfläche in Gewicht und Materialkosten pro Einheit umrechnen
Wellpappenkosten pro Karton = Bruttofläche (ft²) ÷ 1,000 × Wellpappenpreis pro MSF
Für das Beispiel gilt: Wellpappenkosten pro Karton = 0,00979 × angebotener Wellpappenpreis pro MSF. So bleibt der Vergleich ehrlich. Nennen zwei Lieferanten unterschiedliche Stückpreise für „denselben Karton“, können Sie prüfen, ob der Unterschied von der Wellpappensorte, dem Verschnittzuschlag oder der Verarbeitung (Druck, Stanzen, Kleben, Arbeitszeit, umgelegte Werkzeugkosten) stammt. Das Material ist nur eine Position. Der volle Stückpreis enthält außerdem Fracht sowie eventuelle Druckplatten oder Stanzwerkzeuge.
Kartongewicht = Netto-Fläche × Flächengewicht der gesamten Wellpappe
Beträgt das Flächengewicht der gesamten Wellpappe laut Lieferant etwa 0,11 lb/ft² (ein Beispielwert; fragen Sie den realen Wert für Ihre Sorte an), wiegt der leere Karton etwa 9,06 × 0,11 ≈ 1,0 lb. Beim Wechsel auf zweiwellig kommen eine Decklage und eine Welle hinzu, das Gewicht steigt daher spürbar.
Dieses Gewicht fließt nun in die Berechnungen zur Regelkonformität ein. EPR-Programme der US-Bundesstaaten für Verpackungen berechnen Gebühren nach Materialgewicht. Eine in der Branche diskutierte Planungsspanne für Verpackungen aus Papier liegt bei etwa $0,01–0,03 pro lb, also grob $0,01–0,03 für diesen Karton. Die Sätze unterscheiden sich nach Bundesstaat, Jahr und Organisation für Herstellerverantwortung; prüfen Sie sie daher vor der Budgetierung. Für Sendungen in die EU gilt die Verordnung (EU) 2025/40 (PPWR)[7] seit dem 12. August 2026 allgemein. Sie fördert die Verpackungsminimierung, und die Seite der Europäischen Kommission zu Verpackungsabfällen[8] verfolgt die Durchführungsrechtsakte. Unter diesen Regeln fallen dokumentiertes Kartongewicht und Leerraum bei der Regelkonformität tatsächlich ins Gewicht.
Materialeffizienz zählt auch auf der Verwertungsseite. Die American Forest & Paper Association[9] berichtet, dass etwa 69 %–74 % der in den USA zur Verwertung verfügbaren Pappe im Jahr 2024 recycelt wurden. Die oft zitierte Recyclingquote für Wellpappe von 96,5 % stammt aus den EPA 2018-Daten[10] , die eine andere Methode verwenden. Die beiden Zahlen bilden keinen Trend; nennen Sie daher bei jeder Zahl Jahr und Methode.
Vergleich: Welche Wellpappensorten das Rechenbeispiel bestehen
Alle Zeilen verwenden denselben Karton mit 16 × 12 × 10 in (Z = 56 in) und die Anforderungen aus Schritt 2. Die Marge ist der geschätzte BCT geteilt durch die Anforderung, minus eins.
Wellpappensorte (Beispiel)
Dicke (in)
McKee-BCT (lb)
Säulenstapel (erfordert 613 lb)
Verbundstapel (erfordert 1,021 lb)
32 ECT einwellig, C-Welle
0.16
562
Nicht bestanden (−8 %)
Nicht bestanden (−45 %)
40 ECT einwellig, C-Welle
0.16
703
Bestanden (+15 %)
Nicht bestanden (−31 %)
44 ECT einwellig, C-Welle
0.16
773
Bestanden (+26 %)
Nicht bestanden (−24 %)
48 ECT zweiwellig, BC-Welle
0.25
1,054
Bestanden (+72 %)
Bestanden, knapp (+3 %)
51 ECT zweiwellig, BC-Welle
0.25
1,120
Bestanden (+83 %)
Bestanden (+10 %)
Aus dieser Tabelle ergeben sich drei Entscheidungen. Erstens ist die gewohnte Sorte 32 ECT für diesen Stapel selbst im günstigsten Palettenmuster unterdimensioniert. Zweitens genügt bei einem Säulenstapel eine einwellige Wellpappe der Sorte 40 ECT, was die Nachteile bei Gewicht und Dicke von zweiwelliger Wellpappe vermeidet. Drittens besteht bei unvermeidbarem Verbundstapel die zweiwellige Sorte 48 ECT nur auf dem Papier. Eine Marge von 3 % liegt innerhalb der üblichen Streuung von Wellpappe und Prüfung, daher ist 51 ECT oder ein BCT-Test an 48 ECT der sicherere Weg zur Freigabe.
Dieselbe Rechnung gilt für Standard-Wellpappkartons ab Lager. Ein Lagerkarton mit aufgedrucktem ECT-Wert erfüllt Ihren erforderlichen BCT entweder oder nicht; die Berechnung zeigt Ihnen daher auch, ob eine Standardgröße sicher ist, bevor Sie kundenspezifische Werkzeuge in Betracht ziehen.
Vor dem Hochskalieren prüfen
Die Berechnung grenzt die Auswahl ein. Entschieden wird durch Prüfung. Vor einer Serienbestellung:
Führen Sie den BCT-Test an Kartons durch, die auf Ihre ungünstigste Luftfeuchtigkeit konditioniert wurden, nicht nur unter Standard-Laborbedingungen.
Vergleichen Sie den gemessenen BCT mit der McKee-Schätzung. Liegt er um mehr als etwa 10–15 % darunter, suchen Sie nach schwachen Rillungen, dem Druckflächenanteil oder der Qualität der Klebenaht.
Ergänzen Sie Fall- und Vibrationsprüfungen, wenn nicht ein Einsturz des Stapels, sondern Produktschäden das Hauptrisiko sind.
Halten Sie die Eingangswerte (Auflast, Faktoren, ECT, Dicke, Zuschnittgröße) in der Spezifikation fest, damit Nachbestellungen gegen dieselben Zahlen geprüft werden können.
Wenn die Zahlen stehen, senden Sie sie mit Ihrer Angebotsanfrage mit. Erforderlicher BCT, Innenmaße, Palettenmuster und Luftfeuchtigkeit ermöglichen es dem Werk, die passende Sorte statt einer Standardsorte anzubieten. Unsere Seite zu individuellen Versandkartons aus Wellpappe erklärt, wie Sie diese Spezifikationen einreichen, wie Qualitätsprüfung und Freigabe funktionieren und wie Sie Bezugswege vergleichen; deshalb wiederholen wir diese Themen hier nicht.
FAQ
FAQ: Wie berechne ich den BCT, den mein Karton braucht?
Multiplizieren Sie das Packgewicht eines Kartons mit der Anzahl der Kartons über dem untersten, um die Auflast zu erhalten. Teilen Sie das Ergebnis dann durch das Produkt Ihrer Verlustfaktoren für Luftfeuchtigkeit, Lagerdauer, Handhabung und Palettenmuster. Im Rechenbeispiel wurde aus einer Auflast von 225 lb eine Anforderung von 613 lb beim Säulenstapel und von 1,021 lb beim Verbundstapel.
FAQ: Ist die McKee-Formel genau genug, um eine Bestellung aufzugeben?
Sie ist genau genug, um Sorten für Standard-RSCs vorauszuwählen, aber nicht, um sie freizugeben. Grifflöcher, Lüftungsöffnungen, starker Druck, gestanzte Bauformen und ungewöhnliche Proportionen können den realen BCT unter die Schätzung drücken. Bestätigen Sie die endgültige Sorte mit einem Stauchversuch an konditionierten Mustern.
FAQ: Kann ich einen Mullen-Berstwert in ECT umrechnen?
Nicht zuverlässig. Die Berstfestigkeit (ISO 2759) misst das Bersten durch die Pappenfläche, das ECT (ISO 3037) dagegen die Stauchung in Kantenrichtung. Eine Pappe mit 200# Berstfestigkeit und eine Pappe mit 32 ECT werden oft nebeneinander aufgeführt, sind für das Stapeln aber nicht gleichwertig. Nutzen Sie das ECT für die Stauchrechnung und die Berstfestigkeit für das Durchstoßrisiko.
FAQ: Wie stark verändert die Luftfeuchtigkeit das Ergebnis?
Oft stärker als jeder andere Faktor. Die Forschungsdaten dieses Leitfadens enthalten einen Referenzpunkt von etwa 32 % BCT-Verlust bei 80 % relativer Luftfeuchtigkeit, und Referenzen zur Seefracht nennen Verluste von annähernd 50 %. Modellieren Sie Ihre ungünstigste Lagerumgebung und bestätigen Sie das Ergebnis dann mit Prüfungen an konditionierten Mustern.
FAQ: Bedeutet ein schwererer Karton immer einen sichereren Karton?
Nein. Im Rechenbeispiel genügte durch den Wechsel vom Verbund- zum Säulenstapel einwellige Wellpappe der Sorte 40 ECT der Anforderung. Der Wechsel auf zweiwellige Wellpappe würde Gewicht, Wanddicke und, bei gewichtsbasierten EPR-Gebühren, auch die Kosten pro Einheit erhöhen. Legen Sie das Palettenmuster fest, bevor Sie auf stärkere Wellpappe umstellen.
FAQ: Welche Zahlen sollte ich zum Lieferanten mitbringen?
Bringen Sie Innenmaße, Packgewicht, maximale Stapelhöhe, Palettenmuster, Lagerfeuchtigkeit und -dauer, den erforderlichen BCT sowie Ihre Ziel-Zuschnittfläche oder Wellpappensorte mit. Damit werden Angebote Zeile für Zeile vergleichbar, statt dass Sorten geraten werden.
Wichtigste Erkenntnisse
Die erforderliche Festigkeit ist die Auflast mal Sicherheitsfaktor, nicht das Produktgewicht. — Aus einer Auflast von 225 lb wurde je nach Palettenmuster eine BCT-Anforderung von 613–1,021 lb (Quelle)
Feuchtigkeit ist die Variable, die Ihren Stapel am ehesten zum Einsturz bringt. — Etwa 32 % BCT-Verlust bei 80 % relativer Luftfeuchtigkeit in den hier verwendeten Referenzdaten (Quelle)
McKee macht aus einem gemessenen ECT eine nutzbare BCT-Schätzung. — Einwellige Pappe mit C-Welle und 32 ECT erreicht geschätzt etwa 562 lb bei einem Umfang von 56 in, wobei das ECT nach der Ausgabe 2022 von ISO 3037 gemessen wird (Quelle)
Die Zuschnittfläche macht die Materialkosten nachprüfbar. — Der Beispiel-RSC benötigt 9,06 ft² netto und etwa 9,79 MSF pro 1,000 Kartons bei einem Verschnittzuschlag von 8 % (Quelle)
Das Kartongewicht ist jetzt ein Datenpunkt für die Regelkonformität. — Die EU-PPWR gilt seit dem 12. August 2026 allgemein (Quelle)
Nennen Sie Recyclingquoten immer mit ihrer Methode. — 69 %–74 % (AF&PA, 2024) und 96,5 % (EPA, 2018) sind nicht vergleichbar (Quelle)
Fazit
Eine Wellpappkarton-Berechnung dauert mit einer Tabellenkalkulation etwa fünfzehn Minuten und ersetzt eine Standardsorte durch eine dokumentierte Entscheidung. Berechnen Sie die Auflast, wenden Sie ehrliche Verlustfaktoren an, ermitteln Sie mit McKee die niedrigste Sorte, die die Anforderung erfüllt, und nutzen Sie die Zuschnittfläche, um zu sehen, was diese Sorte an Material und Gewicht kostet. Prüfen Sie die ausgewählte Sorte anschließend unter Ihren ungünstigsten Bedingungen. Wer mit Zahlen kommt, kann Angebote inhaltlich vergleichen und sowohl zu schwach als auch zu aufwendig ausgelegte Kartons erkennen, bevor sie auf einer Palette landen.
Hallo! Ich bin Bruce, stolzer Vater meines wunderbaren Sohnes. Ich bin der Gründer von Zigpac, einem Druck- und Verpackungsunternehmen, das KMU mit maßgeschneiderten Lösungen unterstützt. Lassen Sie uns gemeinsam etwas Großartiges schaffen!


 Blog-PDF für Offline-Lesen


Die folgenden Informationen sind für die Anmeldung über soziale Netzwerke erforderlich
Anmelden
Neues Konto erstellen